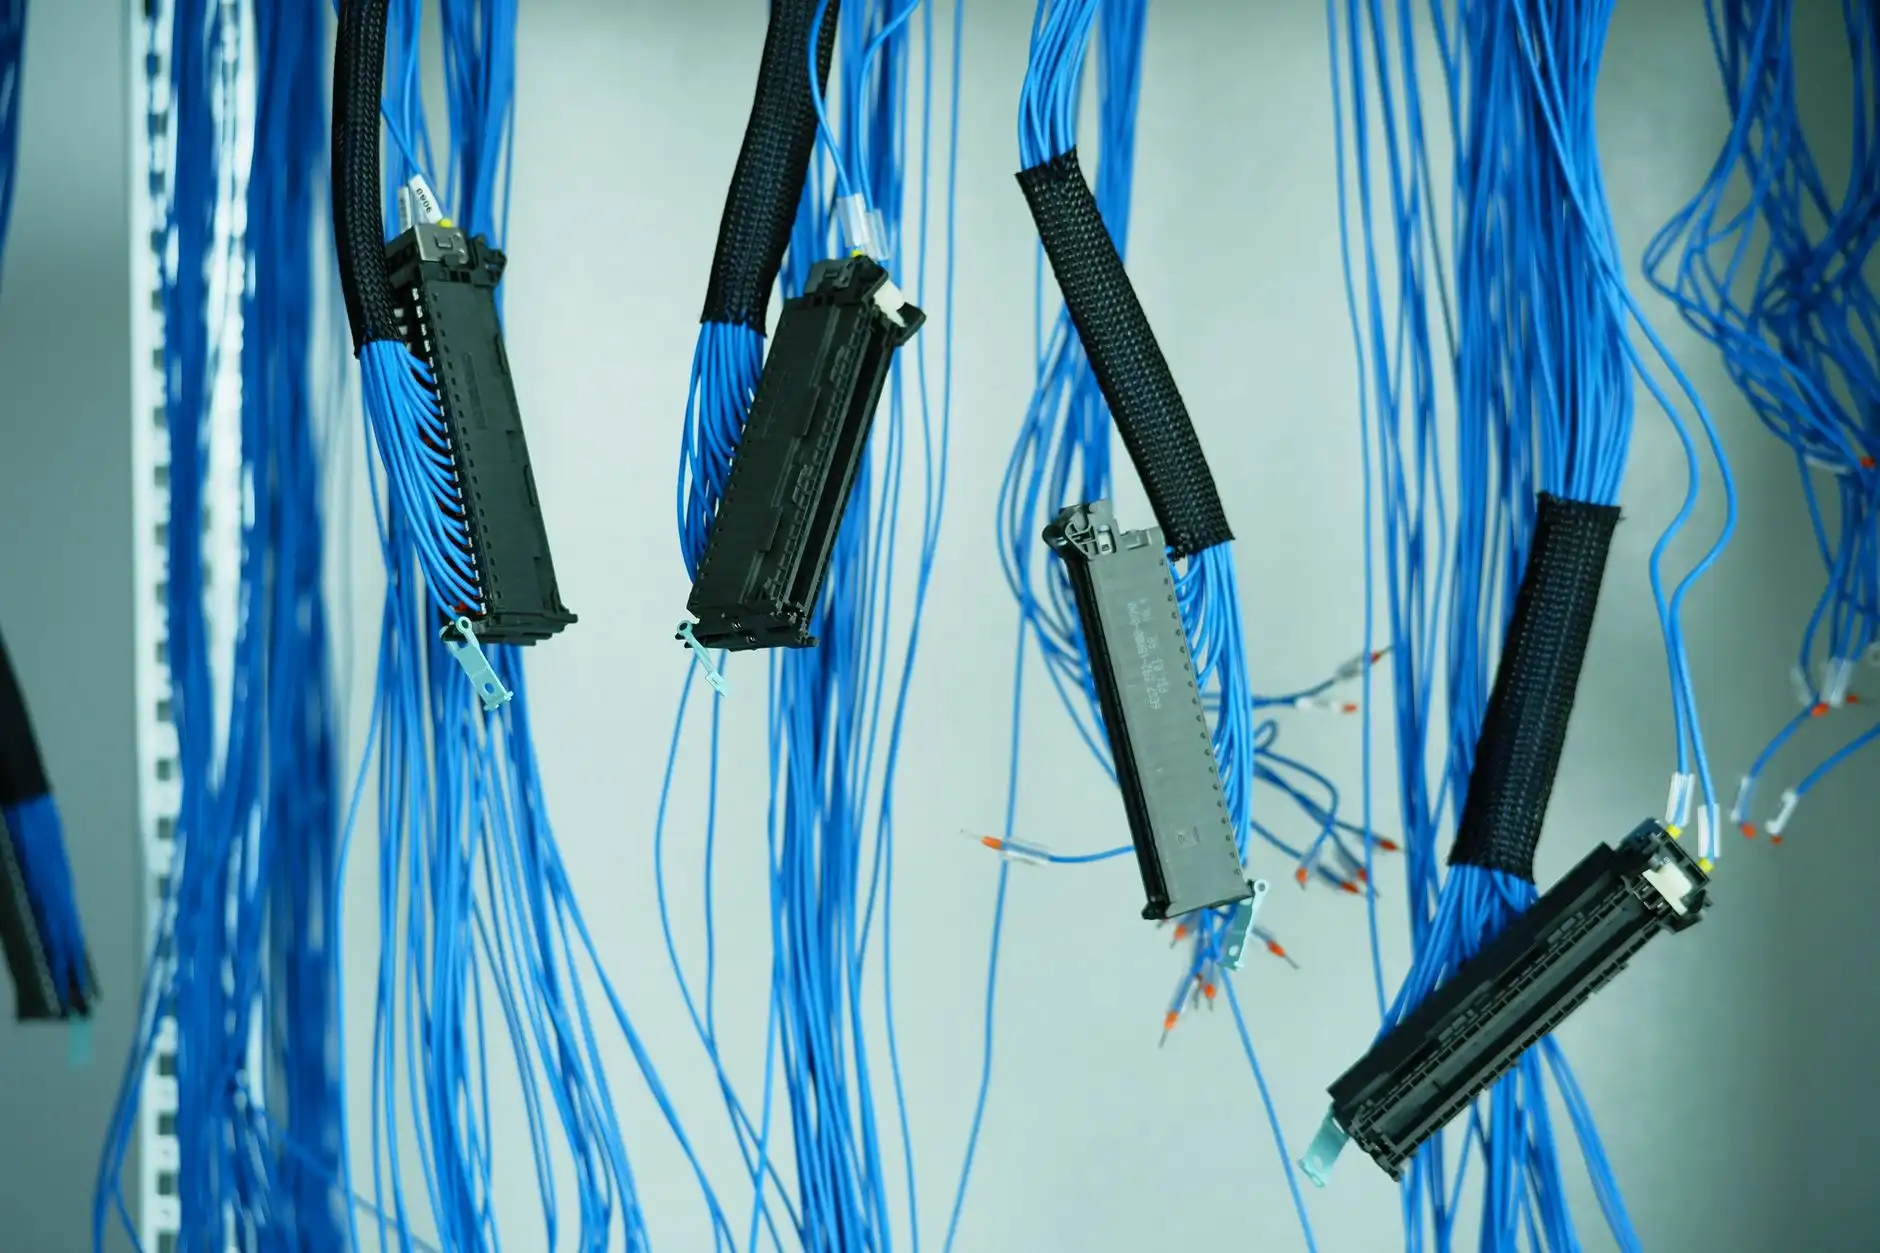
产线设备运行数据实时监控方案设计:从PLC数据采集到看板呈现
在制造业数字化转型的浪潮中,产线设备的实时数据监控早已不是“要不要做”的判断题,而是“如何做得更精准”的必答题。很多工厂虽然上了ERP和MES,但车间底层设备却依然像一座座“信息孤岛”,管理者看不到实时的OEE、能耗和异常停机原因。要打通这最后一公里,关键往往不在软件层,而在于从PLC控制柜开始的那一段物理链路。
为什么你的数据“看得见却摸不着”?
不少企业曾尝试自行改造,结果却卡在了最基础的一环。PLC品牌繁杂,从西门子、三菱到欧姆龙、台达,通信协议各有壁垒;而老旧的PLC控制柜往往没有预留以太网口,甚至还在用串口通信。即便勉强把网线接上,数据采集频率、点位映射和断点续传机制如果设计不当,采集上来的数据要么延迟严重,要么丢包频繁,最终看板上的数字变成了一堆“仅供参考”的装饰。
更深层的痛点在于,多数设备联网项目并非单纯的技术问题,而是工业自动化现场工程经验的比拼。比如,某些工况下变频器会产生强烈的电磁干扰,劣质屏蔽线或错误的接地方式会导致采集信号畸变;又比如,车间网络拓扑未做VLAN划分,视频流与PLC心跳包互相抢占带宽。这些坑,没有踩过十年八年,很难在方案设计阶段就全部规避。
一套可落地的三层监控架构
真正有效的产线数据实时监控方案,不能只依赖某一台网关设备,而应当是一个分层解耦的体系。以我们中极智联在多个汽车零部件和电子制造项目中的实践来看,方案通常分为感知层、传输层与应用呈现层。在感知层,需要在PLC控制柜内加装具备边缘计算能力的工业智能网关,它不仅负责协议解析,还能在本地完成数据清洗与缓存,即便上层网络中断,也能保存至少72小时的历史数据。
传输层则建议采用“有线为主、5G/Wi-Fi6为辅”的混合组网方式。对于焊接机器人、CNC等核心工位,务必使用工业级交换机进行星型或环网布线,保证实时性;对于AGV、手持终端等移动节点,再考虑无线覆盖。这里有一个容易被忽视的细节:数据采集的轮询周期应当按设备类型差异化设置——比如注塑机锁模压力需要50ms级采集,而仓储堆垛机的状态位1秒采集一次就已足够,一刀切的“1秒采一次”不仅浪费带宽,还会拖垮PLC的扫描周期。
从数据到看板的“最后一公里”
当数据稳定汇入工业物联网平台后,看板呈现的挑战才刚刚开始。很多工厂的看板大屏花花绿绿,却没人愿意看,原因在于没有把数据转化成“行动指令”。我们建议看板设计遵循“三层漏斗”原则:顶层是车间级综合稼动率与产量达成率;中层自动下钻到产线瓶颈工位的实时节拍与故障代码;底层则直接联动微信/邮件报警,将异常工单推送给对应的维修工程师。
另外,别忘了历史数据的价值。通过对PLC控制柜采集的电流曲线做FFT频谱分析,可以提前预判主轴轴承的早期磨损;将温度、振动与良率数据做相关性回归,能为工艺参数的调优提供量化依据。这些不是锦上添花,而是设备联网后最值得深挖的富矿。
给实施团队的三点务实建议
- 先盘点,再动刀:花一周时间梳理全厂PLC型号、固件版本、可用通讯模块及电气图纸,建立设备台账,这比急着买硬件重要得多。
- 网络隔离是底线:工业网络务必与办公网物理隔离或VLAN隔离,并配置防火墙规则。不要图省事直接插在核心交换机上,一次蠕虫病毒就能让整条产线瘫痪。
- 预留30%的点位裕量:无论是网关的IO点数还是数据库的存储空间,都要为未来的产线扩容和技术改造留足余量,否则半年后你会发现又要重新采购设备。
产线设备实时监控的本质,其实是用数据将传统工业自动化的“哑设备”唤醒。从PLC控制柜里那一根根跳动的信号线,到车间中央看板上跳动的KPI数字,中间跨越的不仅仅是协议转换和网络布线,更是从经验驱动到数据驱动的管理思维跃迁。方案设计没有标准答案,但只要遵循“感知可靠、传输稳定、呈现可用”的原则,并保持对现场工况的敬畏,你就能少走许多弯路。