PLC控制柜在工业自动化中的核心作用与选型要点解析
日期:2026-09-11
标签:PLC控制柜,数据采集,设备联网,工业自动化
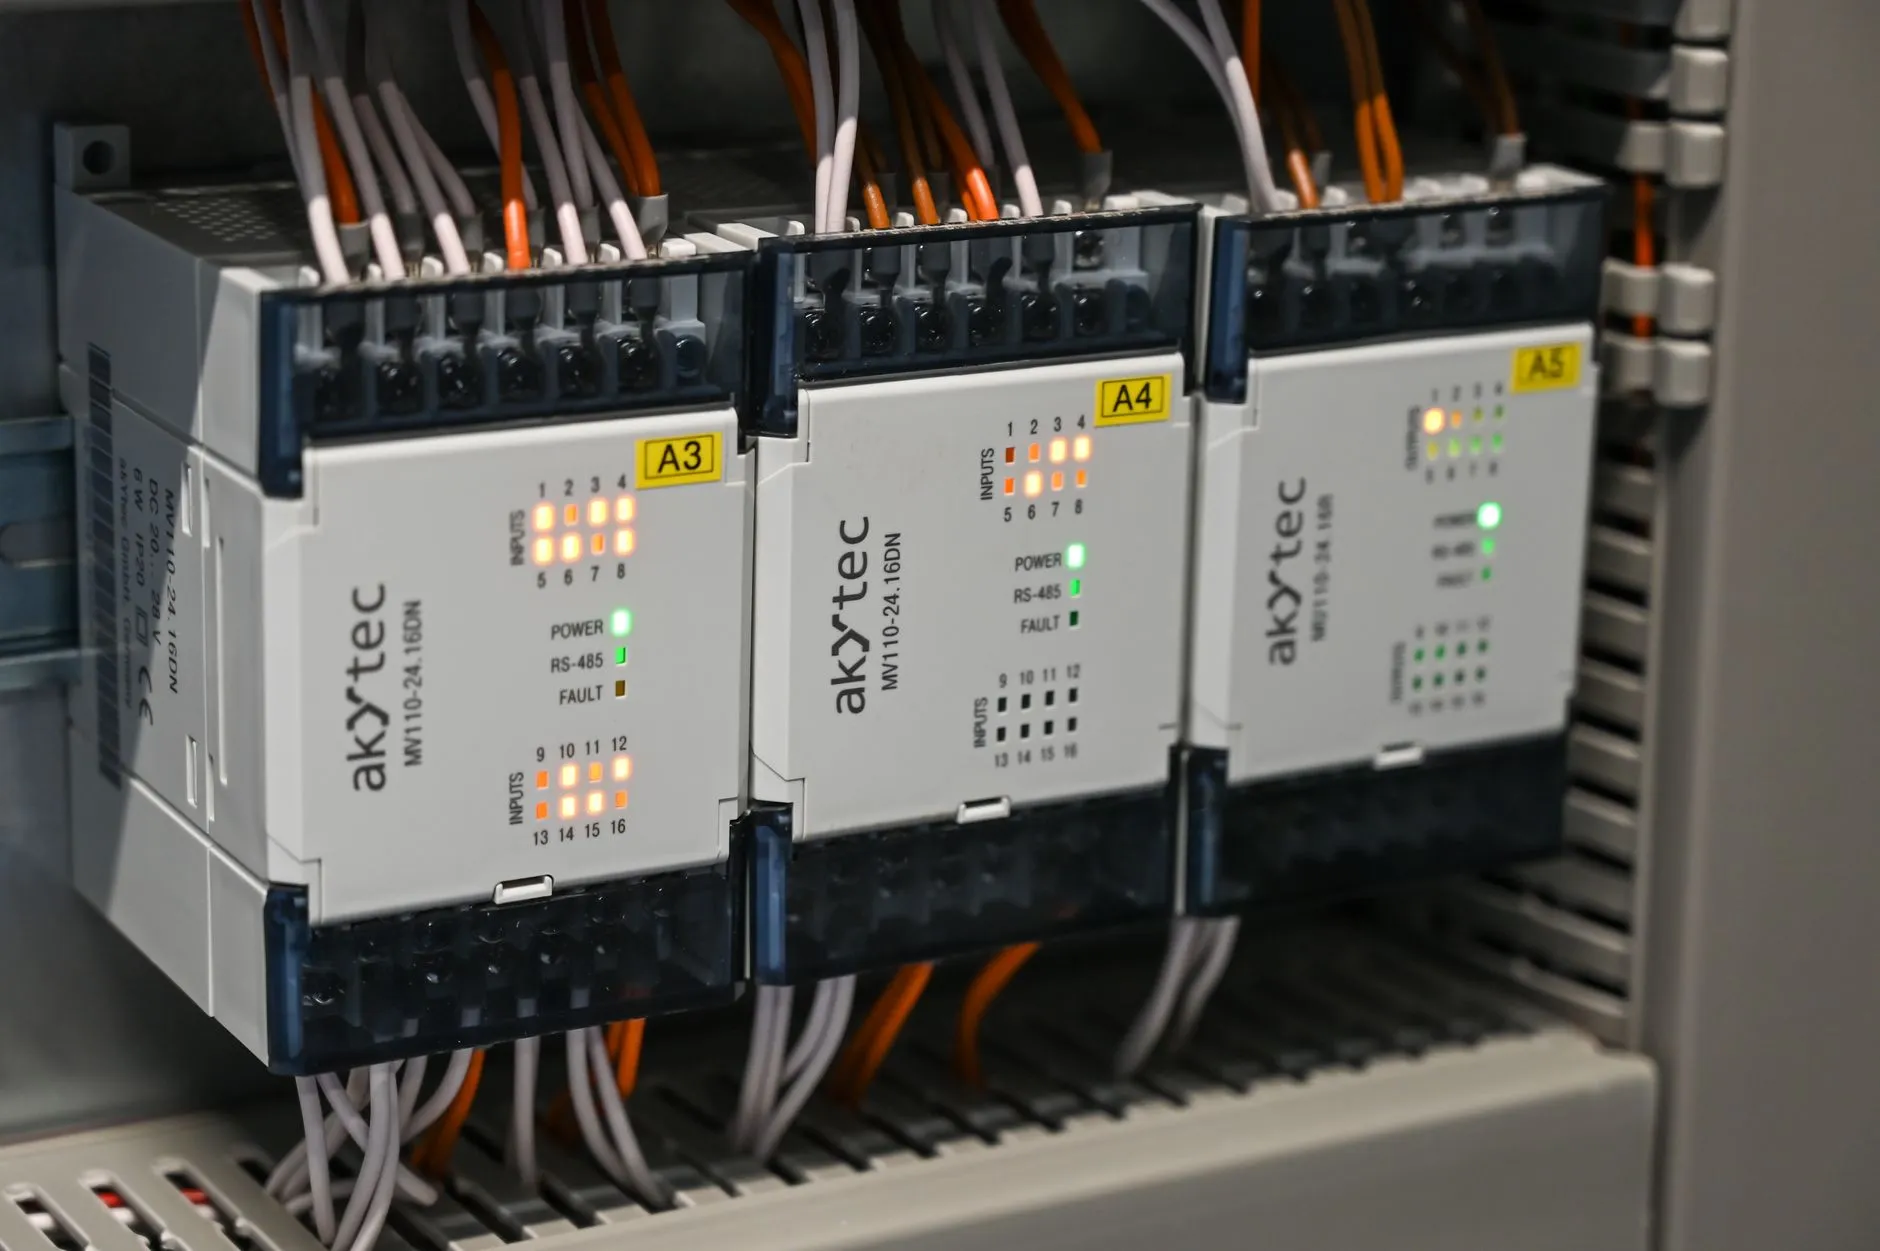
在一条汽车焊装产线上,数十台机器人协同作业,节拍精确到秒。一旦某个焊钳动作异常,整线可能停摆。此时,工程师第一时间查看的往往不是机器人本体,而是为其提供逻辑控制的PLC控制柜。这个看似普通的电气柜,实则是工业自动化系统的神经中枢。
从"孤岛控制"到"数据枢纽"的转变
传统PLC控制柜仅承担逻辑运算与继电器输出功能,柜内以PLC主机、断路器、接触器为主。而现代产线要求控制柜同时完成数据采集、边缘计算与协议转换。以中极智联服务过的天津某精密加工企业为例,其老旧控制柜无法上传主轴电流与振动数据,导致刀具磨损只能靠人工听音判断。改造后,柜内加装边缘网关,实时采集模拟量并上传至MES,刀具寿命预测准确率提升约40%。
选型中的三个隐性陷阱
选型不是简单匹配I/O点数。以下问题常被忽视:
- 柜内温升:PLC、伺服驱动器与开关电源集中安装时,夏季柜内温度可达55℃以上,导致CPU降频。建议按总功耗的1.5倍选配风扇或空调。
- 接地与屏蔽:变频器与PLC混装时,动力线与信号线未分层布线,会引入干扰,造成模拟量采集跳变。
- 扩展余量:I/O点预留不足20%,后期增加传感器时只能外挂远程站,增加设备联网复杂度。
让控制柜真正"会说话"的实践方法
实现设备联网并非简单插上网线。建议在控制柜设计阶段就明确数据流向:
- 确定需采集的变量清单(如电机电流、气缸磁开关、报警代码);
- 选择支持Modbus TCP、Profinet或OPC UA的PLC与网关;
- 在柜内为网关预留独立24V电源与DIN导轨空间;
- 将数据点表与MES/SCADA接口对齐,避免二次映射。
中极智联在实施某食品包装线项目时,按上述流程将12台PLC控制柜接入统一平台,故障响应时间从平均25分钟压缩至6分钟。
边缘侧融合是下一站
随着工业自动化向柔性制造演进,PLC控制柜正从纯逻辑控制向"控制+边缘计算"融合。未来两年,支持AI推理的工业边缘控制器将逐步嵌入柜内,直接在本地完成振动分类、视觉初筛等任务,再通过设备联网上传结果。对于制造企业而言,选型时优先考虑具备开放数据接口与算力扩展能力的控制柜方案,比单纯追求品牌更具长期价值。