数据采集终端如何实现工厂设备联网与运行数据实时监控
在制造业数字化转型的浪潮中,工厂里那些沉默的电机、传感器和PLC控制柜,每天都在产生海量数据。但很多企业管理者发现,设备明明联网了,却依然无法回答一个简单问题:三号产线昨晚十点到十二点之间,主轴负载到底波动了多少?这背后暴露的,正是数据采集终端选型与部署的深层问题。
一、设备联网的"最后一公里"卡在哪
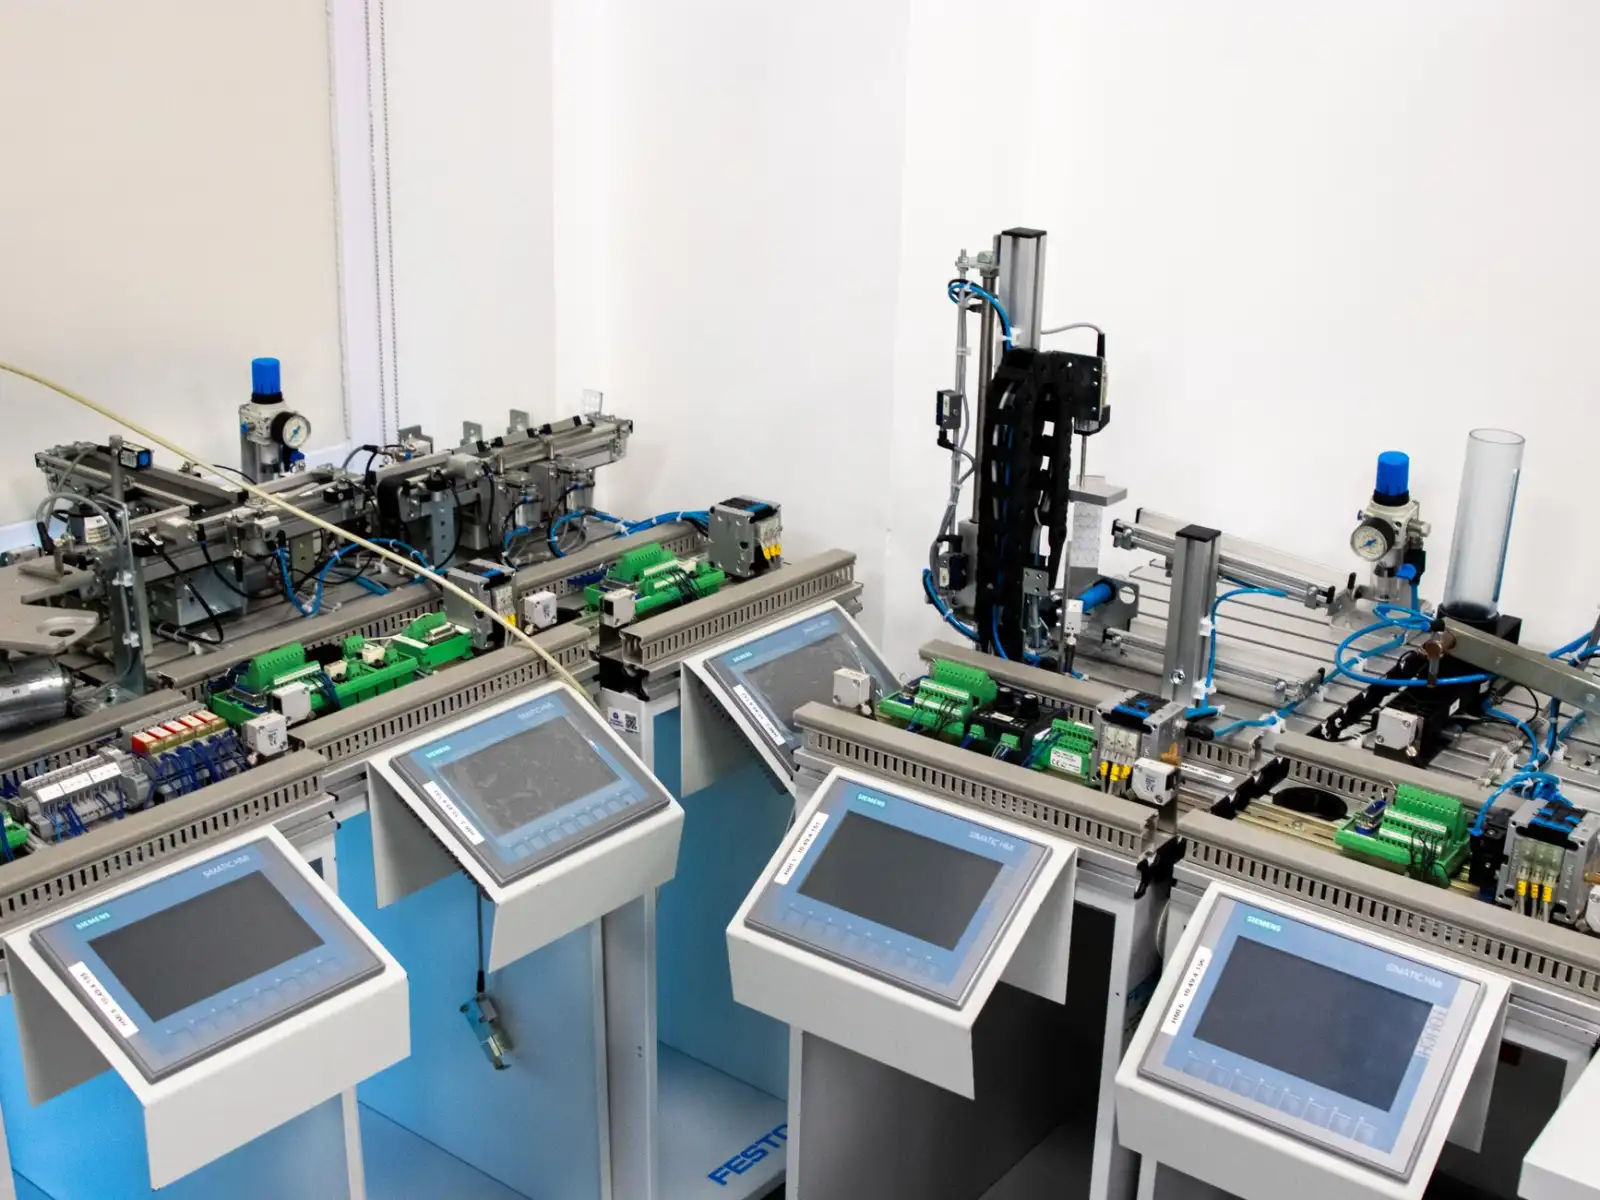
传统工厂的设备联网改造,常陷入两个误区:一是盲目上马SCADA系统,却忽略底层数据采集终端的协议兼容性;二是把PLC控制柜当成单纯的电气执行单元,没有预留数据输出接口。结果就是,车间里不同年代的设备——西门子S7-200、三菱FX系列、欧姆龙CP1H——各自说着不同的"方言",Modbus、Profibus、EtherNet/IP协议混杂,数据采集终端成了昂贵的摆设。
更现实的问题是,许多老旧设备根本没有以太网口,只有RS232或RS485串口。强行更换PLC控制柜成本过高,停产损失更让生产主管难以接受。
二、数据采集终端的技术破局点
真正有效的数据采集终端,应该像一位精通多国语言的翻译官。以中极智联服务的某汽车零部件工厂为例,其冲压车间同时存在四种通信协议,我们部署的边缘采集网关内置了超过30种工业协议驱动库,通过以下方式实现设备联网:
- 协议转换层:将Modbus RTU转换为MQTT协议,直接对接云端平台,延迟控制在200ms以内
- 断点续传机制:网络闪断时本地缓存至少72小时数据,恢复后自动补传,避免数据空洞
- IO直采通道:对无通信接口的老旧设备,通过采集电流、振动等模拟量间接推算运行状态
这种分层架构的好处在于,不必大规模更换PLC控制柜,只需在关键节点加装采集终端,就能让设备联网成本降低约60%。
实时监控的数据颗粒度怎么定
很多项目失败在数据采集频率上。采集周期设为1秒,一天产生8万多条记录,数据库很快不堪重负;设为1分钟,又可能漏掉关键故障特征。经验做法是:温度、压力等缓变量用10-30秒周期,电流、转速等快变量用200ms-1秒周期,同时启用边缘计算做阈值过滤,只上传有效数据包。
三、从数据到价值的实践建议
工厂在部署数据采集终端时,建议先做三件事:第一,梳理设备清单,按协议类型和重要性分级;第二,在PLC控制柜设计阶段就预留数据采集端口,避免后期改造成本翻倍;第三,选择支持OPC UA架构的终端,为未来工业自动化系统集成留出空间。
运行数据实时监控的价值,不在于大屏上跳动的数字,而在于当主轴电流持续偏离基线5%时,系统能自动推送预警给设备工程师——这才是工业自动化从"看得见"到"管得住"的关键一步。
随着TSN时间敏感网络和5G RedCap技术的成熟,数据采集终端正从单纯的协议转换器,进化为具备边缘AI推理能力的智能节点。未来三年,工厂设备联网的竞争焦点,将是谁能把采集延迟压到10ms以内,同时让每台PLC控制柜都成为数据资产的生产者,而非信息孤岛。