工业数据采集终端如何实现设备联网与运行状态实时监控
车间里那台2018年投产的注塑机,操作工每天要手动抄录6次温度、压力数据——这种场景在中小制造企业并不少见。设备并非没有联网能力,问题往往卡在PLC控制柜与上层系统之间的"最后一公里"。
数据孤岛的真实成本
一台未联网的PLC每天产生的运行数据超过2000条,但真正被记录的不足5%。人工抄录不仅存在1-2小时的滞后,误差率也高达3%-8%。更关键的是,当设备出现间歇性故障时,没有连续数据支撑,维修人员只能靠经验"猜"问题根源。
造成这一局面的原因有三层:老旧设备通信协议不统一(Modbus RTU、Profibus、CANopen混杂)、PLC控制柜内缺乏边缘计算节点、以及IT与OT网络长期物理隔离。
边缘网关如何打通数据链路
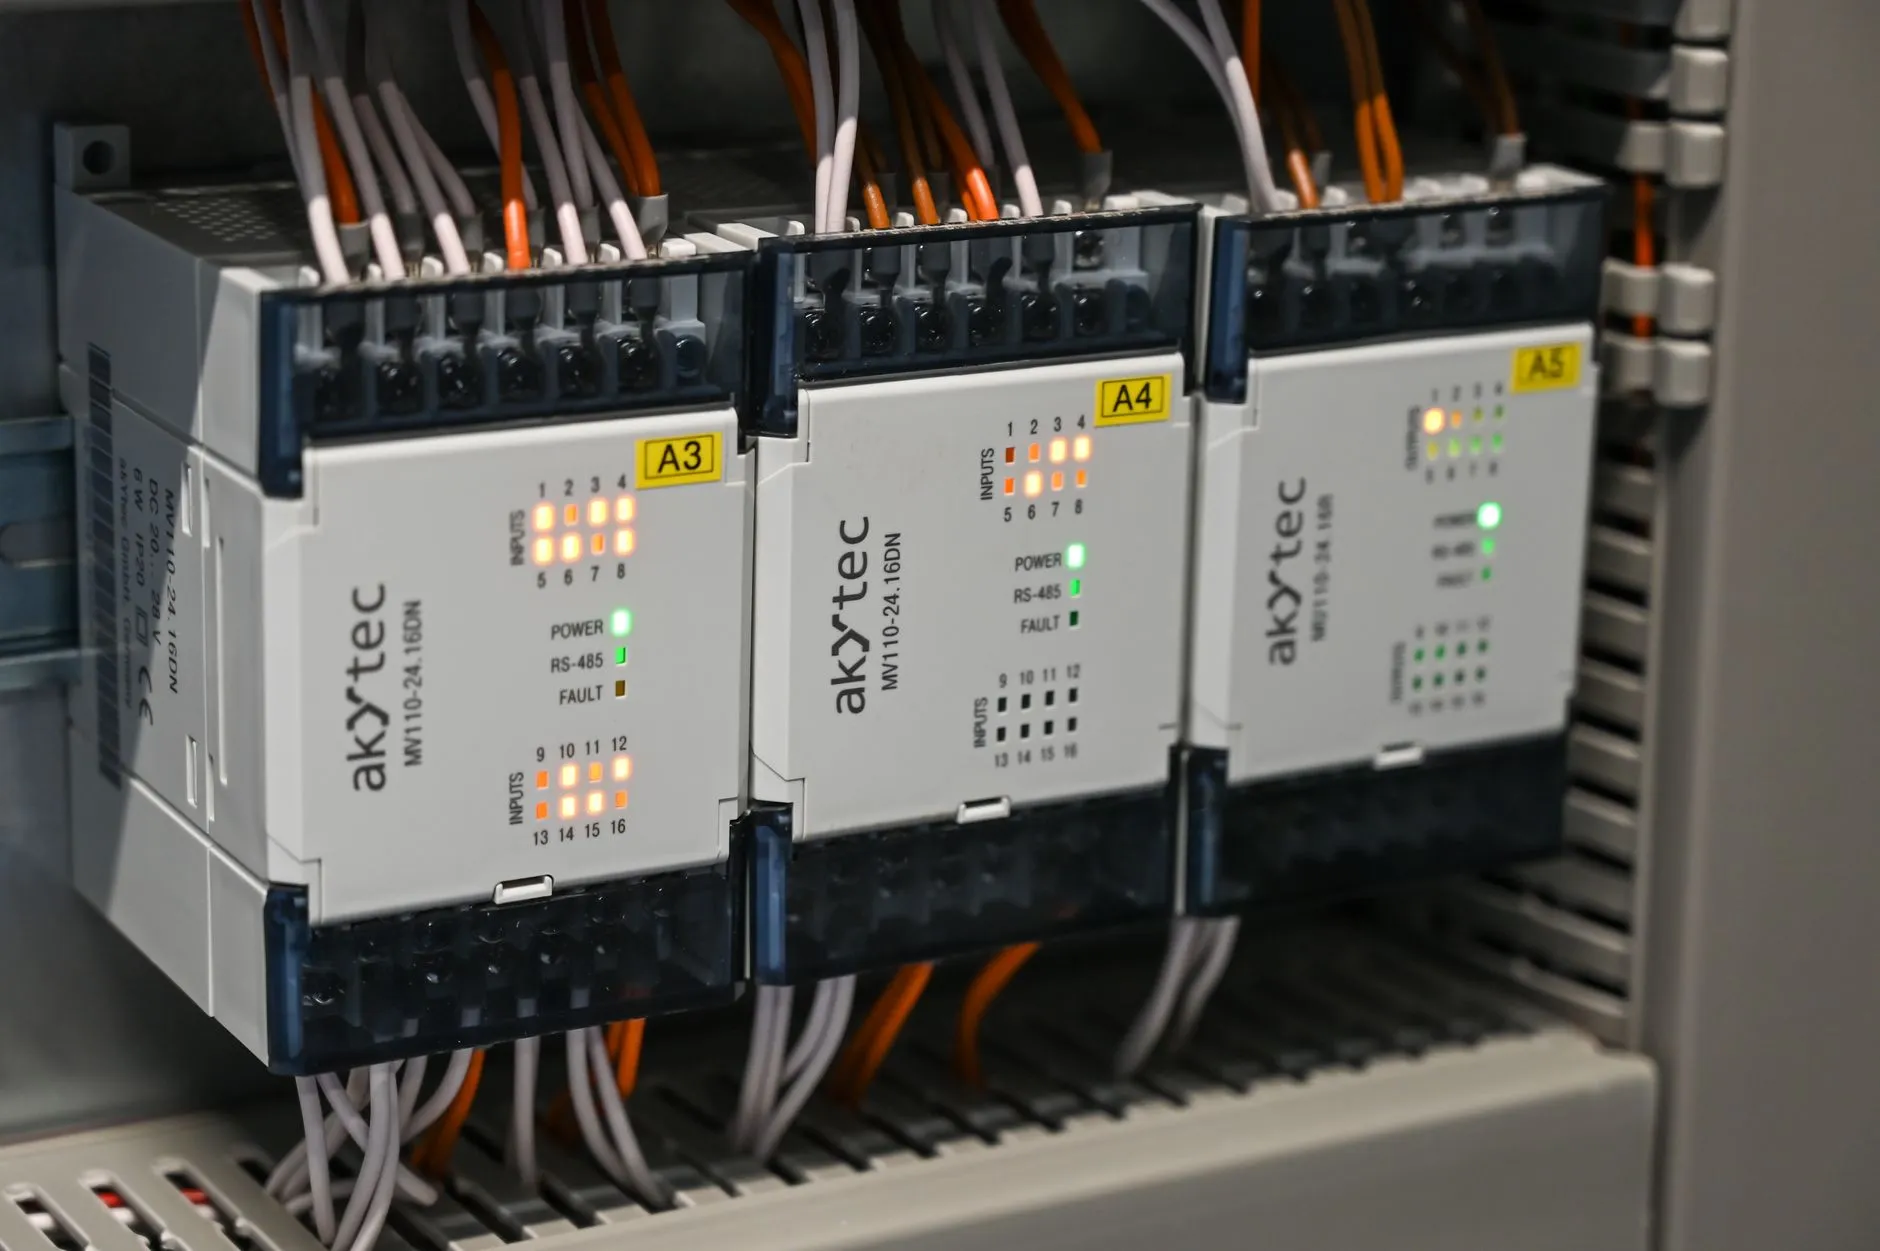
当前主流的解决方案是在PLC控制柜内加装工业边缘网关。以支持多协议的网关为例,其工作流程如下:
- 协议解析层:同时轮询西门子S7-1200的S7协议、三菱FX系列的MC协议,单台网关可接入8-16台PLC
- 数据预处理:在本地完成滤波、单位换算、越限判断,仅上传有效数据,降低带宽占用约70%
- 双通道上传:通过MQTT协议推送至云端,同时用OPC UA向本地SCADA系统供数
实际部署中,一台注塑机的采集点位通常在120-200个之间,网关轮询周期可控制在200ms以内,完全满足设备联网后运行状态实时监控的刷新需求。
有线与无线方案的取舍
车间环境下的联网方式需要分场景判断:
- 固定产线:优先走工业以太网(Profinet/EtherCAT),延迟稳定在1-5ms,但布线成本约80-120元/米
- 移动设备/旋转工位:采用工业Wi-Fi 6或5G专网,注意漫游切换需低于50ms
- 临时监测点:LoRa无线模块可覆盖300-500米,但传输速率仅支持低频次数据回传
值得注意的是,无线方案在工业自动化场景中并非万能。某汽车零部件厂曾因AGV小车穿越焊接车间时Wi-Fi丢包,导致数据中断37秒——最终改用漏波电缆方案才解决问题。
从数据采集到状态监控的落地路径
实现数据采集只是起点,真正产生价值的是状态监控逻辑的建立。建议按以下优先级推进:
第一阶段(1-2周):完成3-5台关键设备的联网,重点采集电流、温度、运行/停机状态。某机加工厂仅通过主轴电流波形分析,就提前预警了2次刀具崩刃。
第二阶段(1个月):建立设备OEE看板,将采集数据与MES工单绑定。此时数据采集频率建议提升至100ms级,用于捕捉瞬态异常。
第三阶段(持续迭代):引入边缘侧规则引擎,实现"温度>65℃持续30秒→自动降速"这类闭环控制。
中极智联在天津某阀门制造企业的项目中,通过部署支持Modbus TCP与OPC UA双协议的采集终端,将12台PLC控制柜的数据统一接入监控平台,设备故障响应时间从平均45分钟缩短至8分钟。这类改造的投入回收周期通常在6-10个月。
设备联网不是目的,让数据在正确的时间到达正确的人手中,才是工业自动化向智能化迈进的关键一步。