数据采集终端与PLC控制柜如何协同实现设备联网监控
在工业现场,PLC控制柜承担着逻辑运算与实时控制的核心角色,但它本身并不擅长把数据送到云端或MES系统。真正让设备"开口说话"的,往往是数据采集终端。两者如何配合,才能实现稳定可靠的设备联网监控?这需要从架构层面理清分工。
分工逻辑:控制归控制,传输归传输
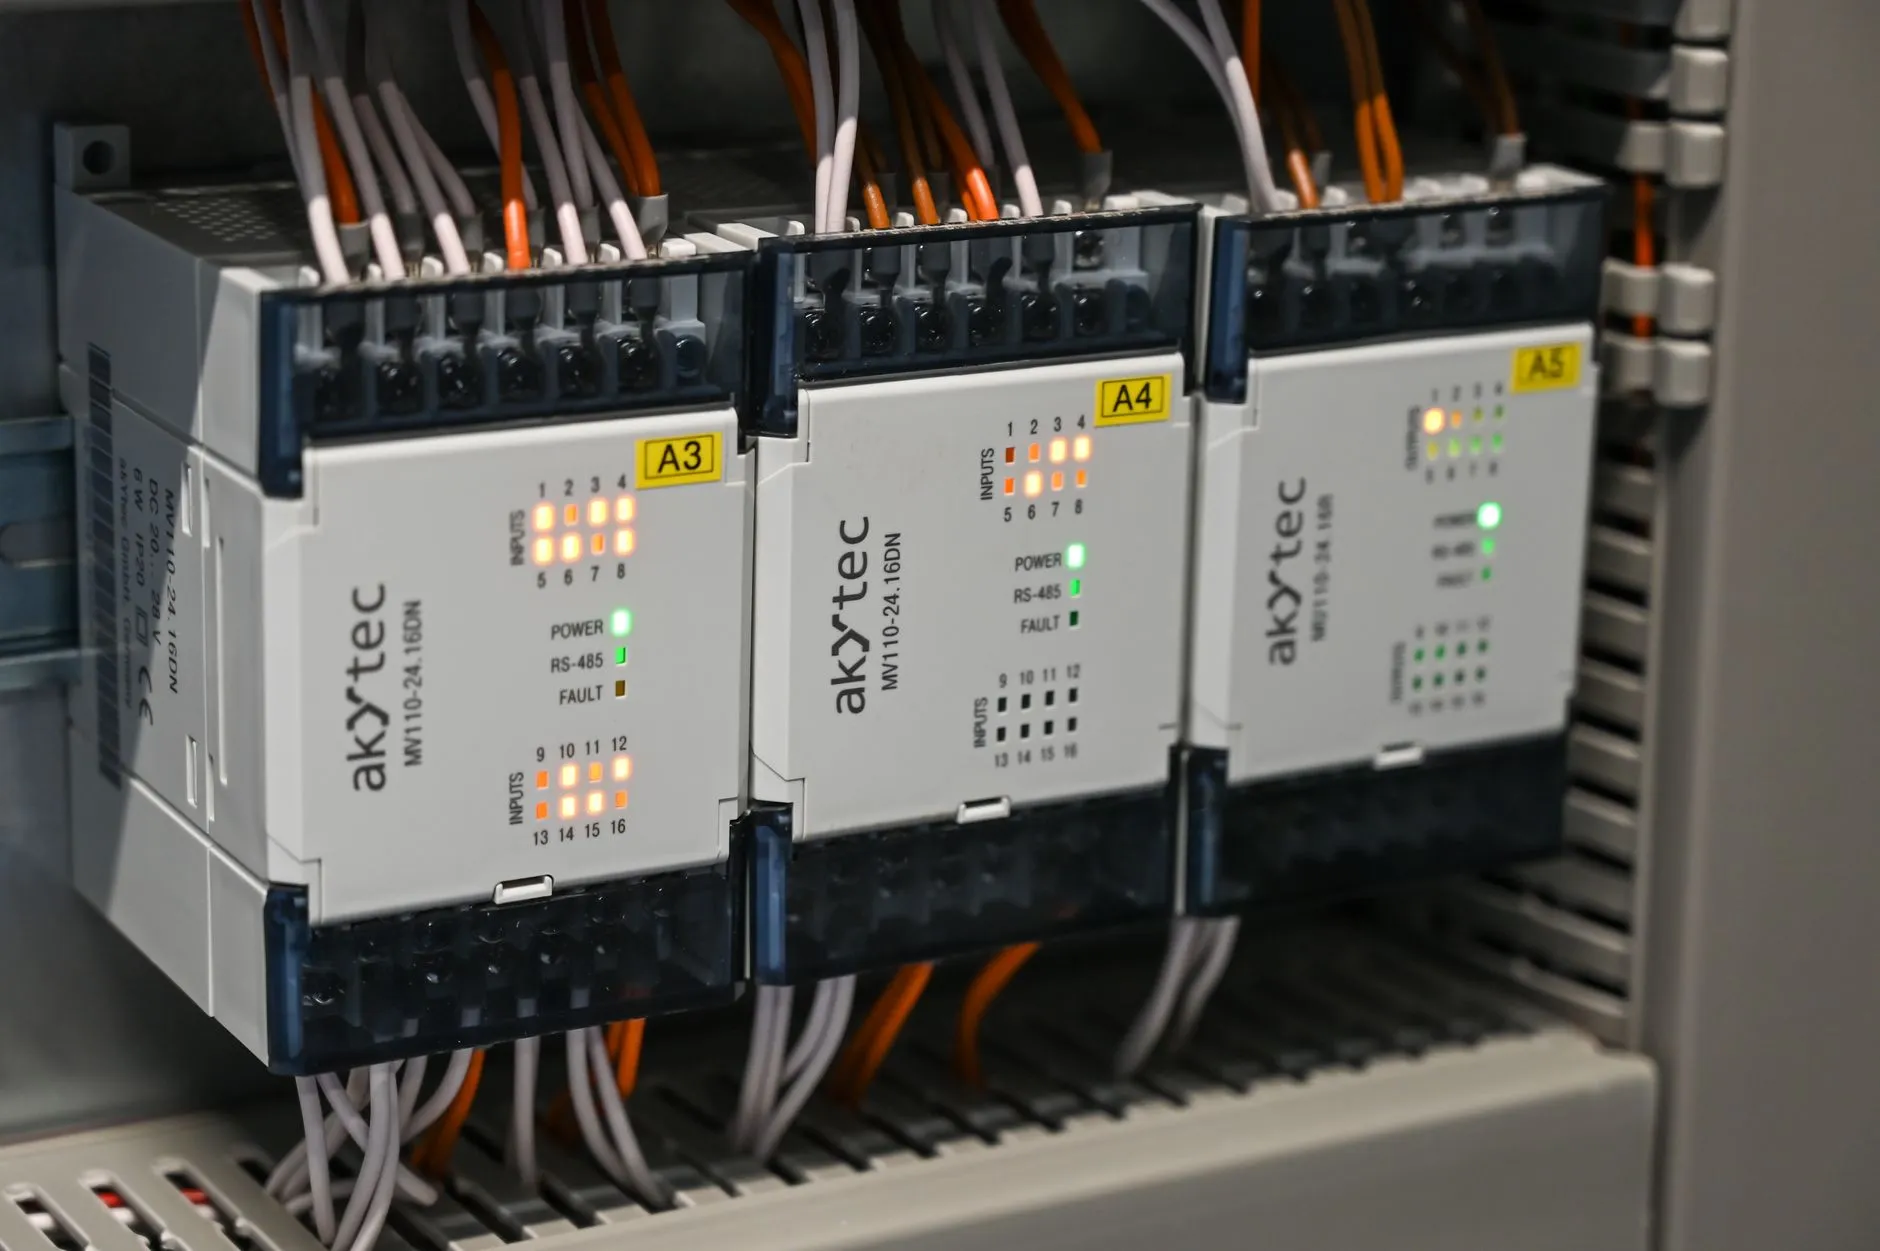
PLC控制柜内部通常运行着梯形图或结构化文本程序,扫描周期在毫秒级,对实时性要求极高。如果让PLC直接承担MQTT上报、数据库写入等任务,CPU负载会显著上升,严重时影响控制逻辑的稳定性。
数据采集终端的价值就在这里——它通过RS485、以太网或CAN总线与PLC通信,读取寄存器数据,再经由4G/5G或工业以太网将数据转发至平台层。控制与传输解耦,各司其职。
协同实现的三个关键技术点
1. 通信协议匹配。西门子S7系列常用S7协议,三菱多用MC协议,国产PLC则广泛支持Modbus RTU/TCP。数据采集终端需内置多种协议驱动,才能在不改动PLC程序的前提下完成对接。
2. 采集频率与边缘计算。并非所有数据都需要秒级上传。温度、压力等模拟量可设置1-5秒采集间隔,而设备启停等开关量建议采用变化上报机制。部分采集终端支持边缘侧阈值判断,只在异常时推送告警,大幅降低流量成本。
3. 断线续传与数据缓存。车间网络波动是常态。采集终端应具备本地缓存能力,网络恢复后自动补传,避免数据断层影响后续分析。
一个典型的产线联网改造场景
某汽车零部件工厂有12台注塑机,每台配备独立PLC控制柜。改造前,车间依赖人工抄表记录产量和能耗。引入数据采集终端后,通过Modbus RTU读取PLC中的合模次数、熔胶温度、当前模具号等寄存器地址,再经4G路由器上传至中极智联搭建的监控平台。
改造周期约3天,未改动任何PLC原有程序。上线后,设备OEE数据自动生成,异常停机响应时间从平均15分钟缩短至2分钟以内。这个案例说明,设备联网的关键不在于推翻原有工业自动化架构,而在于找到合适的"翻译层"。
- 采集终端选型需确认PLC品牌与协议类型
- 寄存器地址表必须由电气工程师确认,避免误读
- 网络方案优先考虑有线,无线作为备选
回到根本问题:PLC控制柜与数据采集终端的协同,本质是控制层与信息层的接口设计。把协议匹配、采集策略、缓存机制这三件事做扎实,设备联网监控的稳定性就有了底座。中极智联在天津及周边地区的多个项目中验证过这套路径,后续可进一步探讨边缘计算与AI质检的融合方案。