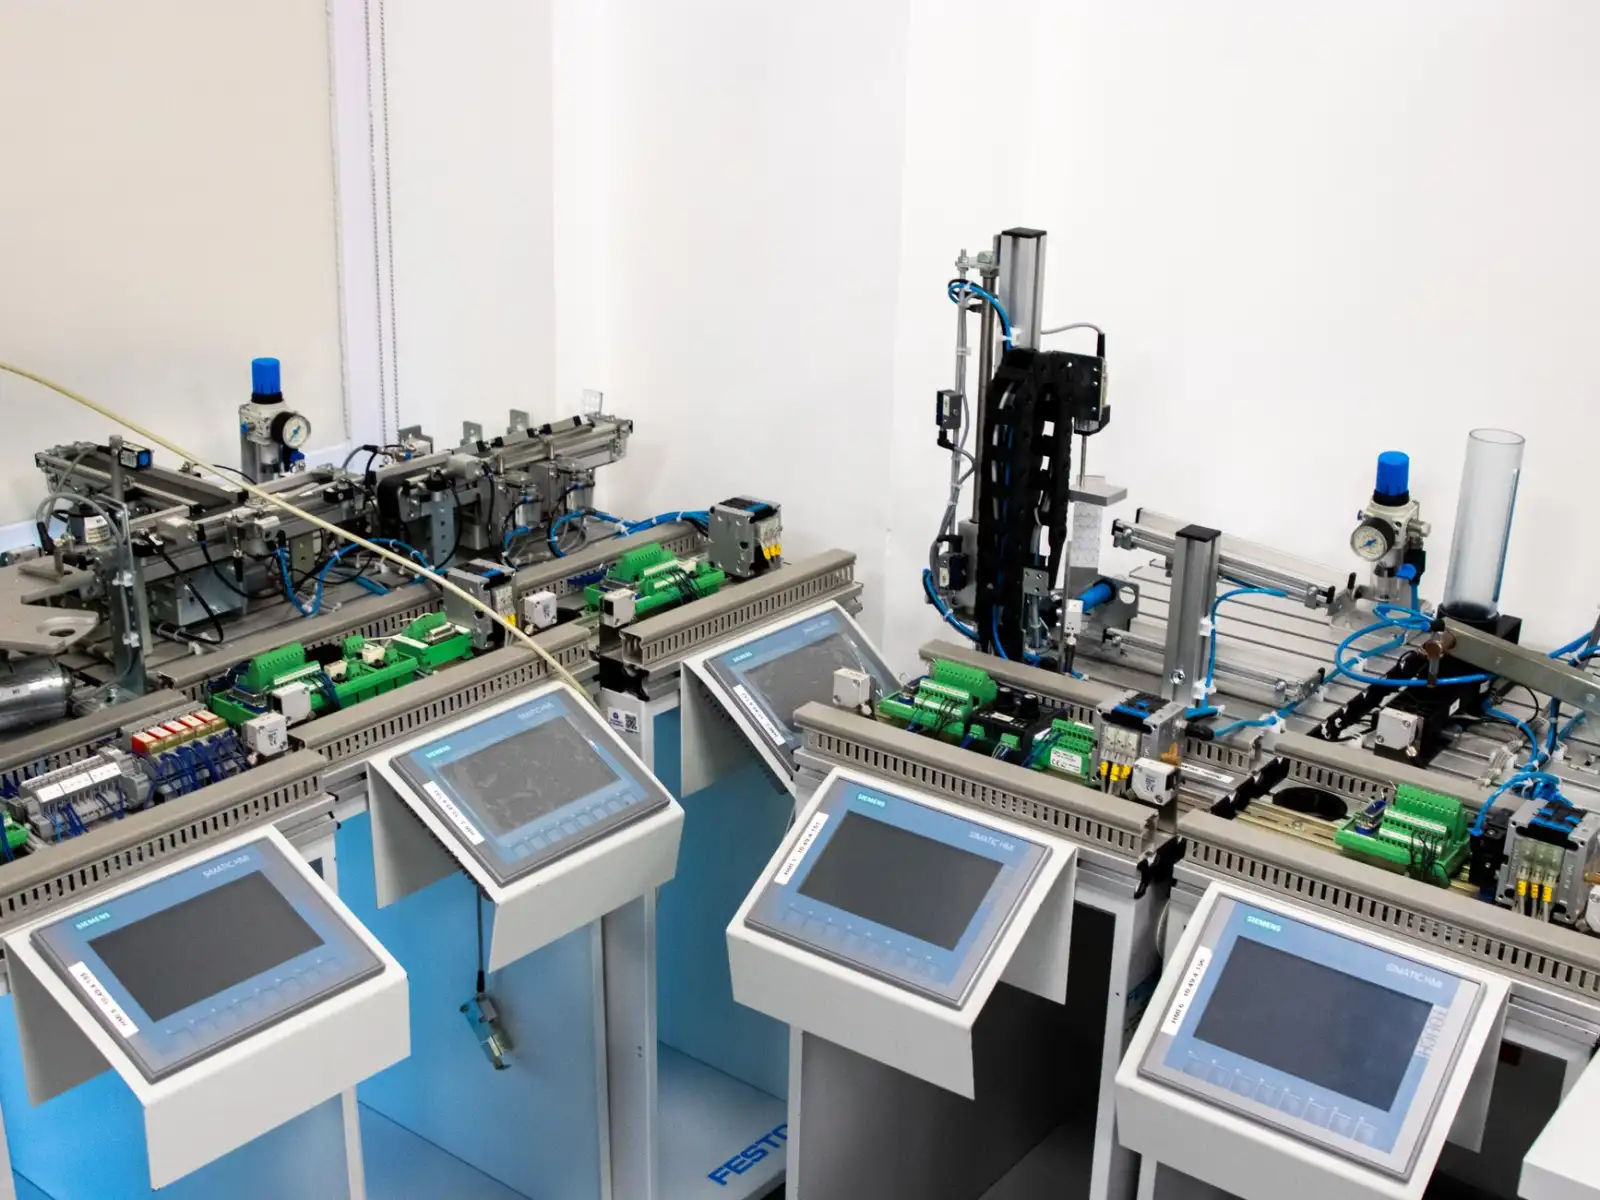
工业自动化解决方案中PLC控制柜与数据采集设备的协同应用
在一条年产30万件的汽车零部件焊接线上,PLC控制柜负责逻辑联锁与运动控制,而分布在工位上的数据采集终端则持续读取电流、气压、节拍等参数。两者如果各自为政,产线能跑但不可视;一旦实现协同,设备综合效率(OEE)往往能在三个月内提升8到15个百分点。这就是工业自动化解决方案中,控制层与感知层必须打通的原因。
PLC控制柜在协同架构中的角色定位
PLC控制柜不只是装PLC的箱子。它承担着实时逻辑运算、安全联锁、I/O信号调理三大职能。以西门子S7-1500系列为例,其扫描周期可稳定在1~5ms,确保焊接机器人与变位机之间的时序误差不超过10ms。控制柜内的电源模块、继电器、端子排布局,直接影响信号质量——如果模拟量信号线与变频器动力线捆扎在一起,采集到的温度数据可能偏差2℃以上。
数据采集设备要做的,是从控制柜的“黑箱”中提取有价值的运行状态。常见方式有三种:
- 硬接线采集:从PLC的备用输出点或中间继电器取24V开关量,接入采集模块。成本低,但信息量有限。
- 工业协议直读:通过Profinet、EtherNet/IP或Modbus TCP直接读取PLC寄存器。这是当前主流,能获取设备联网所需的全部过程数据。
- 边缘计算网关:在采集端完成数据清洗、压缩和协议转换,再上传至MES或云平台。适合多品牌PLC混线场景。
协同应用中的三个技术要点
1. 时序对齐与数据 freshness
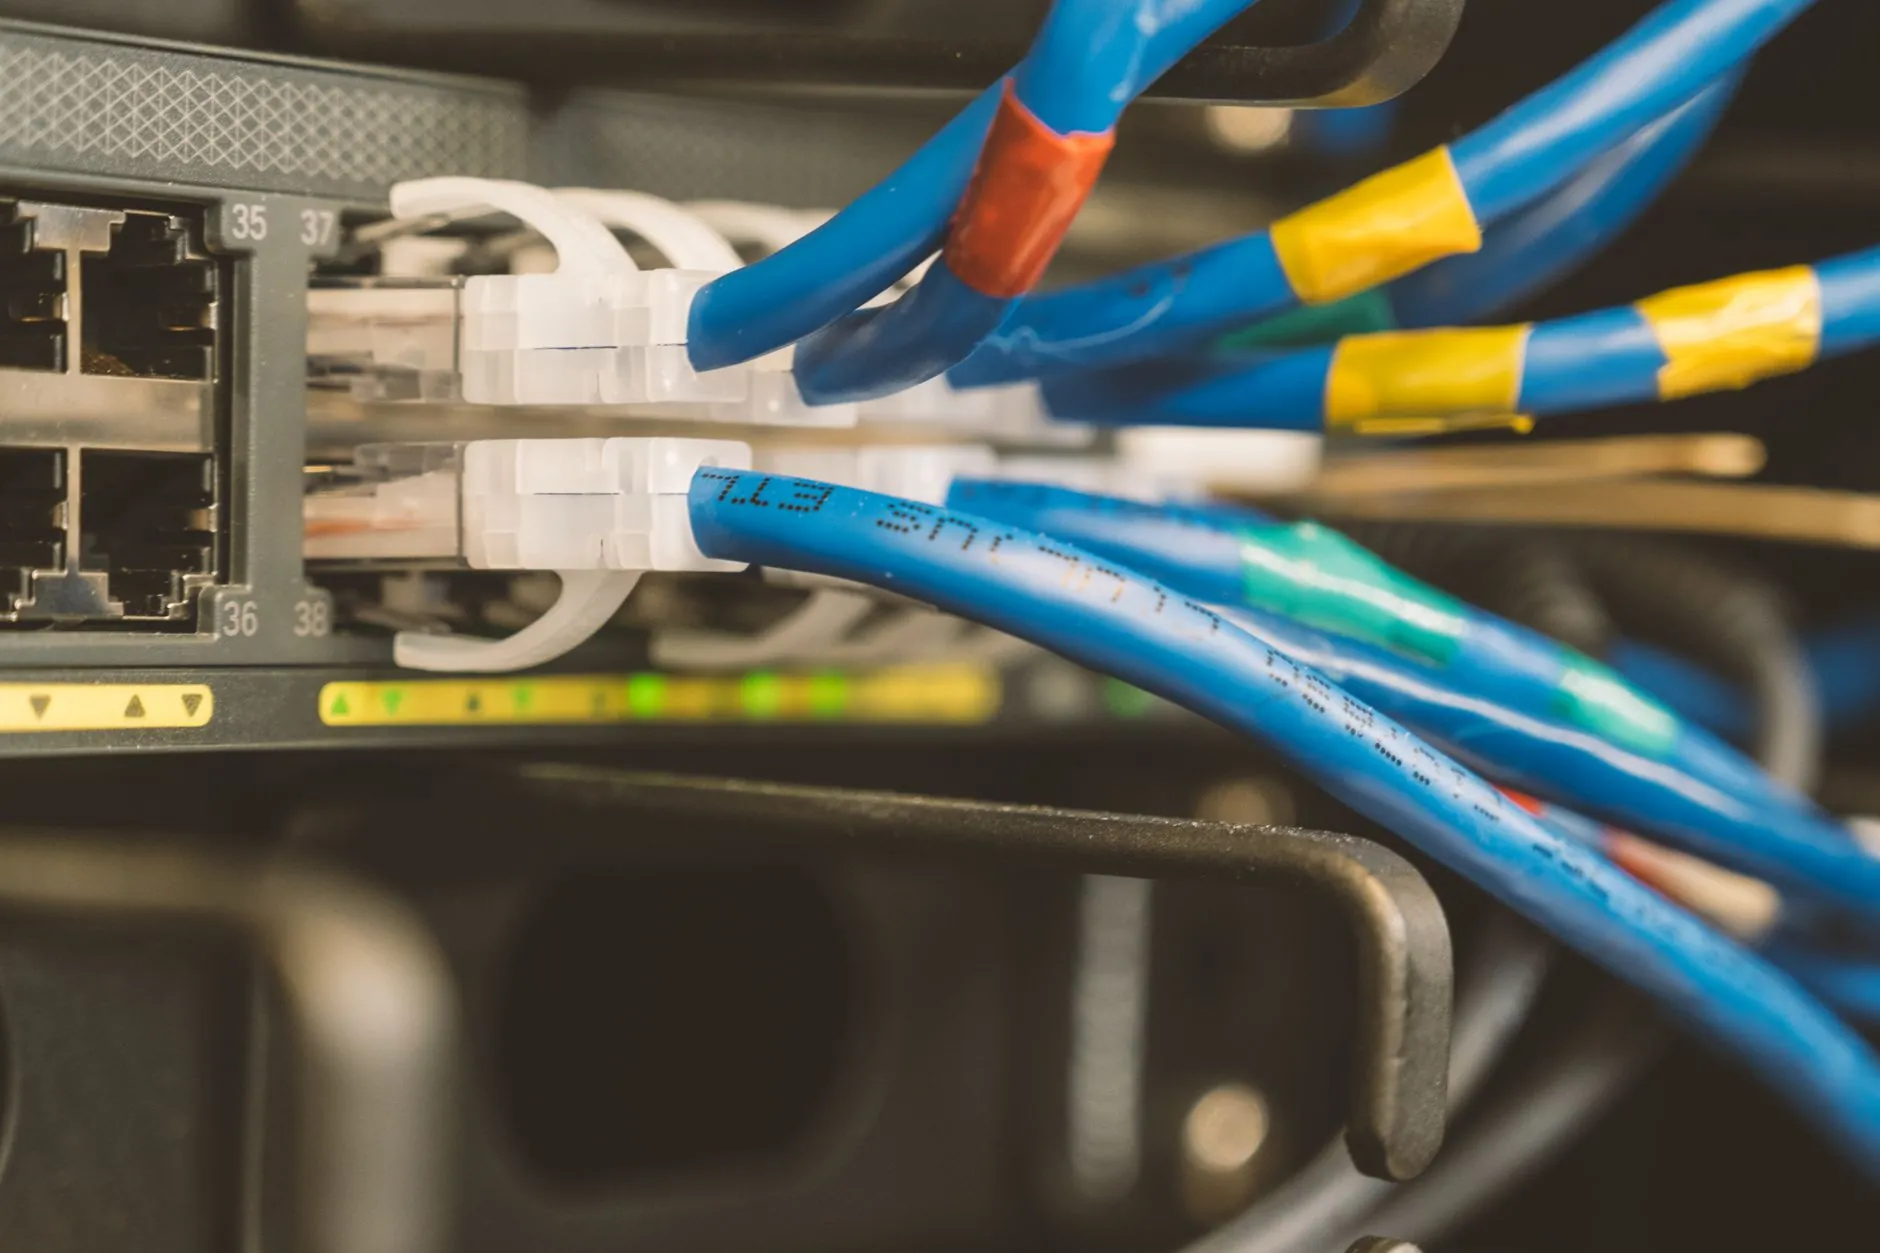
PLC的循环扫描与采集设备的轮询周期往往不同步。如果采集周期设为500ms,而PLC程序里某个标志位只保持200ms,就会丢帧。解决办法是在PLC侧为关键数据分配保持型寄存器,或启用采集设备的“变化上报”模式,而非固定轮询。
2. 控制柜内电磁兼容对采集精度的影响
某天津注塑机厂曾反馈:采集到的锁模力波动达±5%,排查后发现采集模块的24V供电与伺服驱动器共用同一开关电源。将采集供电独立为线性电源后,波动降至±0.8%。这说明PLC控制柜内的供电分区设计,直接决定数据采集的可信度。
3. 设备联网的两种拓扑选择
星型拓扑适合单机设备少、布线方便的产线;环网拓扑则用于对冗余有要求的场景,如连续压铸线。采用环网时,PLC控制柜内的交换机需支持MRP或RSTP协议,断线恢复时间可控制在200ms以内。
一个可复用的部署参考
天津某电梯门板冲压车间,原有6台冲床各自独立。改造时在每台冲床的PLC控制柜内加装一台支持OPC UA的边缘网关,通过Modbus RTU读取冲床PLC的滑块行程、模具温度、润滑压力,再经车间环网上传至SCADA。同时,网关的IO口接入原有光电计数器,实现产量与状态的双向校验。改造后,换模时间从平均22分钟降至14分钟,非计划停机减少37%。
这个案例的关键不在于用了多贵的网关,而在于数据采集点选在了PLC已经处理过的“干净信号”上,而非在动力线上加装传感器。前者抗干扰、易维护,后者往往陷入校准泥潭。
回到根本:工业自动化的协同不是把设备连起来就结束。它要求控制柜设计阶段就预留数据接口,采集设备选型时确认协议兼容性,联网方案中考虑实时性与安全隔离。中极智联(天津)网络科技有限公司在多个汽车零部件与新能源电池产线项目中,正是沿着这条路径帮助客户把“能跑”变成“可视、可优”。