PLC控制柜在工业自动化中的角色:从逻辑控制到设备联网的演进
在一条年产30万件的汽车焊装线上,37台机器人、12套视觉检测工位和8条输送链的协同动作,全部由3面PLC控制柜统一调度。这种场景早已不是个案——过去十年,国内工业自动化从单机控制走向产线级集成,PLC控制柜的角色也随之发生了根本性变化。它不再只是"装PLC的箱子",而是融合逻辑控制、数据采集与设备联网的边缘节点。
逻辑控制之外,控制柜正在承担什么
传统认知里,PLC控制柜的核心任务是执行梯形图程序:读输入、跑逻辑、写输出。这套模型在离散制造中依然有效,但问题在于,当产线设备数量超过20台、通信协议超过3种时,单纯靠I/O硬接线和Modbus轮询已经不够用了。
实际项目中常见的痛点包括:
- 不同品牌设备(西门子、三菱、汇川)协议不互通,数据孤岛严重
- PLC扫描周期被大量通信任务占用,实时性下降
- 控制柜只做本地逻辑,上位机拿不到设备级细粒度数据
这些问题的本质,是控制柜的定位需要从"逻辑执行单元"升级为"数据与控制的融合节点"。
数据采集与设备联网的技术路径
在较新的产线设计中,PLC控制柜通常会在原有架构上叠加两层能力。第一层是数据采集:通过PLC的Profinet、EtherCAT或OPC UA接口,以毫秒级周期采集设备状态、工艺参数和报警信息。第二层是设备联网:借助工业交换机或边缘网关,将数据汇聚到MES或SCADA系统。
以某天津注塑车间改造为例,工程师在原有西门子S7-1500控制柜内增加了一台边缘网关,通过OPC UA采集12台注塑机的温度、压力和周期数据,再以MQTT协议上传至云端。改造后,设备综合效率(OEE)从68%提升到81%,故障响应时间从平均45分钟压缩到8分钟。
值得注意的技术细节是:数据采集频率并非越高越好。对于温度、压力这类缓变量,1秒级采集足够;而针对伺服轴的位置偏差,可能需要10ms级采样。控制柜内的通信负载需要与PLC扫描周期做匹配设计,否则会拖累控制性能。
实践中的选型与部署建议
如果你正在规划新的PLC控制柜或改造旧柜,以下几个方向值得参考:
- 预留通信接口:至少配置2个千兆以太网口,支持环网冗余
- 分离控制与数据通道:关键控制信号走独立网段,数据采集走另一网段,避免相互干扰
- 统一协议标准:优先选择支持OPC UA或MQTT的PLC型号,减少网关转换环节
- 考虑边缘计算能力:在柜内集成轻量级边缘控制器,实现本地数据预处理和断网缓存
这些措施并不需要一次性全部到位,但至少在柜体布局和网络规划时预留空间。很多改造项目后期困难,根源就在于早期控制柜没有为数据采集和设备联网留出物理和逻辑余量。
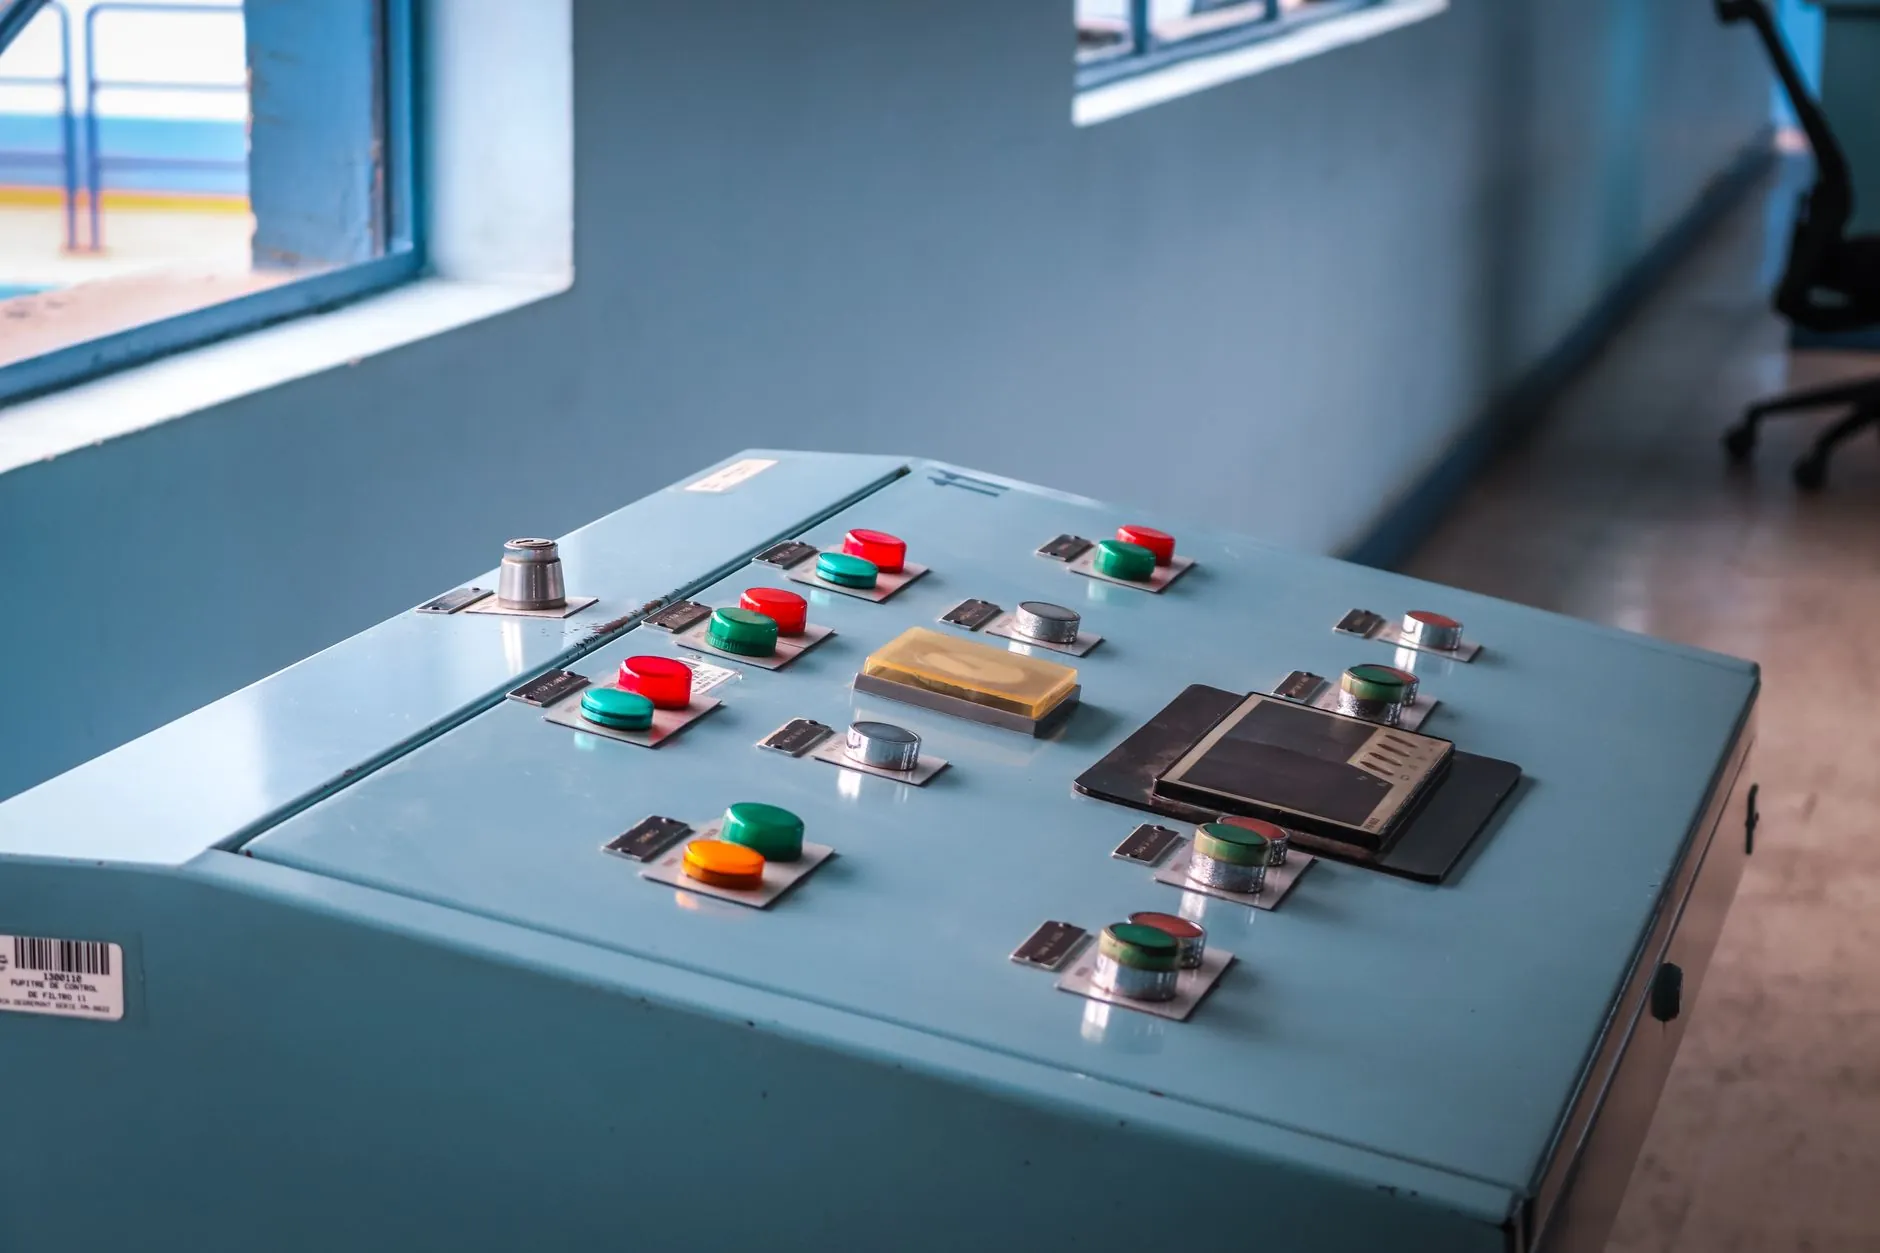
从行业趋势看,PLC控制柜正在向"控制+边缘+联网"三位一体的方向演进。中极智联(天津)网络科技有限公司在工业自动化项目中观察到,越来越多的用户不再单独采购PLC和网关,而是希望控制柜出厂即具备数据采集与设备联网能力。这种需求变化,正在重新定义控制柜的设计标准和交付形态。对于从业者而言,理解这一演进逻辑,比单纯掌握某一款PLC的编程更重要。