PLC控制柜在工业自动化中的角色:从逻辑控制到数据采集的集成应用
在一条汽车零部件焊装线上,32台机器人协同作业,节拍稳定在58秒/件。但半年前,这条产线每次换型都要停机重新下载程序,故障排查靠电工逐点测量继电器——问题出在哪?传统继电器逻辑控制早已无法支撑柔性制造的需求。这正是PLC控制柜从单一逻辑执行单元,向数据采集与设备联网枢纽演进的时代背景。
从"替继电器"到"管数据"的角色跃迁
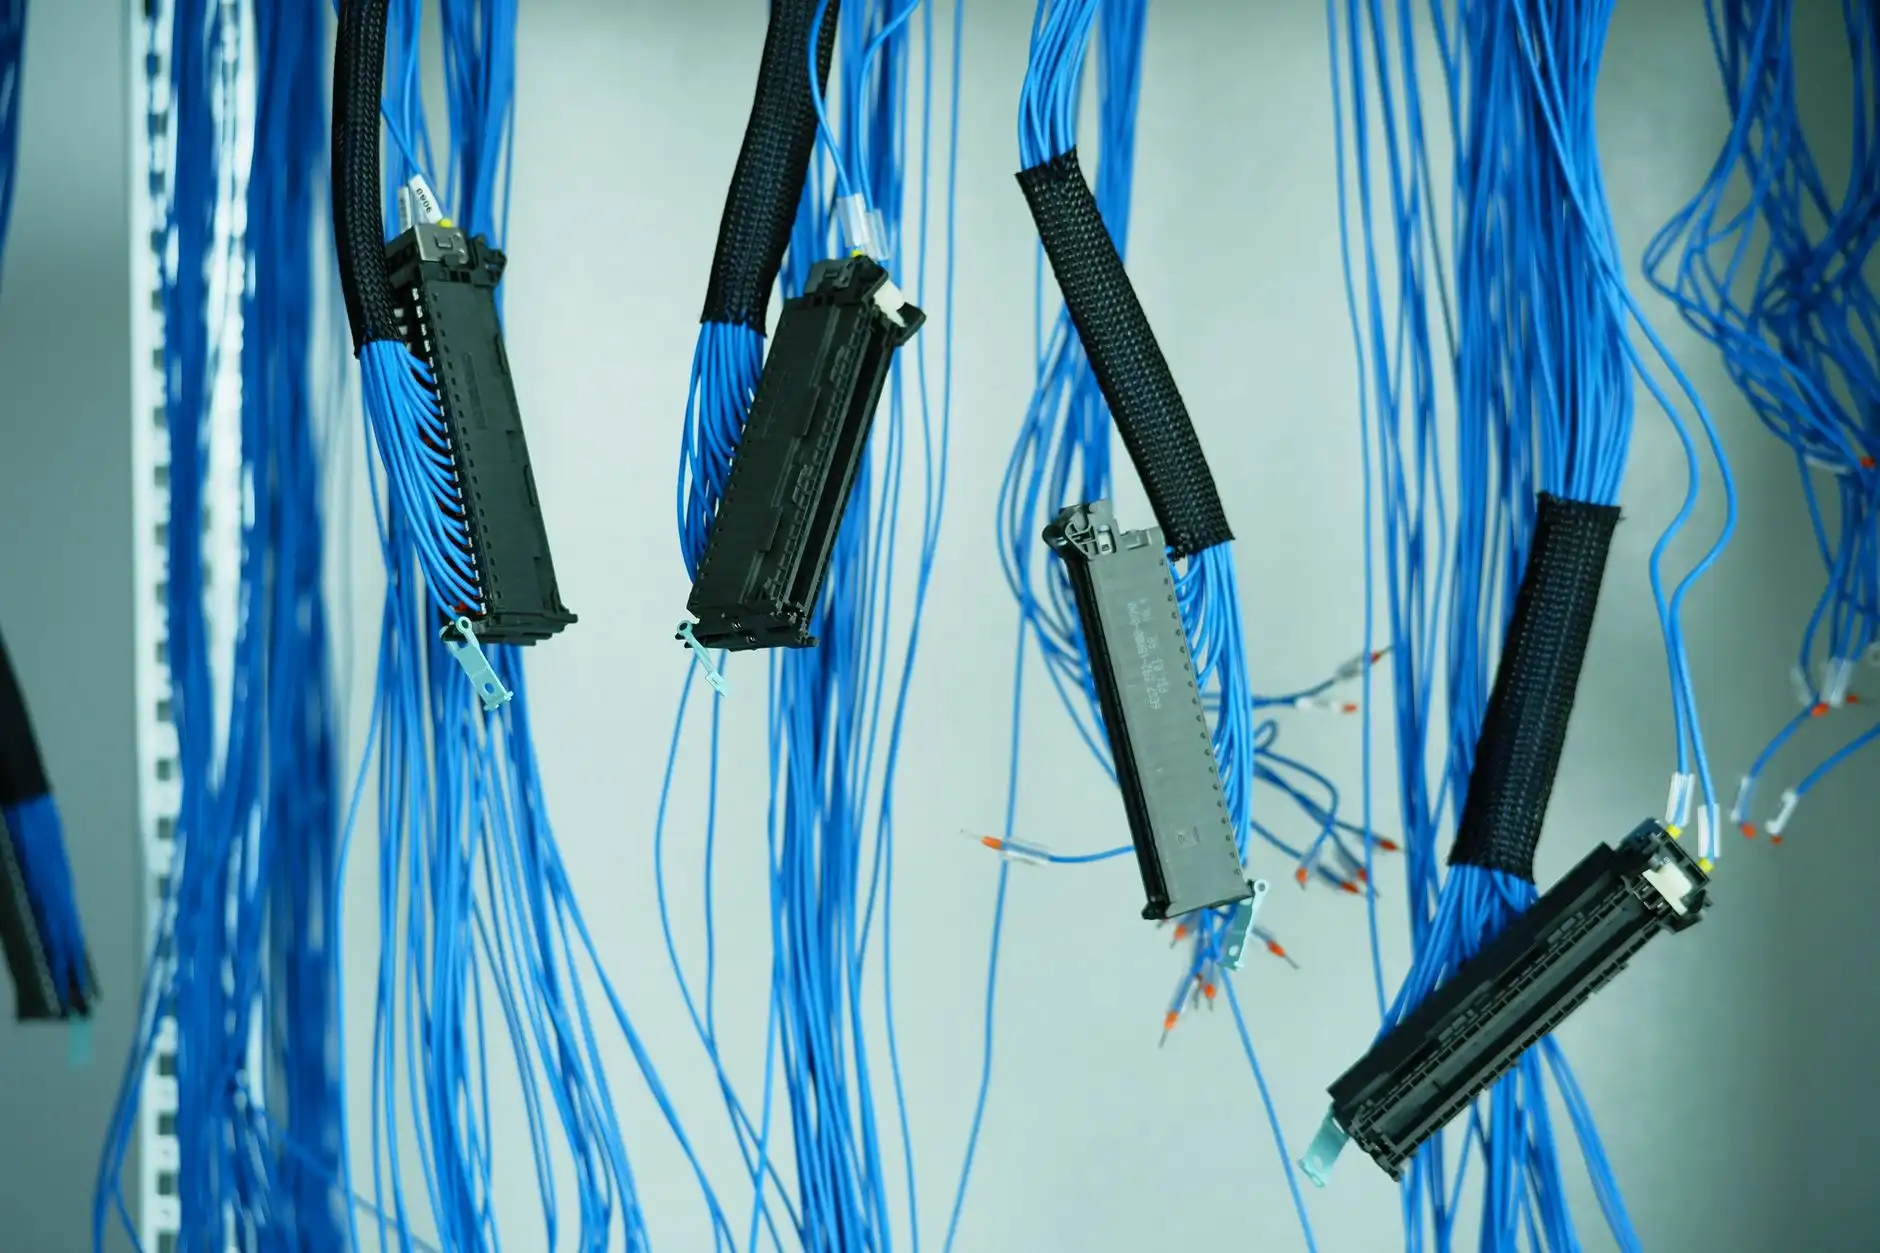
早期PLC替代硬接线继电器柜,核心价值是逻辑可编程。如今在工业自动化产线中,一台中高端PLC控制柜同时承担三类任务:顺序逻辑控制、运动控制、以及通过工业以太网或现场总线完成数据采集。以西门子S7-1500系列为例,其PROFINET接口可挂载64个IO设备,循环周期低至1ms,这意味着控制柜不再只是"执行者",而是产线数据的源头节点。
行业现状是:大量存量产线仍在使用S7-300甚至S7-200,柜内布线杂乱,无标准通信接口。设备联网的第一步,往往不是加装网关,而是对控制柜做系统性改造——电源冗余、接地规范、通信模块扩展,缺一不可。
数据采集落地的三个技术锚点
很多工厂买了SCADA却用不起来,根因在于数据采集层没打通。从控制柜视角看,需要解决以下问题:
- 协议适配:老旧设备用Modbus RTU,新设备走OPC UA,控制柜内需部署协议转换模块或边缘网关,避免上位机直接轮询PLC造成CPU负载过高。
- 采样频率匹配:温度、压力等模拟量采集周期可设为500ms~2s;但振动、电流波形等快变量需独立的高速采集通道,不能与逻辑控制共用扫描周期。
- 数据预处理:在PLC侧完成量程变换、滤波、报警阈值判断,只上传有效数据。某注塑车间通过此方法将上位机数据点从12000个压缩到3400个,通信负荷下降72%。
中极智联在天津某阀门制造厂的改造项目中,正是采用"PLC控制柜内嵌边缘计算模块+MQTT上传"的方案,实现了28台设备的数据采集与设备联网,且未更换原有PLC。
实践中的集成方法与避坑点
把控制柜做成数据节点,施工层面有几个容易被忽视的细节。柜内24V直流电源的纹波系数要控制在5%以内,否则模拟量采集会出现周期性跳变;通信线与动力线必须分槽走线,间距不小于200mm;PLC的以太网口不要直接接交换机再连办公网,应通过工业防火墙做隔离。
软件侧,建议在PLC程序中为每个数据点建立独立的数据块(DB),并统一命名规范,例如"Line1_Temp_Motor3"。这样后期做设备联网和MES对接时,标签映射效率可提升数倍。
从趋势看,PLC控制柜正在与边缘计算、TSN(时间敏感网络)融合。未来三年,支持OPC UA over TSN的控制器将逐步替代传统现场总线架构,数据采集的实时性和互操作性会再上一个台阶。对于制造企业而言,下一次产线改造时,不妨把控制柜的数据输出能力纳入验收指标——这比单纯追求IO点数更有长期价值。