PLC控制柜在工业自动化中的关键作用与选型要点解析
日期:2026-09-29
标签:PLC控制柜,数据采集,设备联网,工业自动化
在汽车焊装车间的一条柔性生产线上,十几台机器人在完成焊接后,数据需在数百毫秒内完成交互与同步,任何延迟都可能导致整线停机。支撑这种高实时性协作的核心设备,正是PLC控制柜。它不仅是电气元件的物理载体,更是逻辑控制、数据采集与设备联网的神经中枢。对于追求柔性制造与数字化运维的工厂而言,理解PLC控制柜的选型逻辑,直接关系到工业自动化系统的稳定性与扩展能力。
一、PLC控制柜的核心功能与数据流转原理
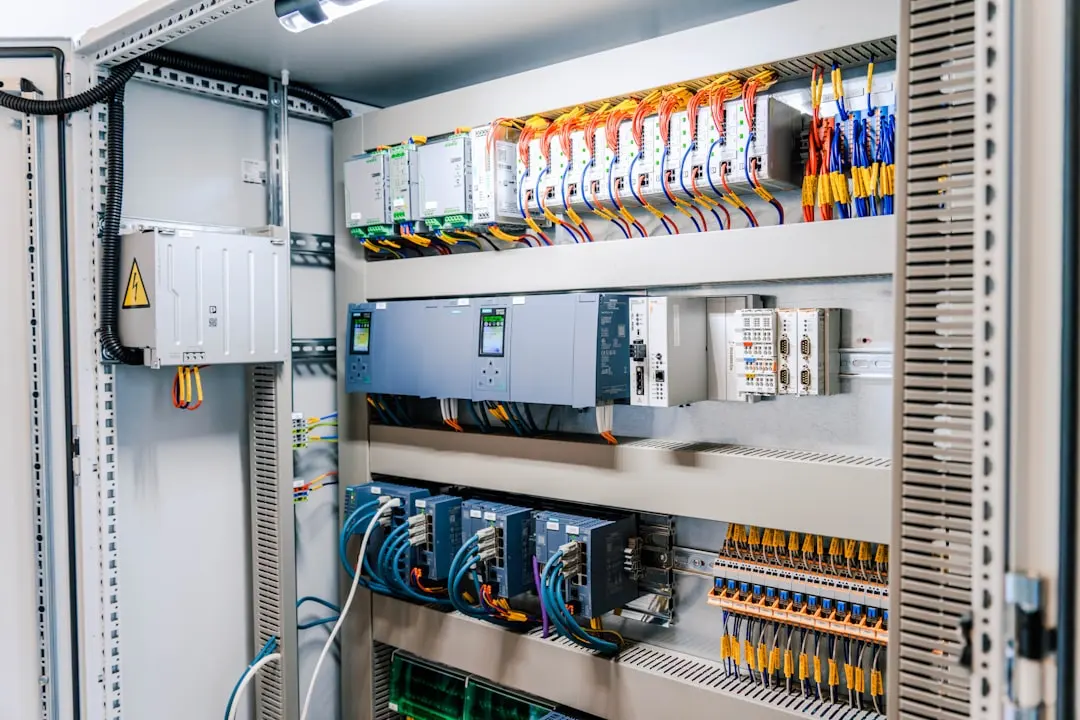
PLC控制柜并非简单的"箱子加PLC"。它集成了电源模块、CPU、I/O模块、通信模块、继电器、断路器及接线端子,并通过合理的布线工艺屏蔽电磁干扰。其工作流程可拆解为三个层次:
- 输入采样层:接近开关、编码器、温度变送器等信号经隔离后进入I/O模块,完成数据采集的原始积累。
- 逻辑运算层:CPU按扫描周期执行用户程序,实现互锁、PID调节、运动控制等逻辑。
- 网络输出层:通过Profinet、EtherCAT或Modbus TCP协议,将状态字与控制字上传至SCADA或MES系统,实现设备联网。
在这一过程中,控制柜的接地质量与屏蔽层处理往往决定了数据采集的精度。例如,模拟量信号若未采用双绞屏蔽线并单端接地,变频器产生的共模干扰可能造成±5%的测量偏差。
二、选型实操:从负载特性到通信架构
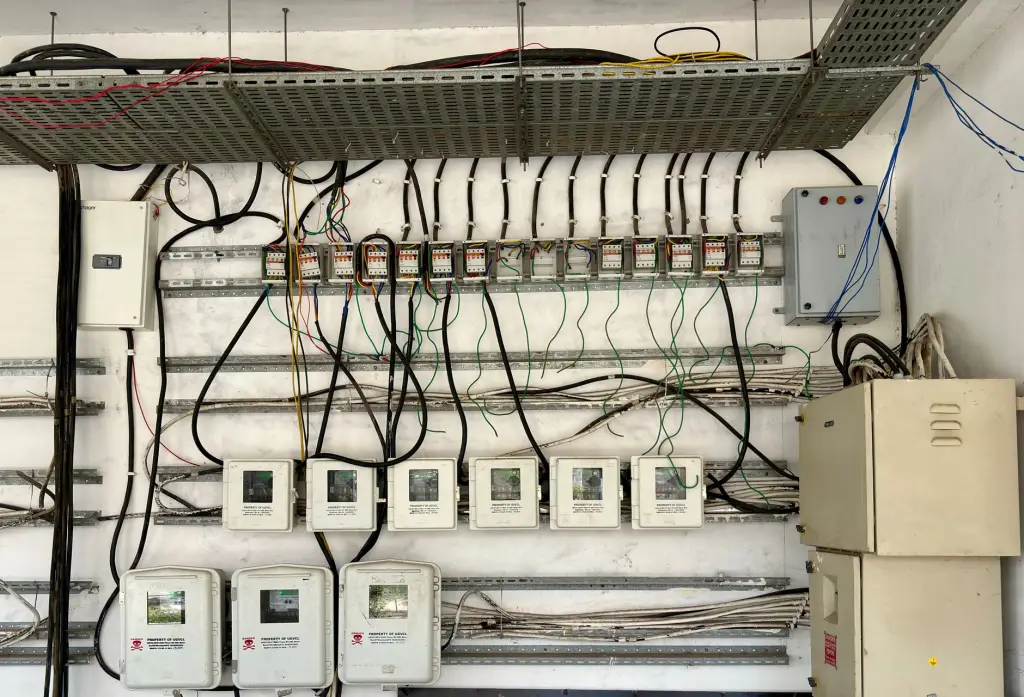
选型失误是自动化项目后期故障频发的主因。结合中极智联在天津及周边工业现场的调试经验,建议按以下顺序锁定方案:
- 统计I/O点数与类型:在理论点数基础上增加15%-20%冗余。对于高速计数或凸轮输出场景,需选用支持硬件中断的专用模块。
- 核算负载电流与散热:柜内温度每升高10℃,电子元件寿命减半。若总功耗超过300W,应强制配置风扇或工业空调。
- 确定通信协议与联网需求:若需接入工厂级设备联网平台,PLC应原生支持OPC UA或MQTT,避免额外加装网关增加故障点。
- 防护等级与安装环境:粉尘环境选IP54以上柜体,腐蚀性气体环境需不锈钢壳体并做正压通风。
值得注意的是,许多用户为节省成本选用低端交换机组建环网,结果在数据采集高峰期出现丢包。工业环网应支持ERPS或MRP协议,自愈时间小于20ms,才能保障工业自动化产线不因网络震荡而停机。
三、不同架构控制柜的数据响应对比
为直观呈现选型差异,下表对比了三种常见配置在数据采集与联网性能上的表现:
- 经济型(CPU+远程I/O):扫描周期约10-20ms,数据上传依赖轮询,适合单机设备,但设备联网能力弱。
- 标准型(中端CPU+本地I/O+以太网):扫描周期2-5ms,支持生产数据实时上报,可满足多数工业自动化场景。
- 高性能型(多核CPU+分布式I/O+TSN):扫描周期<1ms,支持时间敏感网络,适用于多轴同步与高精度数据采集。
从长期运维看,标准型与高性能型的初期投资差额通常在6-12个月内通过减少停机时间与提升OEE收回。
PLC控制柜的选型本质是在实时性、可靠性与成本之间寻找平衡点。中极智联(天津)网络科技有限公司在工业自动化集成中,始终将控制柜的散热设计、网络冗余与数据采集精度作为方案评审的硬性门槛。当你的产线需要从单机控制迈向设备联网与数字化工厂时,不妨从重新审视这个"铁箱子"开始。