工业自动化解决方案中PLC控制柜与数据采集的协同设计
很多工厂在推进产线改造时,会遇到一个尴尬局面:PLC控制柜改造完成了,传感器信号也接入了,但生产报表还是靠人工抄录,设备状态无法实时反馈到MES系统。问题往往出在控制与数据采集被当成两个独立项目来做——控制柜只管逻辑动作,数据采集另起炉灶加装网关,结果两边时序对不上,数据颗粒度也不一致。
控制与采集脱节的典型代价
某汽车零部件工厂曾做过统计:一条焊接产线在PLC控制柜独立运行、数据采集后置补装的模式下,OEE数据滞后约45分钟,故障响应平均延迟12分钟。当产线节拍在30秒以内时,这种延迟意味着每班次可能损失15~20件产能。更深层的问题在于,后置采集往往只能拿到PLC的寄存器快照,无法还原动作时序,工艺追溯就成了空话。
行业里逐渐形成的共识是:PLC控制柜与数据采集应在电气设计阶段就统一规划,而不是等到设备联网阶段再打补丁。
协同设计的三个技术锚点
1. 时序对齐与数据分层
PLC的扫描周期通常在1~10ms量级,而SCADA或边缘网关的采集周期多在100ms~1s。协同设计的第一个要点,是在控制柜内预留高速数据缓冲通道:对关键工艺参数(如焊接电流、伺服扭矩)采用PLC内部环形缓冲区暂存,再以批量方式推送至采集层,避免逐点轮询造成的时序失真。
2. 通信链路的冗余与隔离
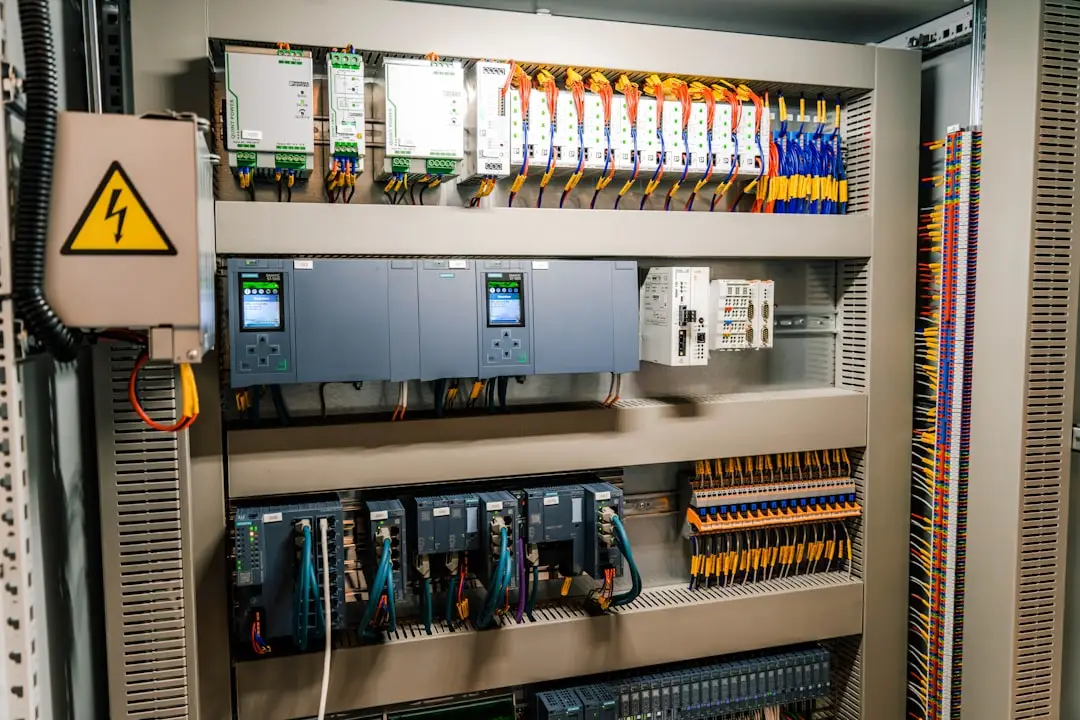
控制柜内建议将控制网络与数据网络做物理隔离。例如PLC的Profinet/EtherCAT端口连接远程IO和伺服,而数据采集走独立的以太网口或串口服务器,通过边缘网关做协议转换后上传。这样即使采集侧出现网络风暴,也不会影响控制逻辑的实时性。中极智联在多个离散制造项目中验证过:隔离后控制网络抖动降低约70%。
3. 统一数据模型
设备联网不只是通协议,更要统一语义。建议在控制柜设计阶段就定义好设备对象字典:每个工位、每台电机的状态字、报警字、工艺参数在PLC中的地址与采集侧标签一一映射,后续接入MES或IIoT平台时无需二次清洗。
落地时的实操清单
- 电气图纸中标注采集点位置及信号类型(AI/AO/DI/DO/寄存器)
- 控制柜预留24V隔离电源与交换机安装位,供边缘网关使用
- PLC程序中为采集数据预留结构化DB块,避免后期改程序
- 明确采集频率分级:安全联锁类≤10ms,工艺参数100ms~1s,能耗类≥5s
- 在出厂前完成控制与采集的联合调试,而不是到现场再联调
从趋势看,边缘控制器正在模糊PLC与采集网关的边界——一台设备同时跑控制逻辑和协议转换。但在未来三到五年内,PLC控制柜+独立采集层仍是主流架构,因为它在实时性、安全性和维护便利性之间取得了平衡。把协同设计前置到电气阶段,是投入产出比最高的一步。