数据采集终端与PLC控制柜协同方案:实现工业现场设备实时监控
日期:2026-10-02
标签:PLC控制柜,数据采集,设备联网,工业自动化
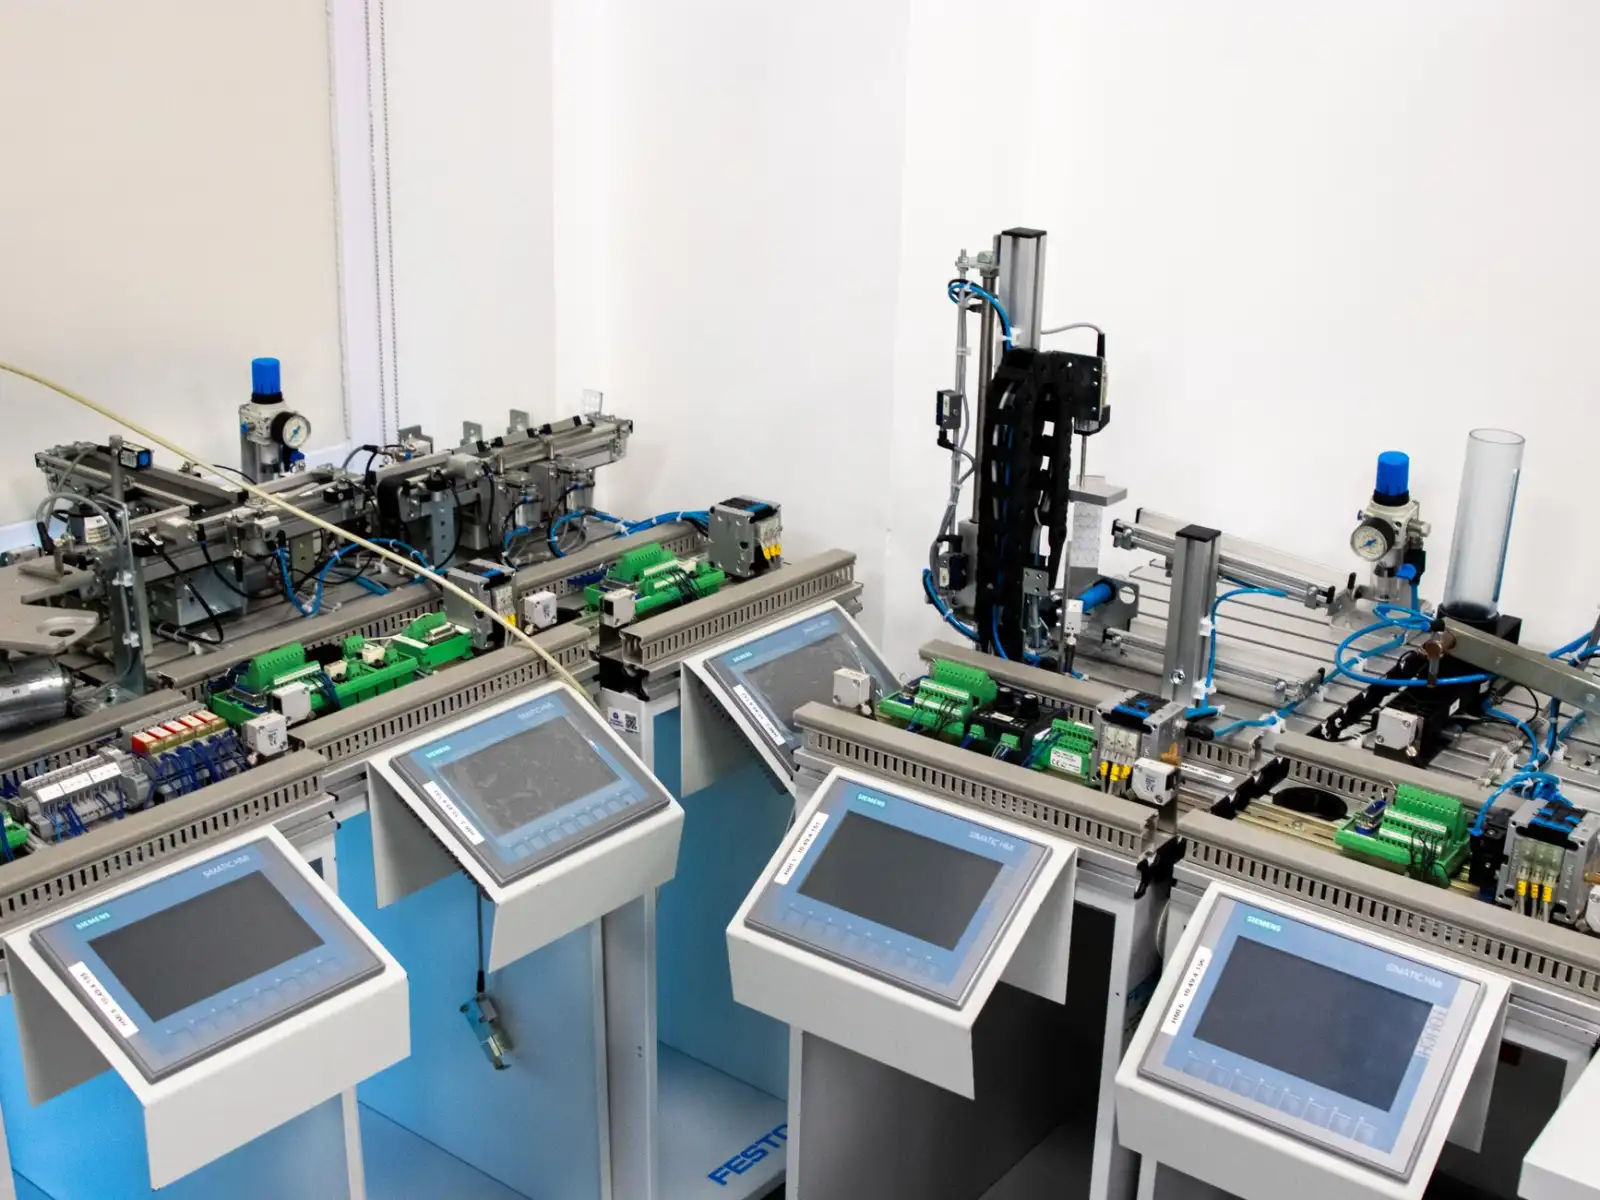
在一条汽车零部件焊装线上,32台焊接机器人、14台伺服压机和若干检测工位需要在50毫秒内完成状态同步。传统的人工巡检或单一PLC本地控制早已无法满足这种节拍要求。将数据采集终端与PLC控制柜进行协同组网,正在成为实现产线级实时监控的主流方案。它解决的核心问题只有一个:让控制层的实时数据以可用的形式,稳定地抵达监控层。
协同架构的技术逻辑
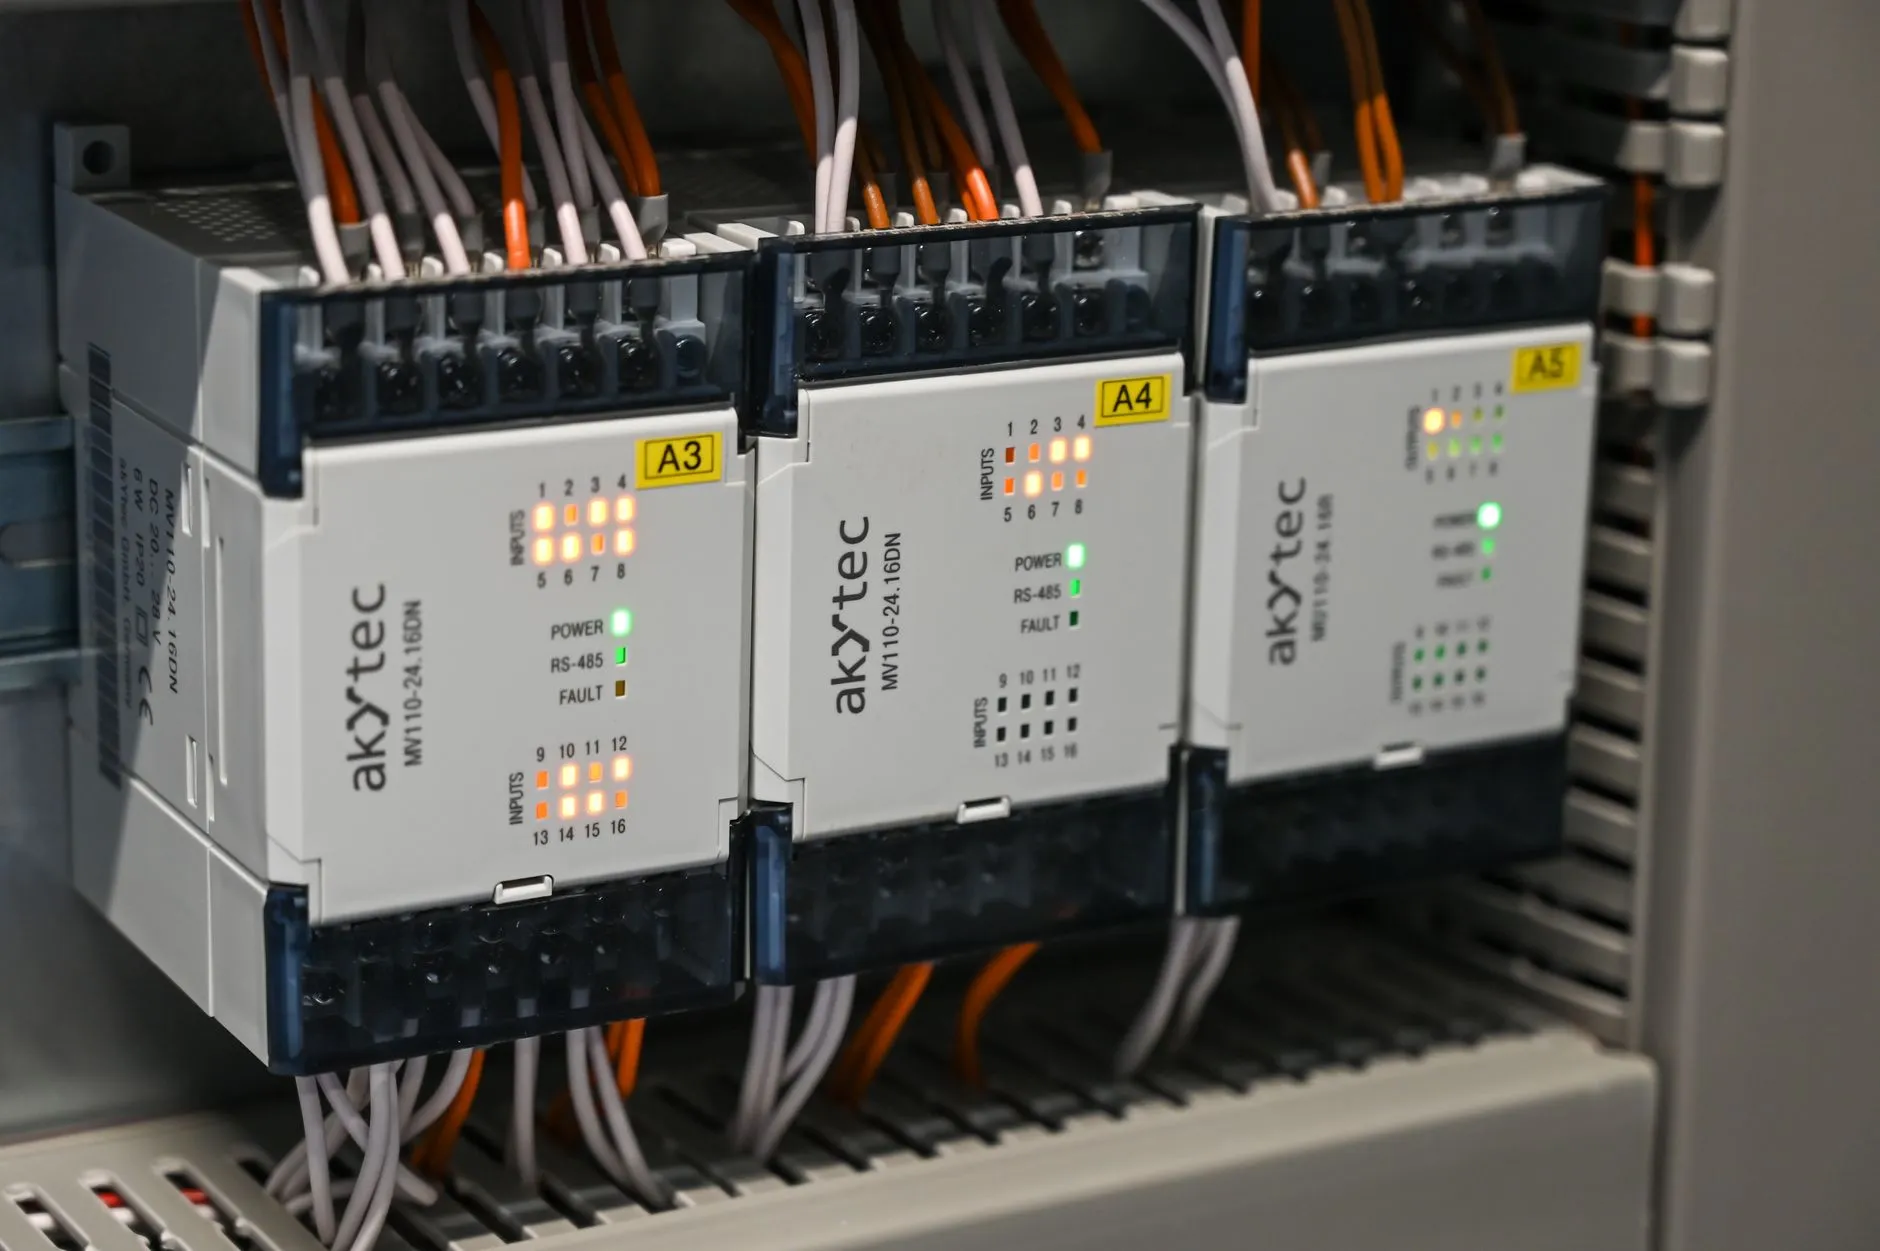
这套方案的基本架构分为三层。底层是PLC控制柜,负责执行逻辑控制和PID调节,其CPU扫描周期通常在1-10毫秒量级。中间层是数据采集终端(RTU或边缘网关),通过RS-485、Modbus TCP或Profinet与PLC建立通信,采集周期可配置在10-500毫秒之间。上层是SCADA或MES系统,用于可视化展示与历史数据存储。
关键点在于:采集终端不直接解析PLC的梯形图逻辑,而是通过读取寄存器地址获取结构化数据。这意味着设备联网的稳定性取决于通信协议匹配度与寄存器映射的准确性,而非PLC程序本身的复杂度。
部署时的三个技术要点
- 通信协议对齐:确认PLC支持的协议类型(如西门子S7协议、三菱MC协议),采集终端需匹配对应驱动,避免使用透明传输模式导致数据丢包。
- 采集频率设定:对于温度、压力等缓变量,500毫秒采集周期足够;对于位置、速度等快变量,建议不低于50毫秒,否则趋势曲线会出现锯齿失真。
- 网络隔离:控制层与监控层之间应部署工业防火墙或VLAN划分,防止上层网络风暴影响PLC控制柜的正常扫描周期。
常见问题与排查思路
现场调试中最频繁出现的问题是数据断连。多数情况下并非硬件故障,而是采集终端的TCP连接数达到上限,或PLC的通信负载率超过70%导致响应超时。建议在工业自动化项目中预留15%-20%的通信余量。
另一个典型问题是时间戳不一致。PLC内部时钟与采集终端时钟偏差超过200毫秒时,同一事件在趋势图上会出现错位。解决办法是启用NTP对时或由采集终端统一广播时间同步帧。
从实际项目经验看,一套设计合理的协同方案能将设备异常响应时间从分钟级压缩到秒级以内,同时降低约30%的现场巡检人力投入。中极智联在天津及周边地区的多个制造项目中已验证了这一路径的可行性。核心不在于设备选型多高端,而在于通信链路是否稳定、数据映射是否准确、异常处理机制是否完备。