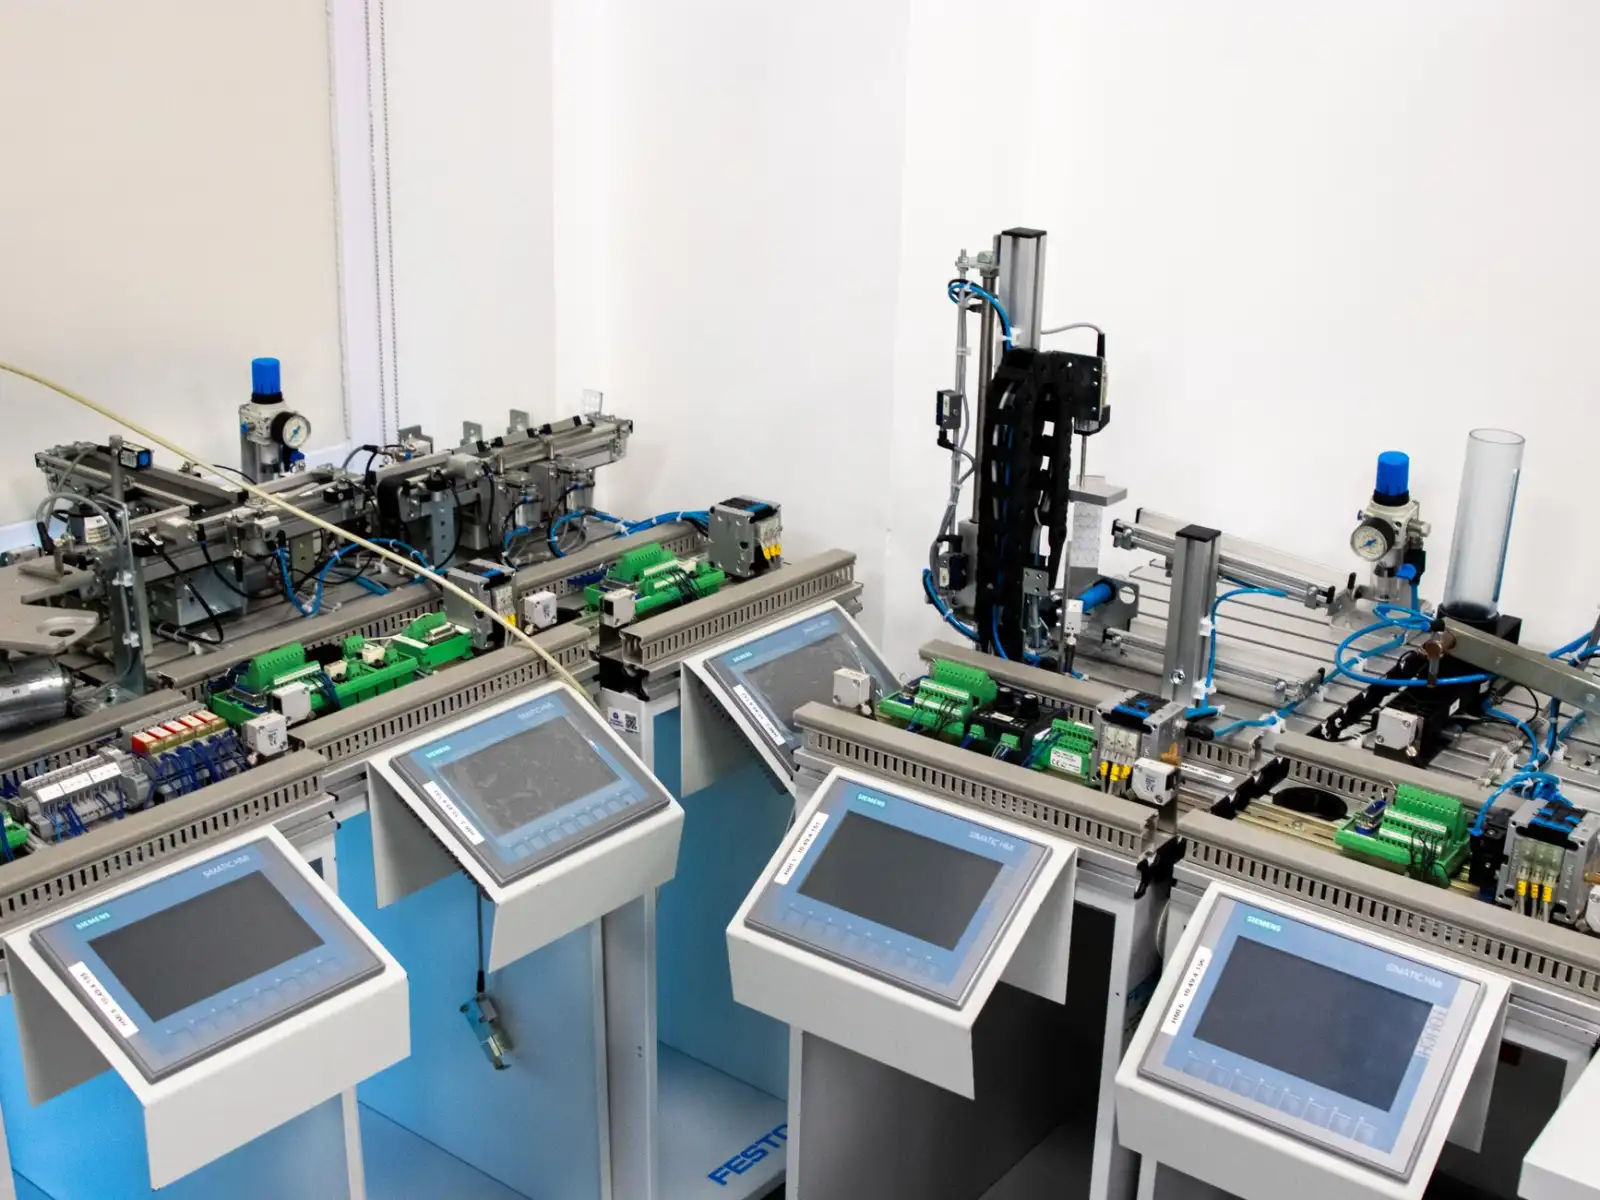
PLC控制柜与数据采集终端的协同应用方案解析
在不少工厂的产线改造现场,经常会遇到这样的尴尬:PLC控制柜里的逻辑跑得好好的,可一旦要把实时产量、设备状态、能耗数据传到MES或云端,就卡了壳——要么靠人工抄表,要么加装一堆协议转换器,线缆缠得像蛛网。问题的根源,往往不在PLC本身,而在于控制柜与数据采集终端之间缺少一套清晰的协同架构。
为什么"各自为政"的采集方案越来越走不通
传统做法里,PLC控制柜负责逻辑运算和本地IO,数据采集则另起一套系统,通过额外的传感器或网关旁路获取信号。这种"两层皮"的结构有几个硬伤:一是重复布线,成本高且故障点多;二是采集周期与PLC扫描周期不同步,导致数据在时间轴上对不齐,做OEE分析时误差能到5%以上;三是协议碎片化,西门子S7、三菱MC、欧姆龙FINS各说各话,上位机疲于适配。
更深层的原因在于,很多项目在选型阶段就把控制与采集当成两件事来招标,忽略了它们共用同一套电气环境和时钟基准的天然优势。
协同架构的核心:让采集终端"住进"控制柜
目前比较务实的方案,是把数据采集终端以导轨式形态集成进PLC控制柜内部,通过背板总线或柜内以太网直接与PLC交换数据。具体来说,采集终端不再被动地"旁听"传感器信号,而是主动向PLC请求寄存器数据,同时利用PLC的时钟同步信号打时间戳。
- 协议层:终端内置多协议驱动,对下兼容Modbus RTU/TCP、Profinet、EtherNet/IP,对上以MQTT或OPC UA输出统一数据模型。
- 电气层:采用24V DC宽压供电,与PLC共用开关电源,减少独立电源带来的地环路干扰。
- 时钟层:通过NTP或PLC的IRIG-B码对时,把采集抖动控制在10ms以内。
这种设计让设备联网不再是外挂式的"补丁",而是控制系统的原生能力。
两种典型部署方式的对比
实际项目中,协同方案通常分化为两条路线。一条是边缘网关集中式:一台采集终端服务多个PLC控制柜,适合产线分区明确、柜体间距在50米以内的场景,布线简洁但单点故障风险集中。另一条是分布式嵌入:每个控制柜内嵌一台迷你采集模块,各自独立上云,可靠性高、扩展灵活,代价是单位成本略高。
从运维角度看,分布式嵌入在工业自动化产线中更受青睐——某个柜子检修时,其他柜子的数据链路不受影响,而且模块化更换只需拔插,不需要重新组态整个网络。
落地时的三个关键建议
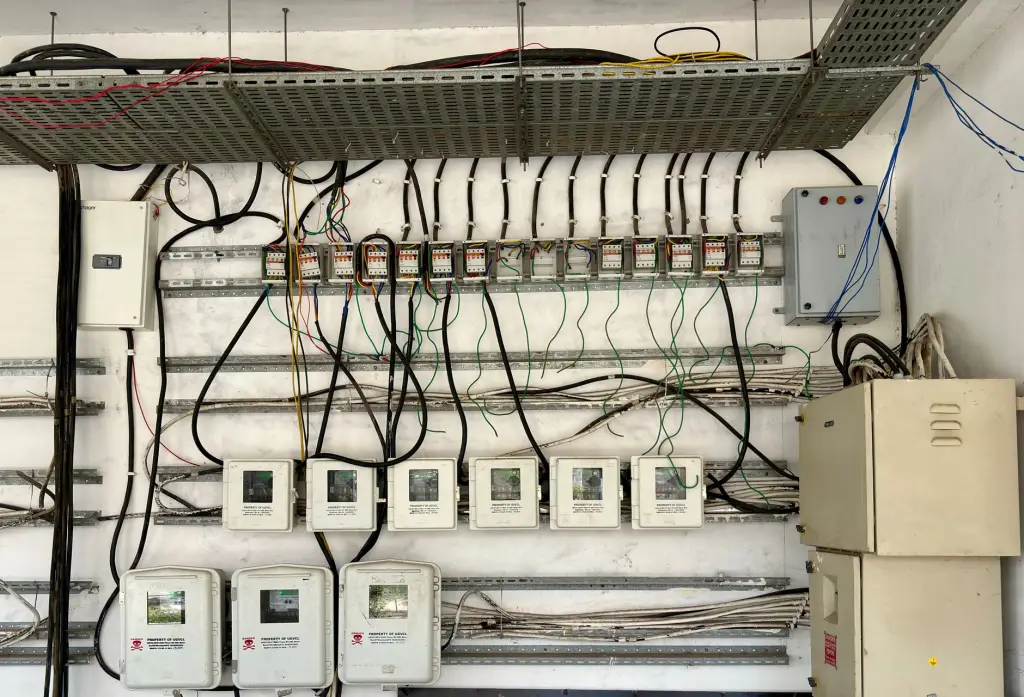
如果正在规划这类协同方案,有几个细节值得提前确认。第一,核对PLC的通信负载余量,频繁读取大量寄存器会挤占扫描周期,建议把采集任务放在PLC的较低优先级任务槽中。第二,在控制柜内为采集终端预留独立的散热风道,避免变频器附近的温升影响长期稳定性。第三,数据点表要和控制逻辑同步版本管理,否则程序改了而采集映射没更新,会产出大量"僵尸数据"。
中极智联在天津及周边地区的多个改造项目中,正是按照"柜内集成、协议归一、时钟对齐"的思路来配置PLC控制柜与数据采集终端,现场调试周期平均缩短了约30%。对于正在推进设备联网的制造企业来说,把采集终端纳入控制柜的原始设计,比事后加装要省心得多。