工业自动化设备联网方案:从数据采集到产线透明化管理的实施路径
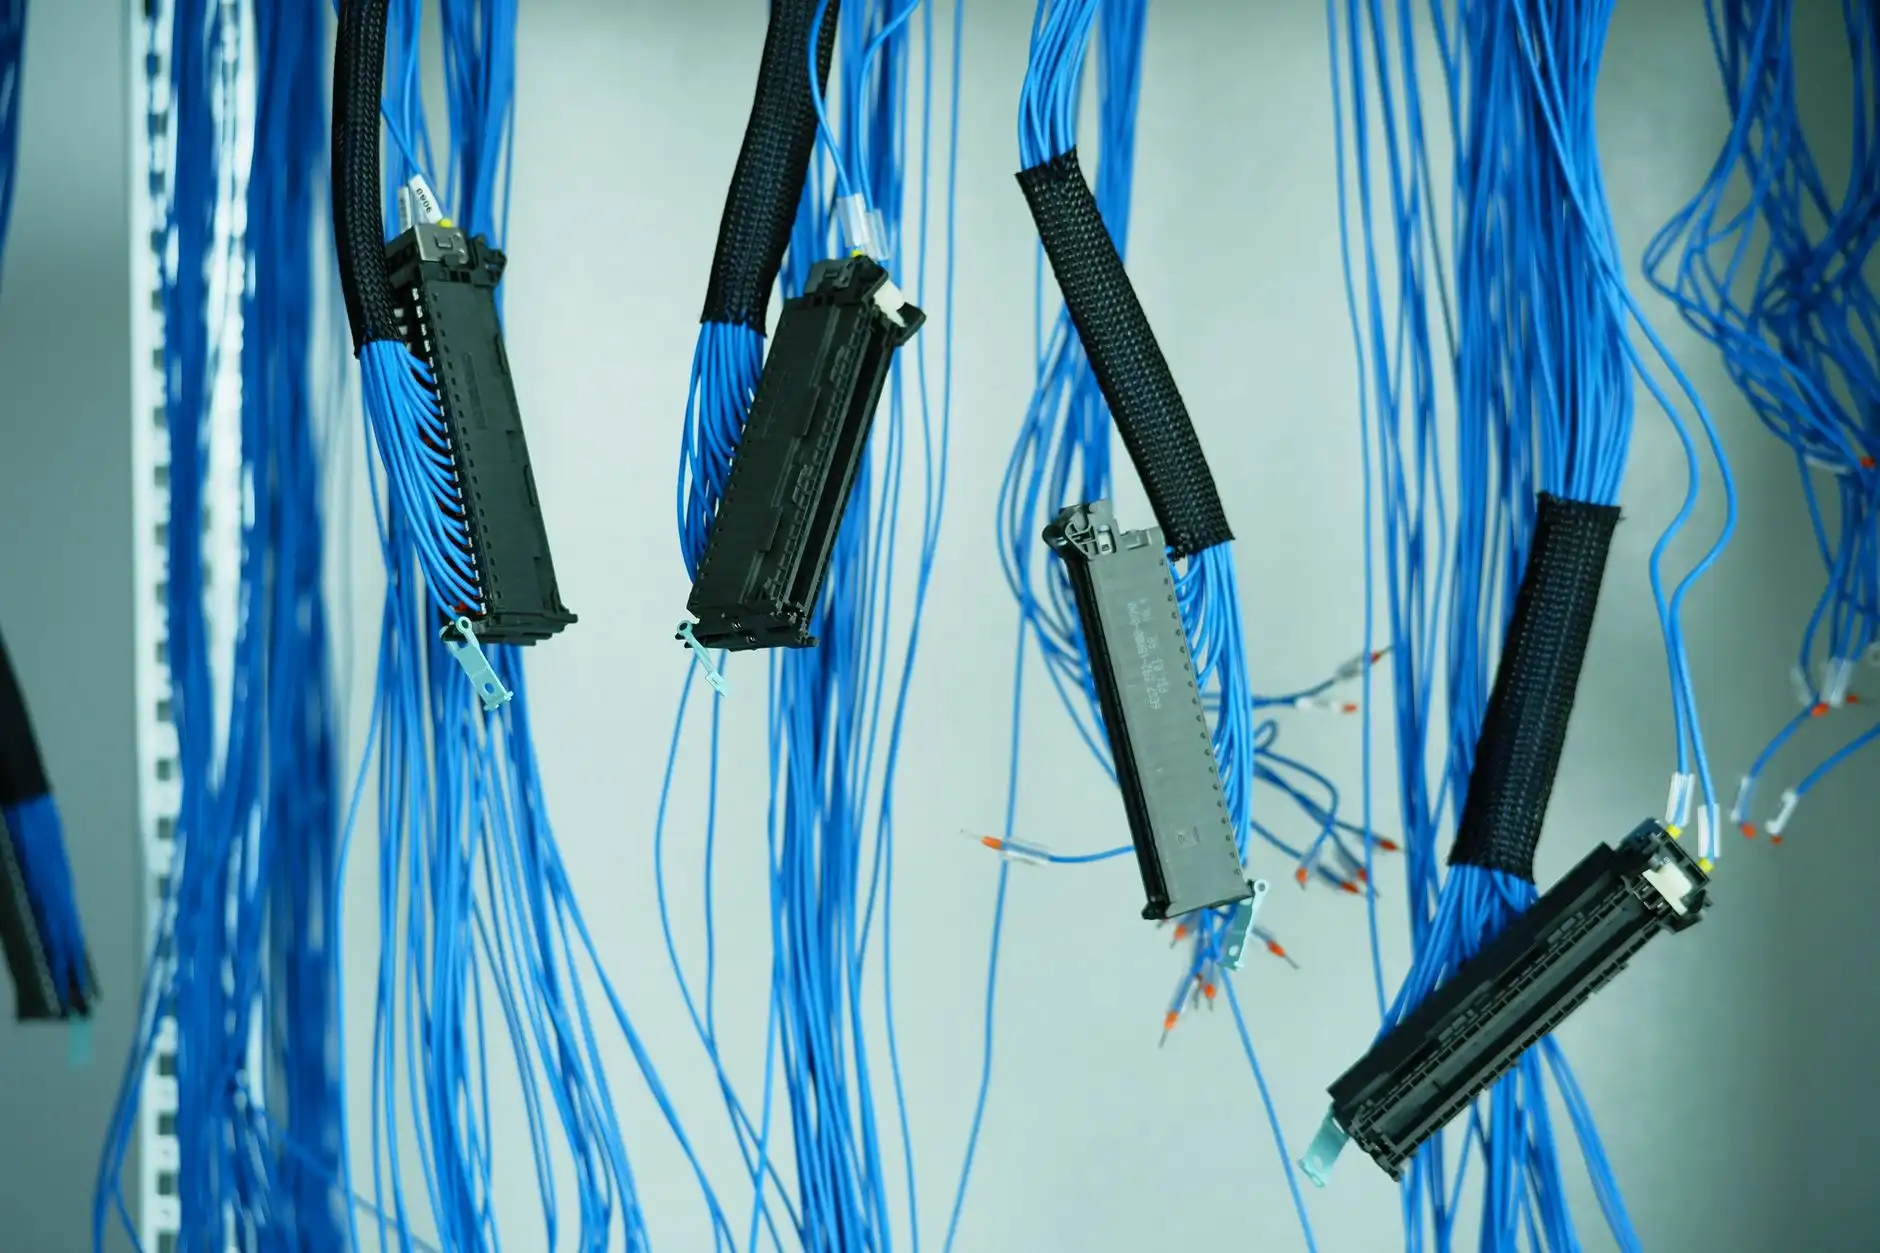
很多工厂在推进产线数字化时,第一道坎不是软件选型,而是设备层的数据拿不到、拿不全、拿不准。尤其是大量服役五年以上的PLC控制柜,品牌杂、协议多、通信口被占用,导致上层MES或SCADA系统成了"无源之水"。本文从工程实施角度,拆解一条可落地的设备联网路径。
一、数据采集的三个层级与常见陷阱
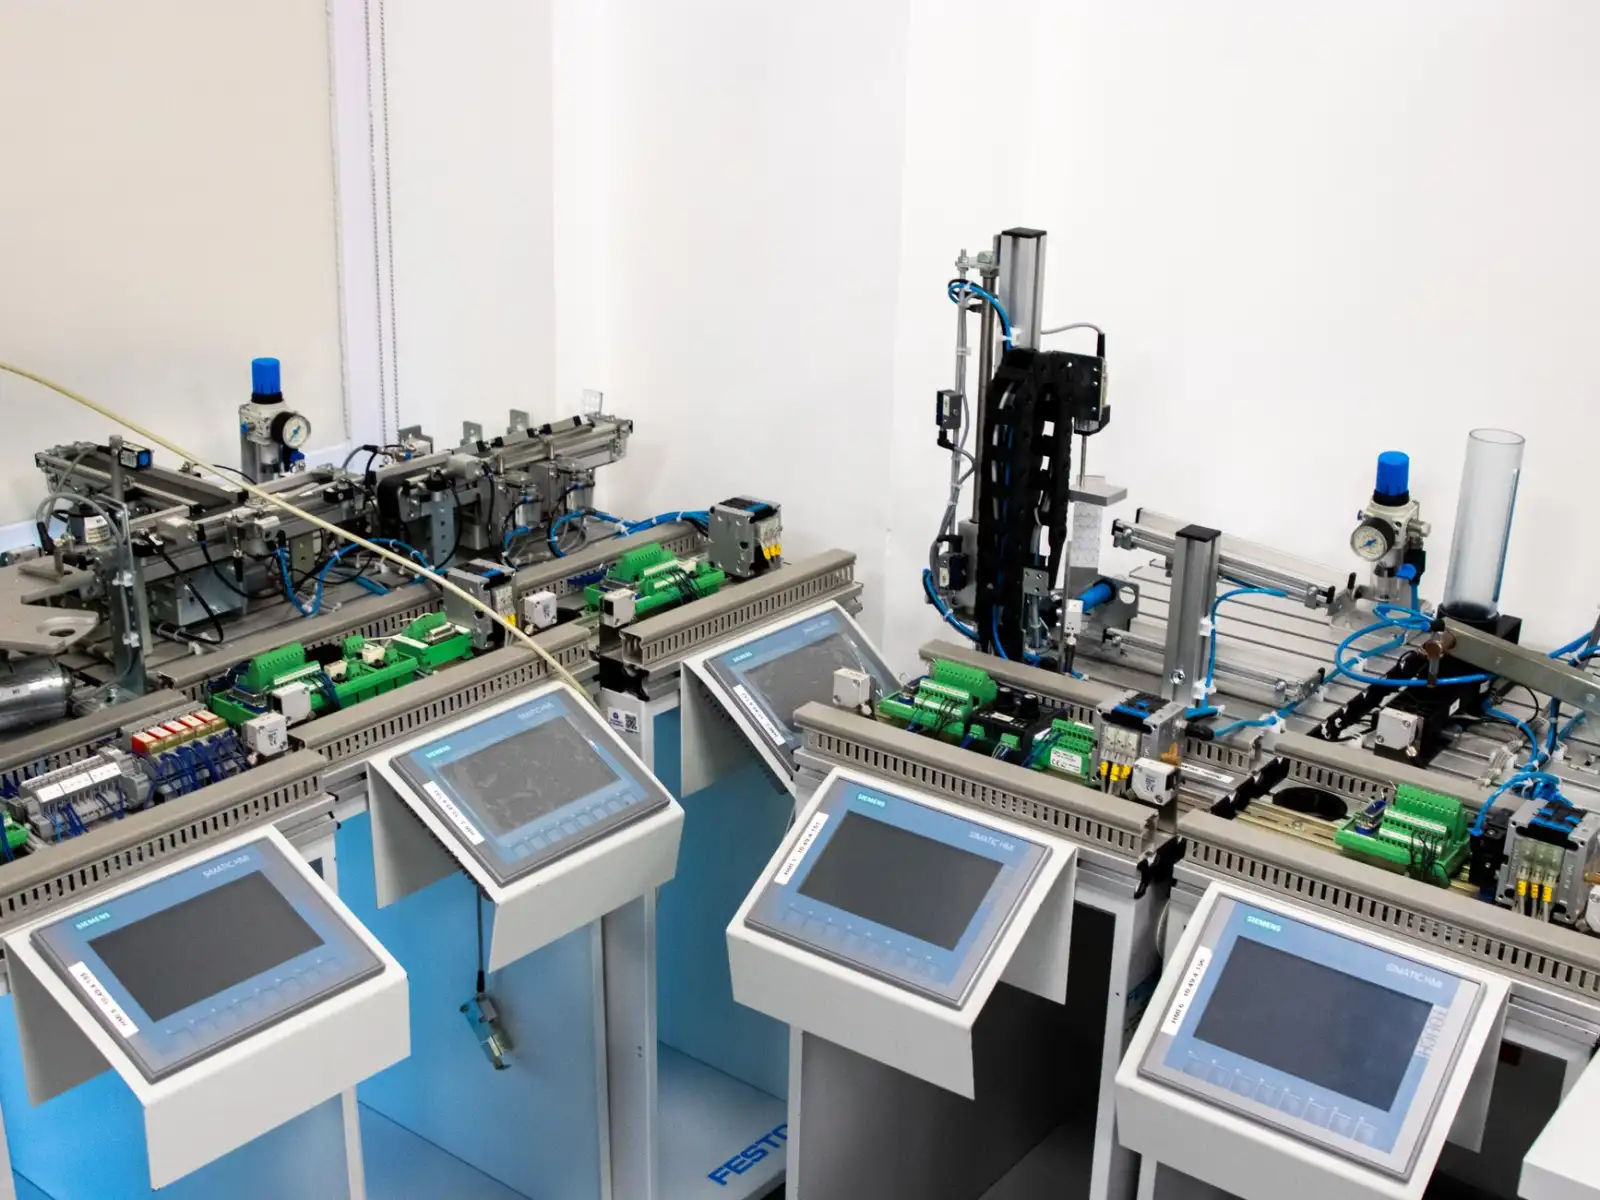
工业现场的数据采集通常分为三个层级:控制器层(PLC、CNC、机器人控制器)、中间层(网关、边缘计算盒子)、平台层(SCADA、MES、工业物联网平台)。多数项目卡在控制器层——并非技术上无法实现,而是现场条件比预想复杂:
- PLC控制柜内通信端口已被触摸屏占用,增加采集模块需重新分配地址;
- 不同品牌PLC(西门子、三菱、欧姆龙、汇川等)协议私有,点表格式不统一;
- 部分老旧设备仅有RS-232串口,波特率低,轮询周期长。
建议在方案设计阶段就完成点表标准化:将不同协议的寄存器地址映射为统一的数据模型(如设备ID+测点ID+值+时间戳),后续平台接入才不会返工。
二、设备联网的两种主流架构
目前产线联网主要有两条技术路线。第一种是网关直连模式:在每台设备侧部署协议转换网关,通过Modbus TCP、OPC UA或MQTT将数据推送到边缘服务器。这种方式改造量小,适合设备分散、品牌多的车间。
第二种是PLC集中采集模式:利用PLC控制柜内主控PLC的扩展通信模块,统一汇聚周边设备数据,再经一台边缘网关上传。优点是布线少、管理集中,但对主控PLC的通信负载有要求,扫描周期可能增加5~15ms。
实际项目中,两种方式常混合使用:关键设备走网关直连保证实时性,辅助设备走PLC汇聚降低硬件成本。
三、从采集到透明化:三个必须打通的环节
数据采上来只是第一步。要做到产线透明化管理,还需要完成以下动作:
- 数据清洗与对齐:不同采集周期(如100ms与1s)的数据需做时间对齐,剔除异常跳变值;
- 状态模型建立:将原始IO信号转化为设备运行、待机、故障、换型等业务状态;
- 可视化与告警联动:在看板上呈现OEE、节拍、良率,并设置阈值触发工单。
以某汽车零部件产线为例,改造前设备综合效率(OEE)依赖人工抄表,数据滞后约4小时;完成PLC控制柜数据采集与设备联网后,OEE实时刷新周期缩短至15秒,异常停机响应时间从平均22分钟降至6分钟。
另一组对比数据:未联网的注塑车间,单台设备日均有效数据记录约120条;部署边缘采集方案后,单台设备日均数据量提升至8600条以上,且时间戳精度从分钟级提升到毫秒级。数据密度的提升,直接让工艺参数追溯和SPC分析成为可能。
工业自动化的价值不在单点技术,而在数据流动的连续性。从PLC控制柜取数、经边缘侧清洗、到平台侧呈现,每个环节的延迟和丢包都会影响最终决策质量。建议企业在规划初期就明确采集频率、数据保留周期、系统对接接口三项指标,避免后期反复改造。中极智联(天津)网络科技有限公司持续关注设备联网与产线透明化领域,后续将分享更多协议适配与边缘计算实操案例。