工业自动化背景下PLC控制柜与数据采集终端的协同应用
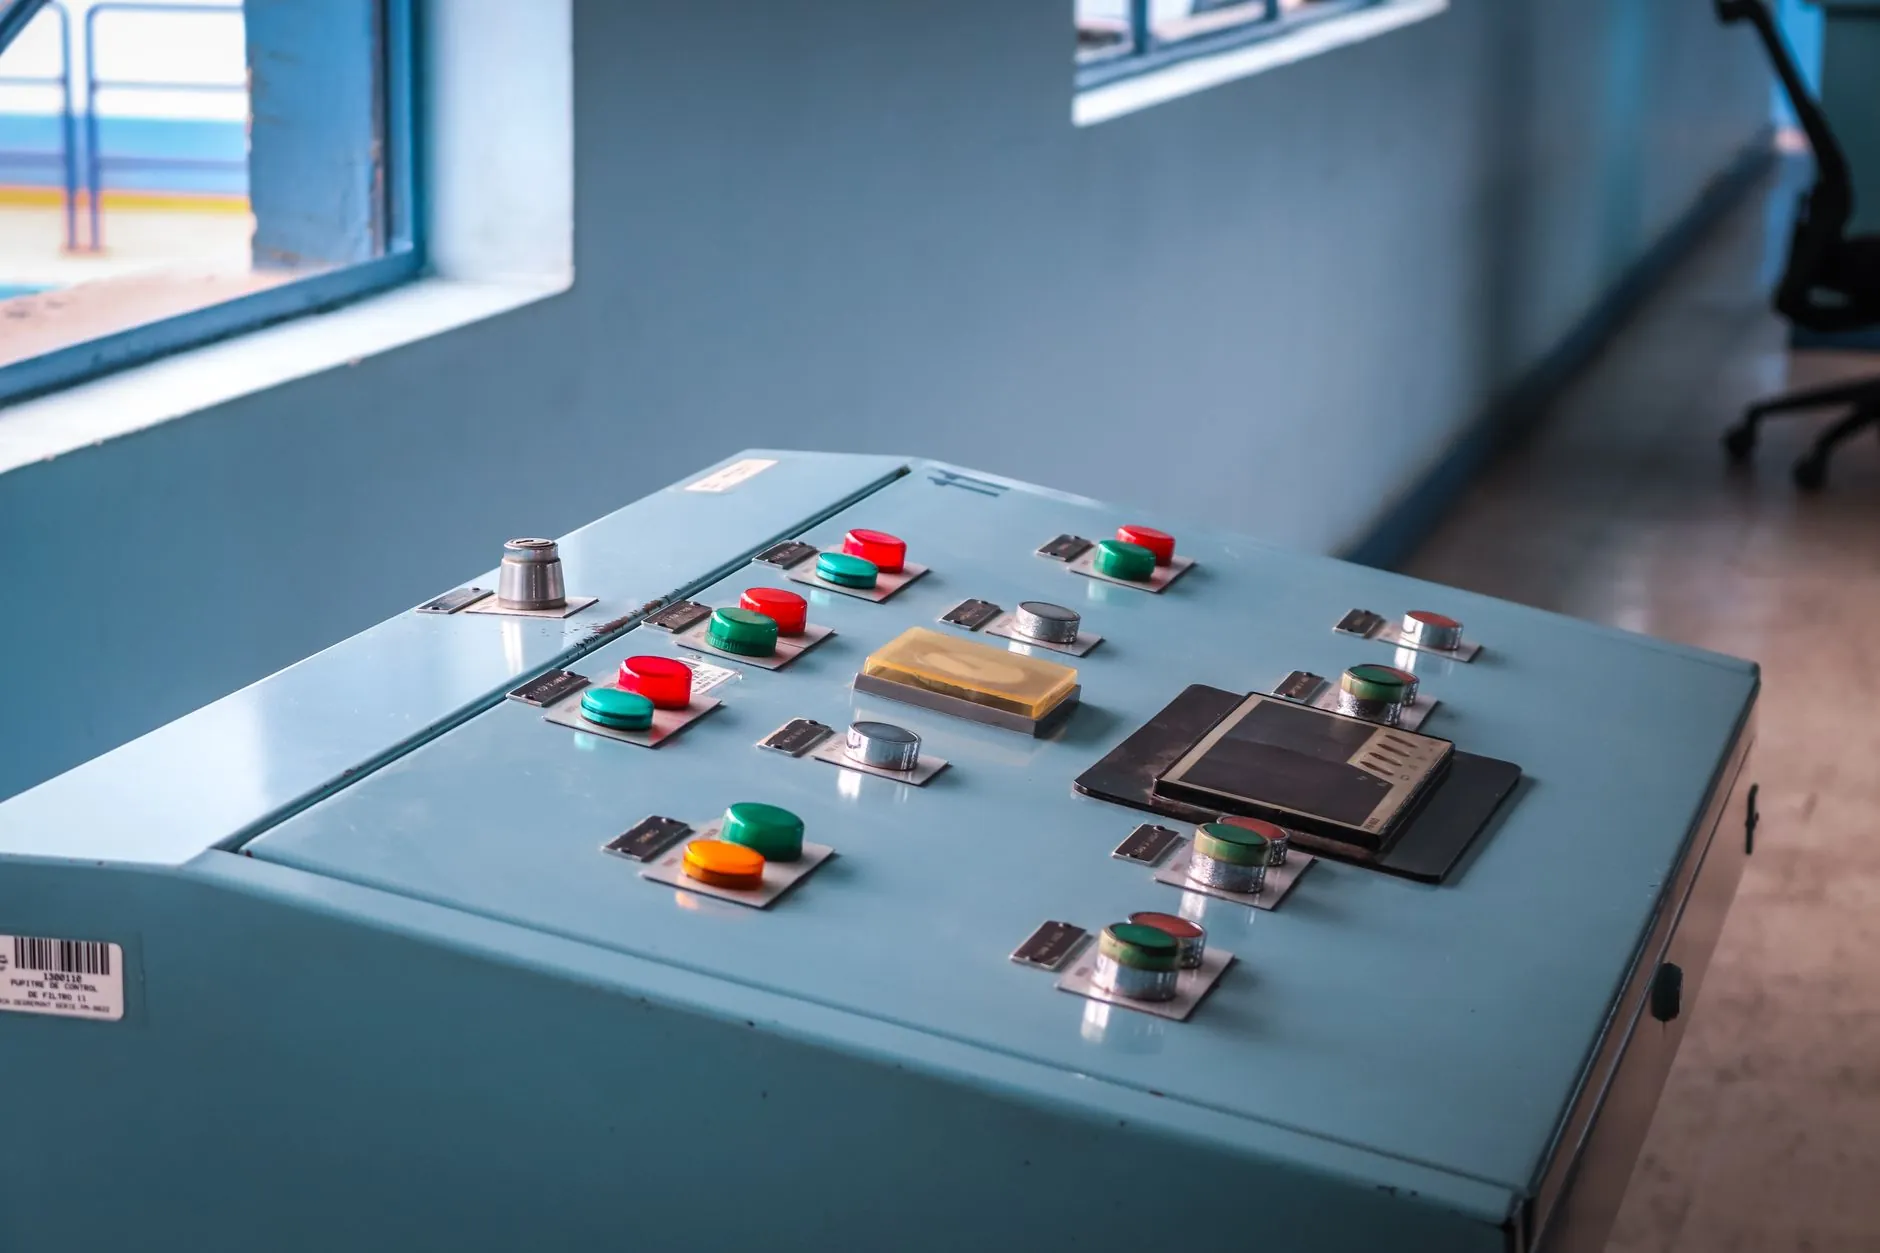
在长三角某汽车零部件工厂的焊装车间,过去每条产线需要3名工人轮班盯着控制柜上的指示灯。如今,整条线仅保留一名巡检员,所有电机状态、气缸动作、焊接电流参数都实时汇聚到中控室的大屏上。这种变化的背后,是PLC控制柜与数据采集终端从各自为政走向深度协同的结果。
为什么"各自为政"的模式走不通了
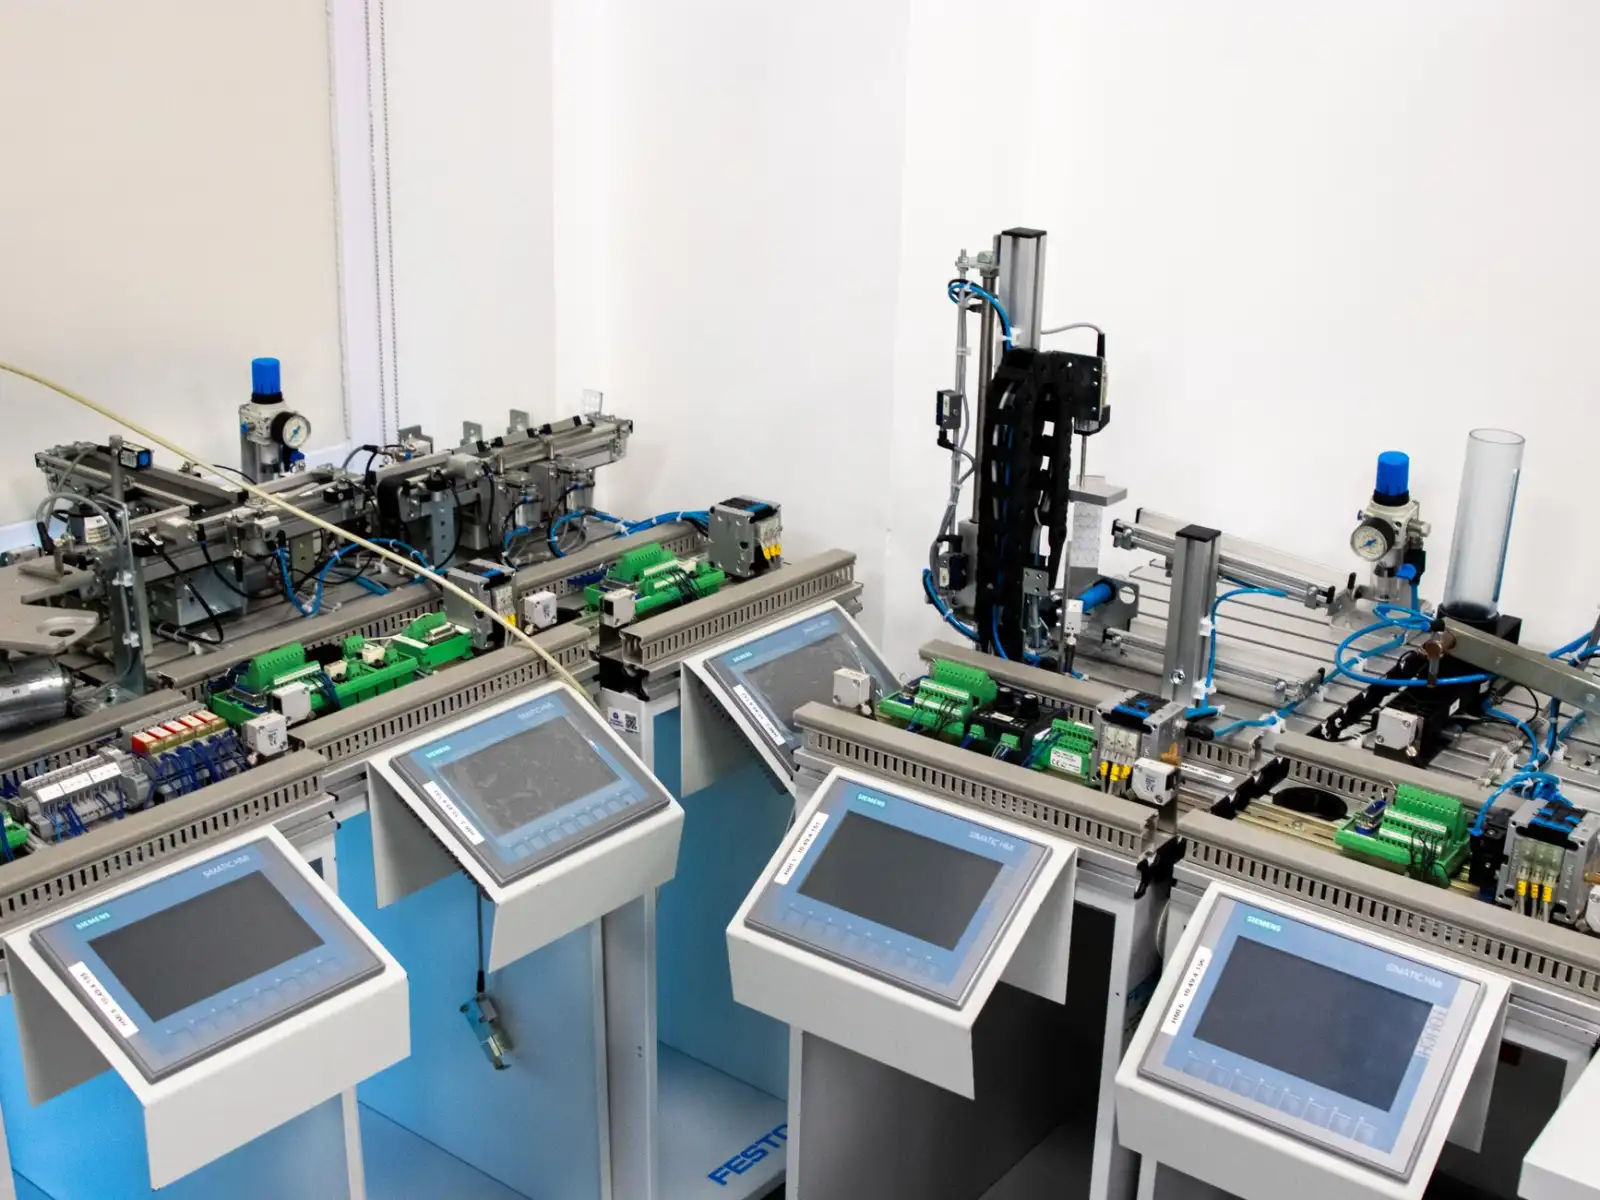
很多工厂早期上自动化时,PLC控制柜只负责本地逻辑控制,数据采集终端则单独挂接传感器做能耗或振动监测。两套系统物理上相邻,逻辑上却互不相通。问题在于:当设备出现间歇性故障时,PLC侧的报警记录与采集侧的工艺参数时间戳对不上,排查一个气路泄漏点可能要花两小时翻查两套历史曲线。更现实的压力来自成本——每增加一个采集点位就多一套独立布线,改造成本随点位数量线性增长。
协同的技术基础:从硬接线到协议贯通
真正的转折点在于PLC控制柜开放了底层数据接口。主流品牌如西门子S7-1200/1500、三菱FX5U系列,都支持通过Profinet、EtherNet/IP或Modbus TCP直接输出过程数据,不再需要额外的模拟量采集模块。数据采集终端此时扮演"协议翻译官"与"边缘计算节点"的双重角色:向南通过OPC UA或MQTT与PLC建立订阅关系,向北以JSON格式推送到云端或本地SCADA。关键在于设备联网的实时性——采集周期从传统硬接线的500ms缩短到50ms以内,足以捕捉伺服电机的瞬态电流波动。
- 数据源统一:PLC内部寄存器直接映射为采集变量,消除传感器重复安装
- 时间同步:采用PTP精密时钟协议,PLC扫描周期与采集时间戳对齐误差小于1ms
- 边缘预处理:采集终端对振动、温度等高频信号做FFT变换后再上传,降低带宽占用
两种典型协同架构的对比
目前行业内主要有两种落地方式,选择取决于产线规模和改造预算。第一种是网关直连型:数据采集终端作为独立网关,通过交换机与多台PLC控制柜通信,适合旧线改造,单柜改造成本约2000-4000元。第二种是嵌入式采集型:在PLC机架内插入专用通信模块,采集功能与逻辑控制共用背板总线,适合新产线设计,数据延迟更低但前期投入更高。
从实际运行数据看,网关直连型在20台PLC以内的中小产线中性价比突出,平均故障定位时间从47分钟降至12分钟;而嵌入式方案在超过50台PLC的大型车间里,网络抖动率可控制在0.3%以下,更适合对同步精度要求严苛的同步冲压或涂布工艺。
给一线工程师的三条落地建议
如果你正在推进工业自动化产线的数据打通,不妨从以下切入点着手:
- 先梳理PLC的"数据富矿":大部分PLC的DB块或D寄存器中已有大量未被利用的过程值,优先采集这些现成变量,而非新增传感器。
- 采集终端选型看协议栈:确认其是否原生支持你所用PLC品牌的以太网协议,避免额外购买协议转换模块。
- 为设备联网留出冗余:每个采集终端的并发连接数不要超过标称值的70%,为后续增加PLC控制柜预留通道。
当控制柜不再只是"开关盒子",采集终端不再只是"记录仪",两者在数据层面的握手才真正释放了产线的透明化潜力。中极智联在天津的多个离散制造项目中,正是通过这种协同架构帮助客户把OEE统计周期从周缩短到小时级。