PLC控制柜与数据采集终端如何协同构建产线设备联网架构
在一条典型的离散制造产线上,设备品牌和通讯协议往往五花八门——西门子、三菱、欧姆龙、汇川的PLC并存,Modbus、Profinet、EtherCAT各说各话。如何把这些"信息孤岛"连成一张可管理、可扩展的工业网络?答案通常落在两个关键角色身上:PLC控制柜负责现场层的逻辑控制与信号汇聚,数据采集终端则承担协议转换与数据上云的桥梁作用。二者协同,才构成真正可落地的设备联网架构。
现场层的现实困境:协议碎片化与数据孤岛
多数工厂的产线并非一次性建成,而是逐年扩充、分批采购。设备联网的第一道坎,不是网络带宽,而是协议兼容。老设备可能只有RS-485串口,新设备标配以太网,中间还夹杂着各类现场总线。如果绕过控制柜直接给每台设备加装网关,布线成本高、维护点分散,故障排查难度陡增。
更现实的问题是:产线停机时,运维人员往往只能凭经验判断故障点,缺乏实时数据支撑。PLC控制柜内部虽然已有完整的I/O信号和逻辑状态,但这些数据长期"沉睡"在控制器里,没有被有效采集和利用。
协同架构的核心:从控制柜到采集终端的数据链路
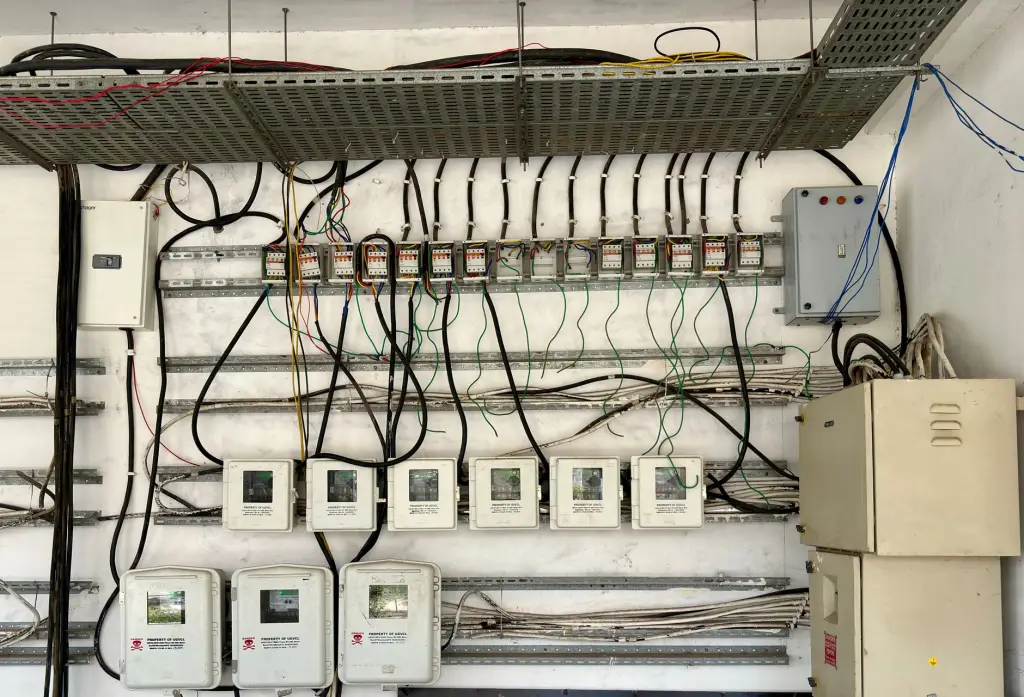
合理的做法是以PLC控制柜为现场数据汇聚节点。控制柜内PLC通过其通讯模块(如以太网口、串口模块)将关键工艺参数、设备状态字、报警代码统一输出;数据采集终端则部署在控制柜内或邻近位置,通过Modbus TCP/RTU、OPC UA等协议与PLC建立稳定连接,完成数据规整、边缘计算和向上转发。
这条链路有几个技术要点值得注意:
- 采集周期与实时性匹配:开关量状态采集可设为100~500ms,模拟量工艺参数按需设定,避免过度采集挤占带宽;
- 断网续传机制:采集终端需具备本地缓存能力,网络中断时数据不丢失,恢复后自动补传;
- 协议转换的透明性:终端将底层异构协议统一为MQTT/HTTP等上行协议,上层平台无需关心现场设备品牌。
在工业自动化实践中,这种"控制柜汇聚+终端采集"的分层设计,既保留了PLC的实时控制职责,又让数据链路与控制系统解耦,互不干扰。
落地方法:架构设计与实施要点
实施阶段,建议从单条产线试点起步,明确采集点位清单,区分"必须实时"与"统计分析用"两类数据。控制柜内为采集终端预留独立供电回路和安装空间,避免后期改造时反复开柜。网络层面,采集终端与PLC走独立VLAN或物理隔离链路,防止数据流量影响控制网络稳定性。
调试环节重点关注通讯心跳与异常告警配置——很多现场问题并非采集不到数据,而是通讯中断后无人知晓。将终端在线状态、PLC通讯质量纳入监控看板,是保障设备联网长期可靠运行的必要手段。
应用前景:从数据可见到数据可用
当PLC控制柜与数据采集终端形成稳定协同,产线设备联网的价值才真正释放:设备OEE可自动计算,故障预警从"事后维修"转向"事前干预",工艺参数的历史追溯也有了数据基础。随着边缘计算能力下沉和OPC UA over TSN等技术的成熟,控制柜与采集终端的边界将进一步融合,但分层协同的基本逻辑不会改变。
对于正在推进数字化转型的制造企业而言,选型时不妨优先考察控制柜与采集终端的协议兼容性和工程配套能力,这往往比单一设备的参数指标更能决定项目成败。