工业现场设备联网改造:从数据采集到产线透明化管理的实施路径
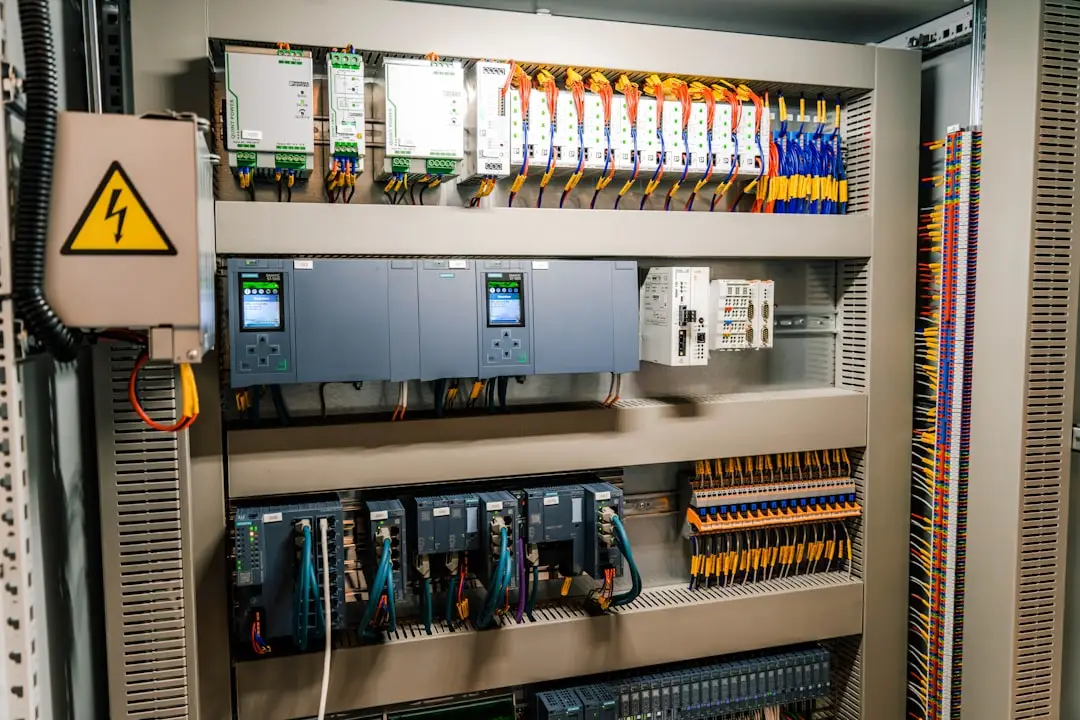
在长三角和京津冀的许多制造车间里,一台台PLC控制柜已经稳定运行了十年以上,它们忠实执行着逻辑控制任务,却对产线运行状态"闭口不言"。当工厂开始追求OEE提升、能耗精细化管理时,管理者才发现:设备在转,数据却没在跑。这正是工业现场设备联网改造要解决的核心矛盾——让沉默的自动化设备开口说话。
一、问题分析:数据孤岛的三重障碍
设备联网改造的难点往往不在网络布线本身,而在于现场设备品牌与协议的碎片化。西门子S7-1200走Profinet、三菱FX系列用MC协议、老旧设备甚至只有RS-485串口输出,协议不统一直接导致数据采集层难以标准化。第二个障碍是PLC控制柜内部空间与供电条件受限,加装网关、交换机时若未预留导轨位置和24V电源余量,改造施工就得停机开柜,影响交付节奏。
第三重障碍更隐蔽——很多工厂把设备联网理解为"接上网线",却忽略了数据语义层的映射。采集上来的寄存器地址如果缺乏点位表对照,上位机看到的只是一堆十六进制数值,无法转化为可用的产量、节拍、故障码信息。
二、解决方案:分层实施的技术路径
成熟的改造方案通常遵循三层架构:现场层通过工业网关接入PLC控制柜的通信口或以太网口,支持Modbus RTU/TCP、OPC UA、S7协议等多协议并行解析;边缘层部署边缘计算网关完成数据清洗、断点续传与本地缓存,避免网络抖动导致数据丢失;平台层则将设备联网数据统一建模,映射为产线透明化管理所需的KPI指标。
值得强调的是数据采集频率的设定策略。对于状态类信号(运行/停机/报警),1秒级采样足够;而电流、温度等模拟量建议采用变化上报机制,降低带宽与存储压力。某汽车零部件产线改造案例中,通过边缘侧聚合将原始点位从3200个压缩至480个有效指标,数据可用率反而提升到99.2%。
实践建议:改造落地的四个关键动作
- 先盘点、后施工:建立设备台账,明确每台设备的通信协议、寄存器点位表与网络拓扑位置
- 保留原有控制逻辑:数据采集应走独立通信通道,不影响PLC控制柜原有程序的扫描周期
- 预留扩展接口:网关选型时按现有点位数的1.5倍预留容量,为后续产线扩展留余量
- 建立点位命名规范:统一编码规则,避免后期平台侧重复配置
在工业自动化实践中,改造项目的成败往往取决于前期调研的颗粒度。建议在施工前完成至少一轮现场通信联调测试,验证协议兼容性与网络时延,把问题暴露在停机窗口之前。
三、趋势展望
随着边缘计算与TSN时间敏感网络技术的成熟,设备联网正从"能采到"向"采得准、传得稳"演进。未来的产线透明化管理不再依赖人工巡检报表,而是由实时数据流驱动排产与维护决策。对于仍在使用孤立PLC控制柜的存量工厂而言,分阶段推进数据采集与设备联网改造,是通往工业自动化纵深应用最务实的一步。