工厂设备联网改造中PLC控制柜选型与数据采集方案对比
在工厂设备联网改造项目中,很多实施团队把精力集中在网关配置和平台对接上,却在前期选型阶段埋下隐患——PLC控制柜的硬件配置与数据采集方案不匹配,导致后期要么采集频率上不去,要么柜内空间和散热余量捉襟见肘。这个问题的根源,往往不在技术本身,而在于选型逻辑与采集需求脱节。
被低估的选型前置条件
设备联网改造中的PLC控制柜选型,本质上不是"选一个柜子",而是确定数据源侧的硬件底座。不少工厂在改造时沿用原产线配套的控制柜方案,但原柜设计只考虑逻辑控制与本地IO,并未预留通信模块的安装空间和供电余量。当需要加装边缘网关、交换机或协议转换模块时,柜内布线混乱、DC24V电源裕量不足、接地不规范等问题集中暴露,直接影响数据采集的稳定性。
更隐蔽的问题在散热。加装通信设备后柜内温升往往被忽略,夏季高温环境下网关宕机、模块通信中断的案例并不少见。
三种主流数据采集方案的适用边界
从技术原理看,工厂设备联网的数据采集路径大致分为三类,各自的适用场景差异明显:
- PLC直连采集:通过PLC自带的以太网口或串口,利用Modbus TCP、Profinet、EtherNet/IP等协议直接读取寄存器数据。优点是无需额外硬件、数据实时性好;局限在于受PLC通信资源限制,采集点位多时轮询周期会拉长,且不同品牌PLC协议差异大。
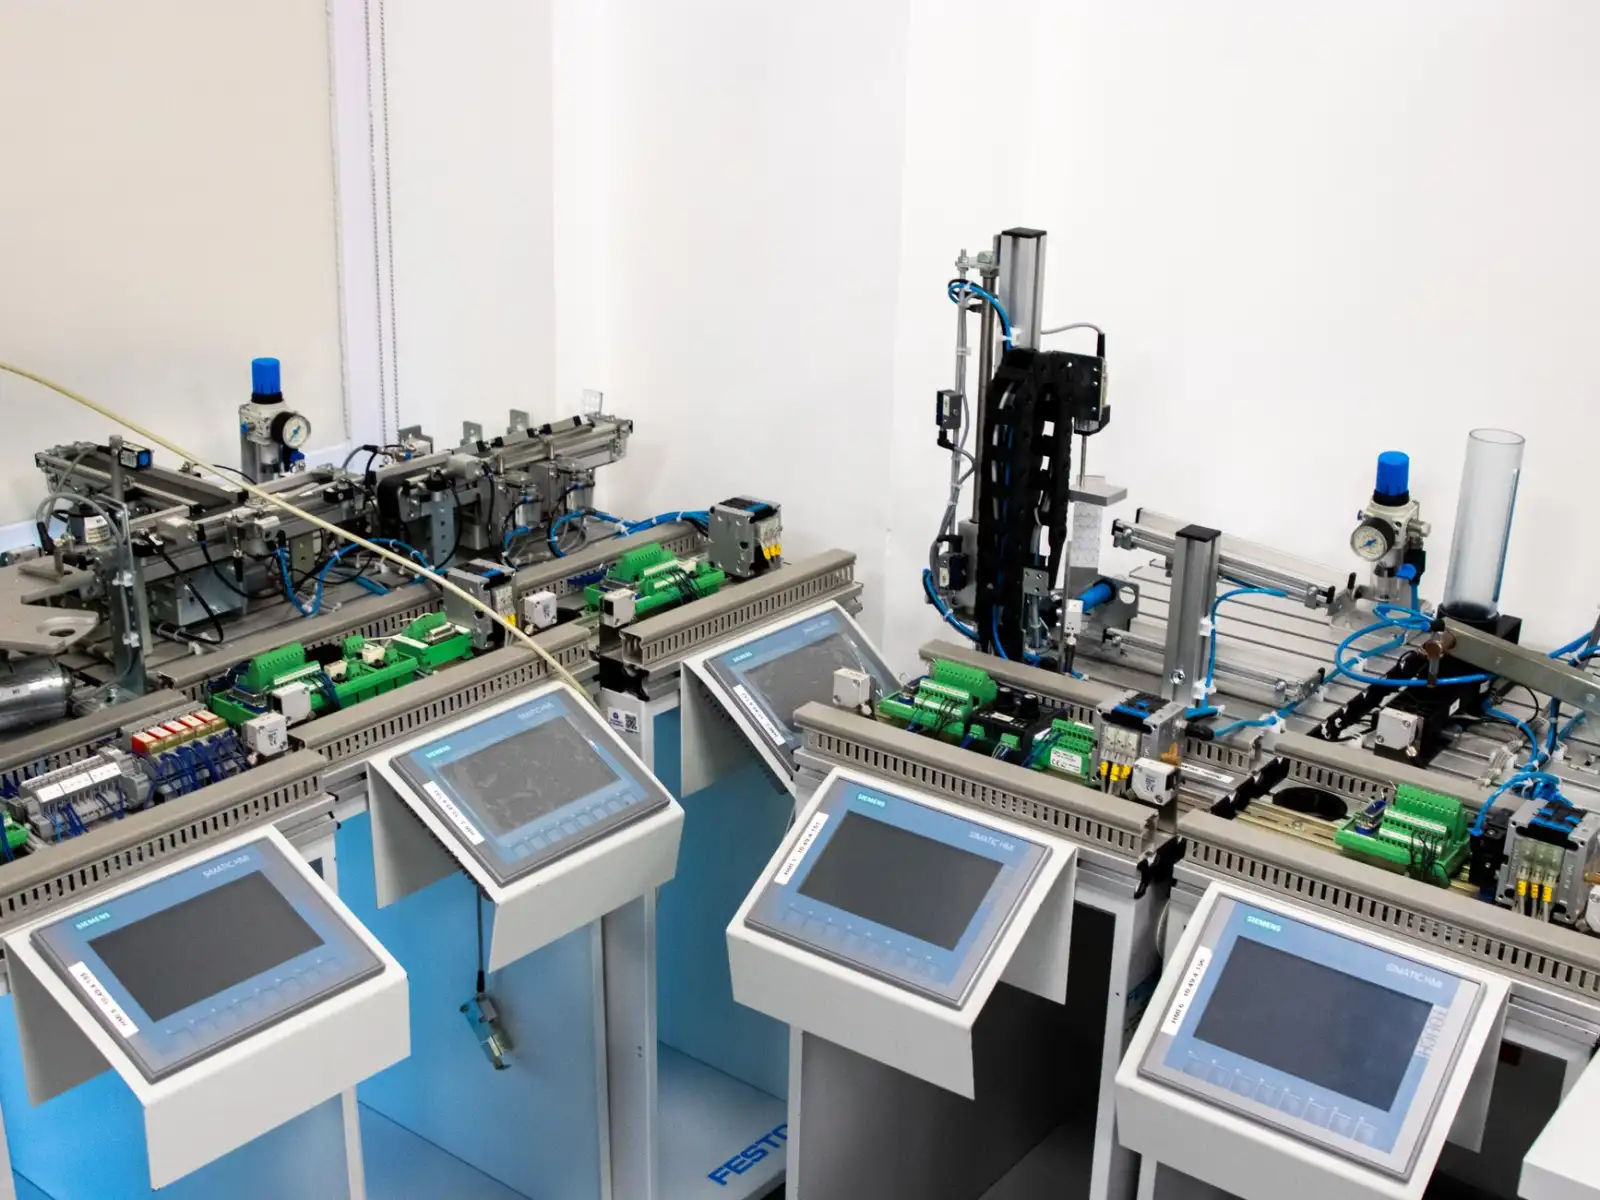
- 边缘网关采集:在柜内加装边缘网关,向下兼容多种PLC协议,向上以MQTT/OPC UA统一输出。适合多品牌设备混线的场景,支持本地缓存和断点续传,但需要柜内预留安装位与独立供电。
- 外挂传感器采集:针对老旧设备或无通信接口的机床,通过电流互感器、振动传感器等间接采集运行状态。精度低于直连方案,但对既有工业自动化系统零侵入。
三类方案并非互斥,实际项目中常采用"网关为主、直连为辅、传感器补盲"的混合架构。
选型对比中的关键参数
把采集方案落到PLC控制柜选型上,需要重点核对几个硬指标。柜体尺寸方面,加装网关方案建议在原柜基础上预留至少15%的导轨安装空间;供电方面,通信设备应独立取自UPS或稳压回路,避免与接触器、变频器共用电源造成干扰。接地电阻建议控制在4Ω以下,通信线缆与动力线分槽敷设。
通信负载也需要提前评估。以Modbus TCP为例,单台PLC的并发连接数通常有限,采集点位数超过500点时,轮询周期可能从200ms劣化到2s以上。此时应考虑分区采集或升级为支持OPC UA的控制器。这些参数在选型阶段确认清楚,比后期现场调试返工的成本低得多。
给改造项目的实操建议
结合中极智联在多个工厂设备联网项目中的实施经验,建议在选型阶段做三件事:一是梳理采集点位清单与实时性要求,明确哪些数据需要秒级、哪些分钟级即可;二是核算柜内新增设备的功耗与散热负荷,必要时加装风扇或换热器;三是确认PLC通信接口的协议开放程度,部分老旧型号需加装通信扩展卡才能满足数据采集需求。
设备联网改造的成败,往往在柜门合上之前就已决定大半。把选型做扎实,后面的平台对接和数据分析才有可靠的数据底座。