面向产线透明化的工业自动化数据采集终端应用方案设计
日期:2026-11-10
标签:PLC控制柜,数据采集,设备联网,工业自动化
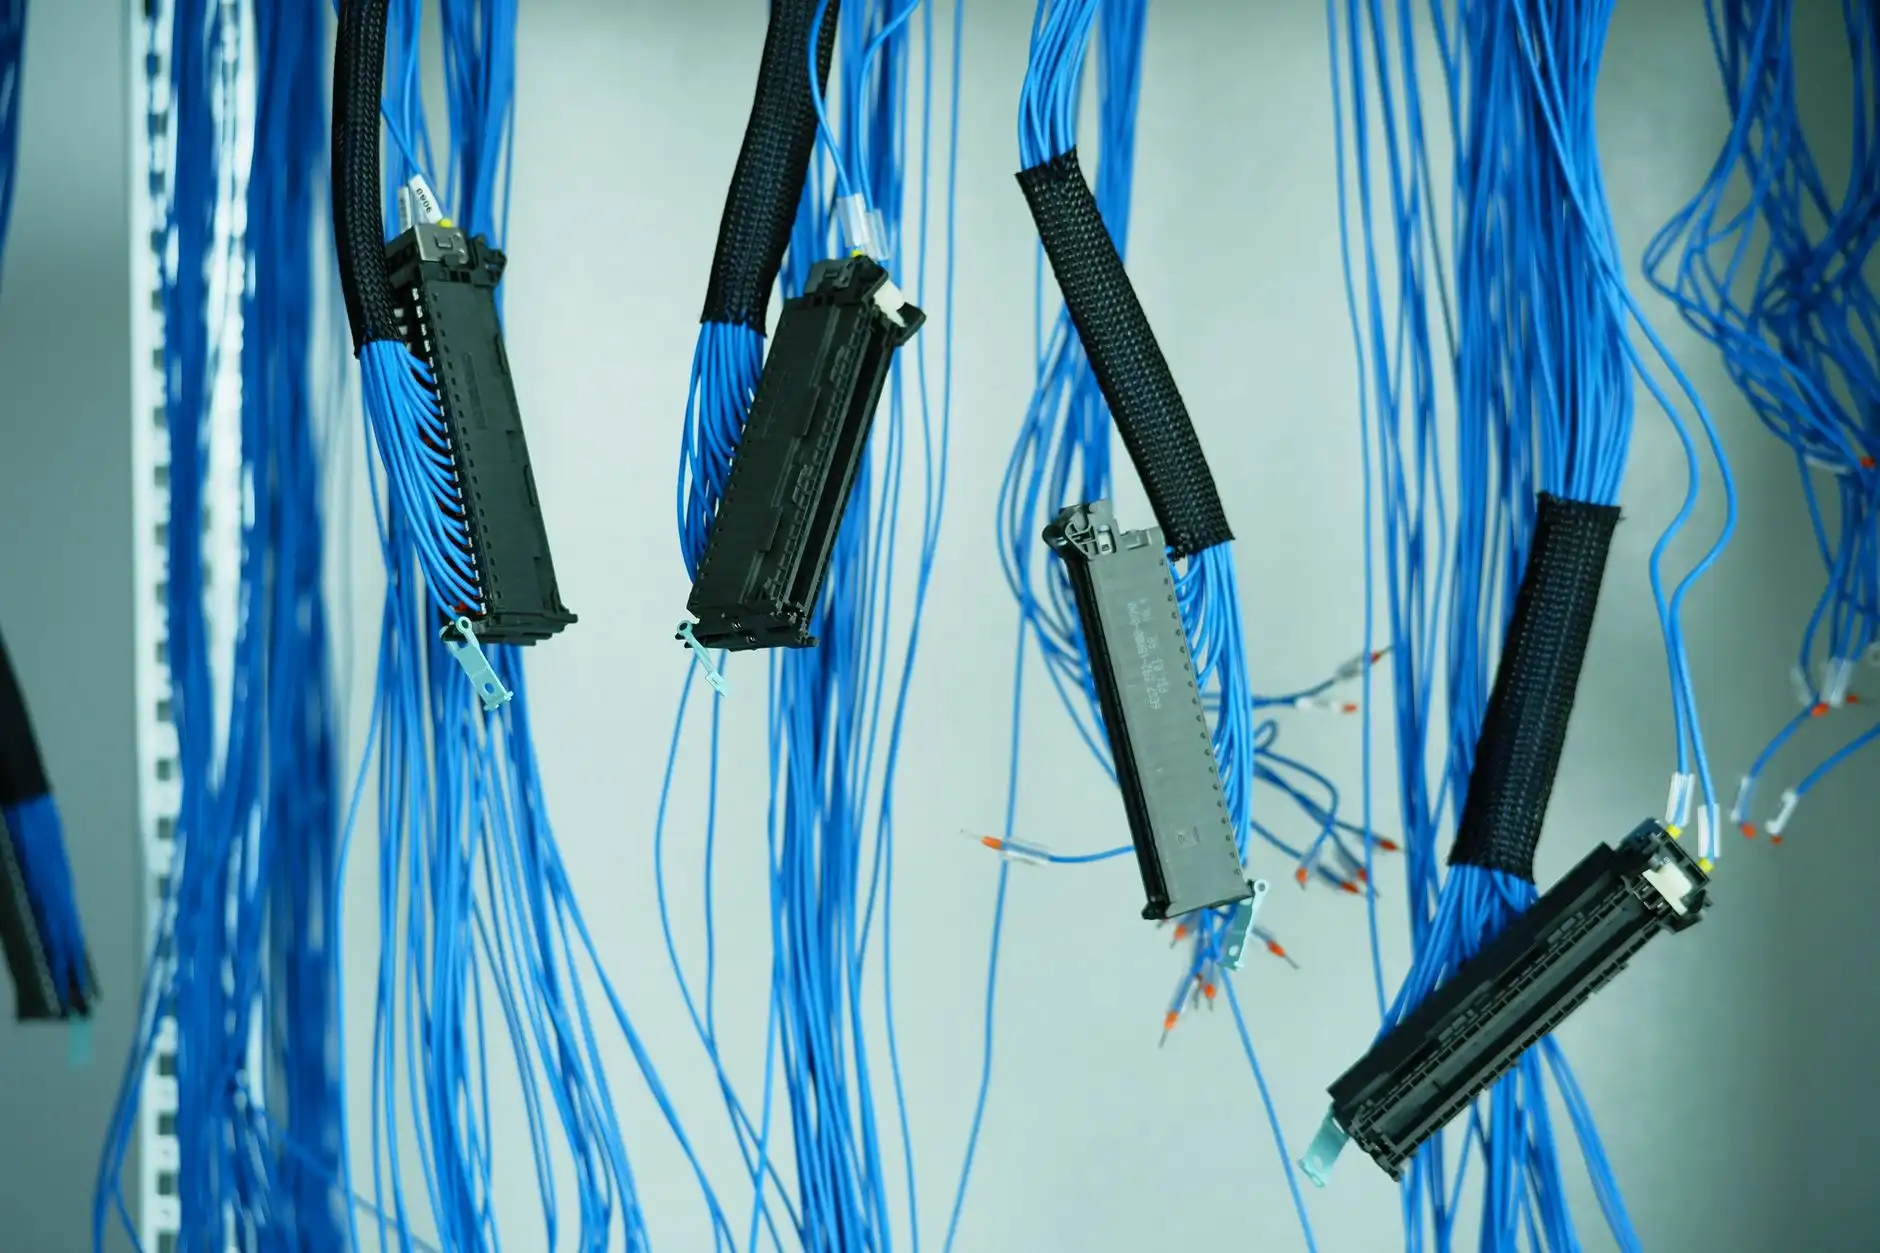
在离散制造车间里,产线透明化早已不是新鲜概念,但真正落地时,很多企业仍卡在"数据拿不全、拿不准、拿不快"这三道坎上。PLC控制柜里藏着大量关键工艺参数和设备状态,可这些数据往往被困在控制器内部,仅服务于本地逻辑控制,难以向上层MES或SCADA系统稳定输送。面向产线透明化的工业自动化数据采集终端,本质上是打通这道数据壁垒的"翻译官"与"搬运工"。
数据采集为何常止步于控制柜
多数工厂的PLC控制柜具备完善的本地控制能力,却缺少面向信息层的开放接口规划。常见问题集中在三方面:
- 协议碎片化:西门子S7、三菱MC、欧姆龙FINS、Modbus TCP并存,上位系统难以统一解析;
- 采集周期不匹配:控制扫描周期在毫秒级,而信息层往往需要秒级聚合数据,直接读取易造成控制器负载升高;
- 网络隔离缺失:控制网与信息网未做安全隔离,设备联网后存在横向渗透风险。
这些问题叠加,导致不少产线的"透明化"停留在看板层面,数据滞后且颗粒度粗,无法支撑OEE分析或质量追溯。
采集终端的方案设计要点
一套可落地的数据采集终端方案,需要在硬件形态与软件架构上同时做取舍。硬件侧建议采用导轨式边缘网关,直接部署于PLC控制柜内,支持宽温与浪涌防护,减少额外柜体改造。软件侧则围绕三个能力展开:
- 多协议驱动池:内置主流PLC驱动,支持点表配置而非编程,降低现场调试门槛;
- 边缘预处理:在终端侧完成死区过滤、变化上报与时间戳对齐,避免无效数据挤占带宽;
- 断点续传与缓存:网络抖动时本地缓存不少于7天数据,恢复后按序补传,保证设备联网链路的数据完整性。
需要强调的是,采集频率应根据信号类型分级设置——状态量走事件触发,模拟量按工艺节拍聚合,而非一刀切地高频轮询。
从采集到应用的落地建议
方案设计完成后,实施阶段的细节往往决定成败。建议在PLC控制柜改造前先做点表梳理,明确每个采集点的业务用途,避免"先采后想"造成数据冗余。网络规划上,采集终端应通过独立VLAN接入信息网,与控制网之间部署单向隔离或防火墙策略,这是设备联网安全的基本盘。对于老产线,可优先选择非侵入式采集方式,如通过OPC UA服务器或镜像端口获取数据,减少对原有工业自动化逻辑的扰动。
产线透明化的价值不在采集本身,而在于数据能否驱动决策。当PLC控制柜的数据被稳定、安全地释放出来,设备联网才真正从"连得上"走向"用得好",工业自动化的信息层与控制层也才算完成闭环。