数据采集终端与设备联网方案:工厂设备运行监控系统设计思路
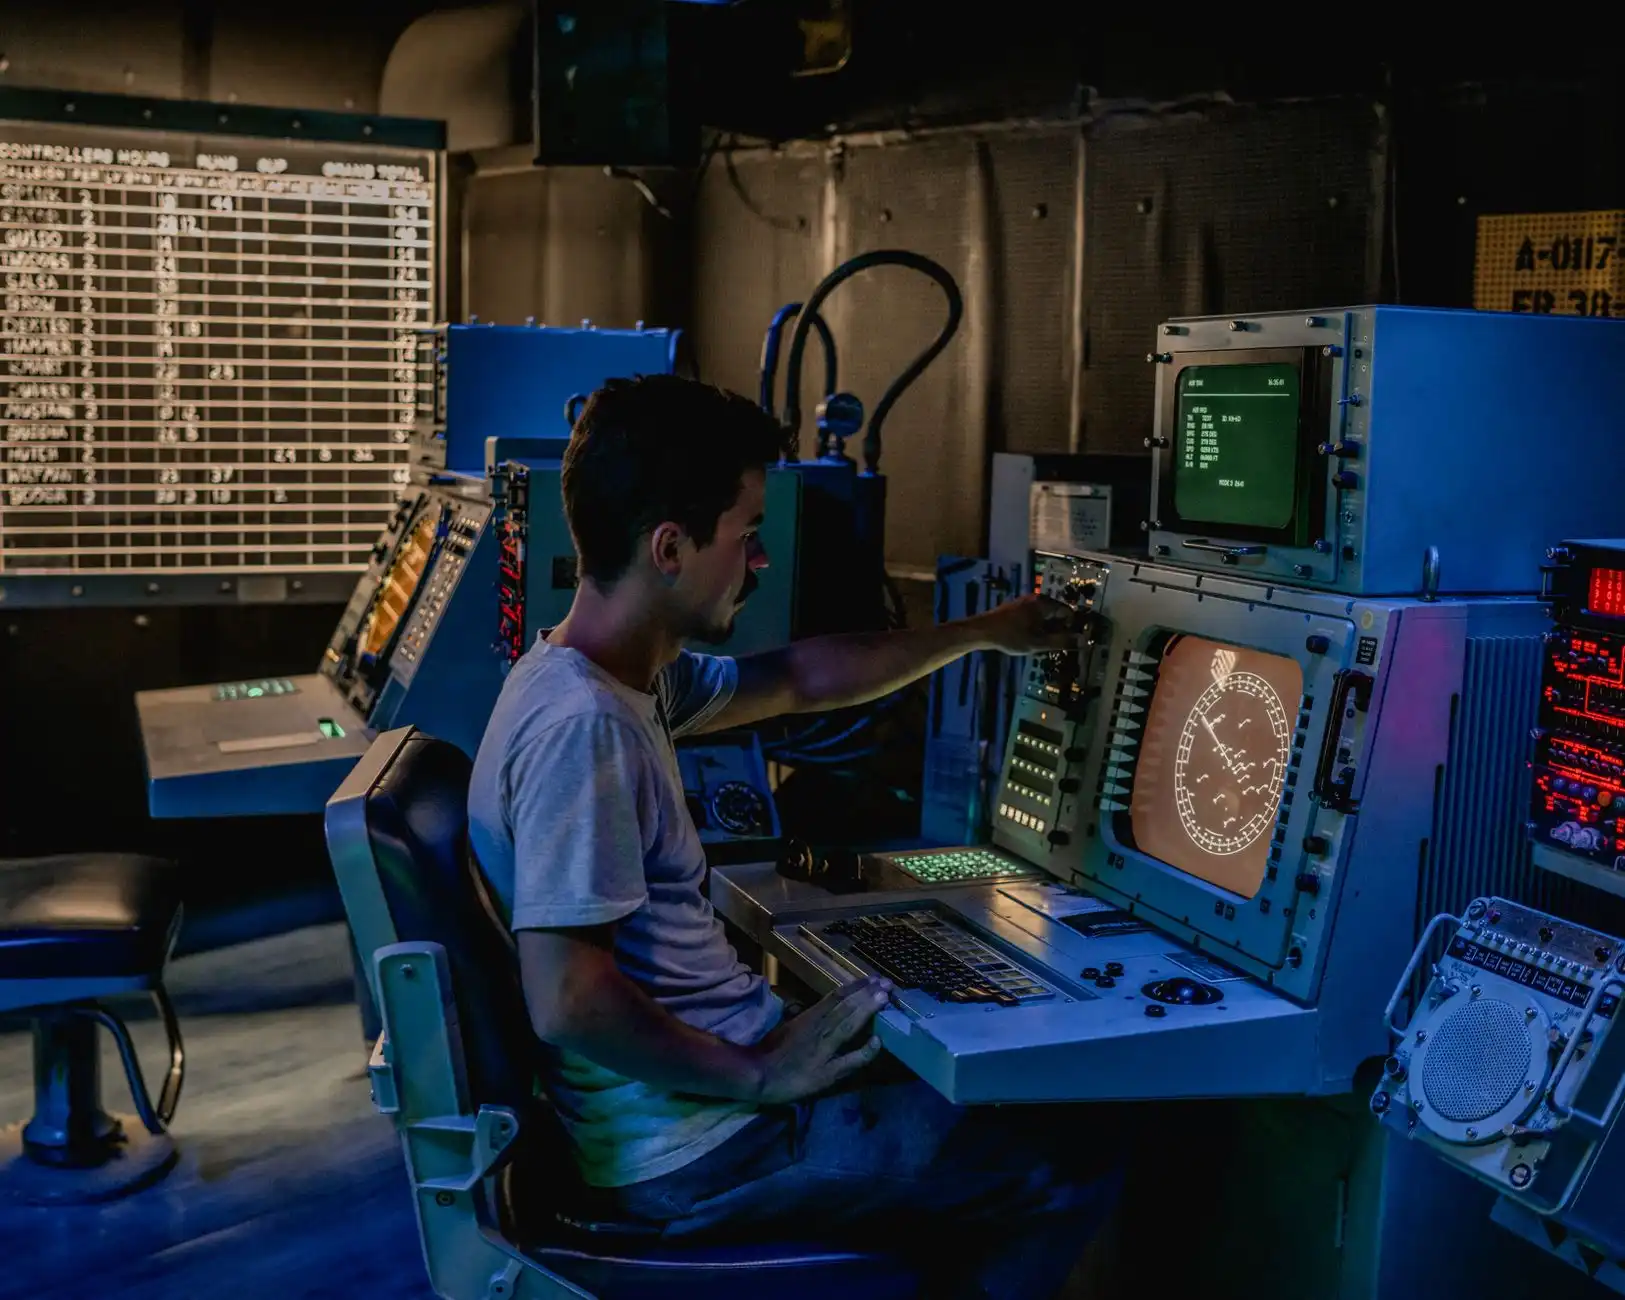
车间里一台老旧的注塑机突然停机,维修班组翻遍图纸也找不到故障点——这种场景在缺乏设备联网能力的工厂里并不少见。设备运行监控系统的价值,恰恰在于把这类"黑箱"变成可观测、可追溯的数据流。整套系统的设计起点,通常落在PLC控制柜的数据接口梳理上,再逐层向上构建采集、传输与应用架构。
从控制层到平台层:数据链路的三个环节
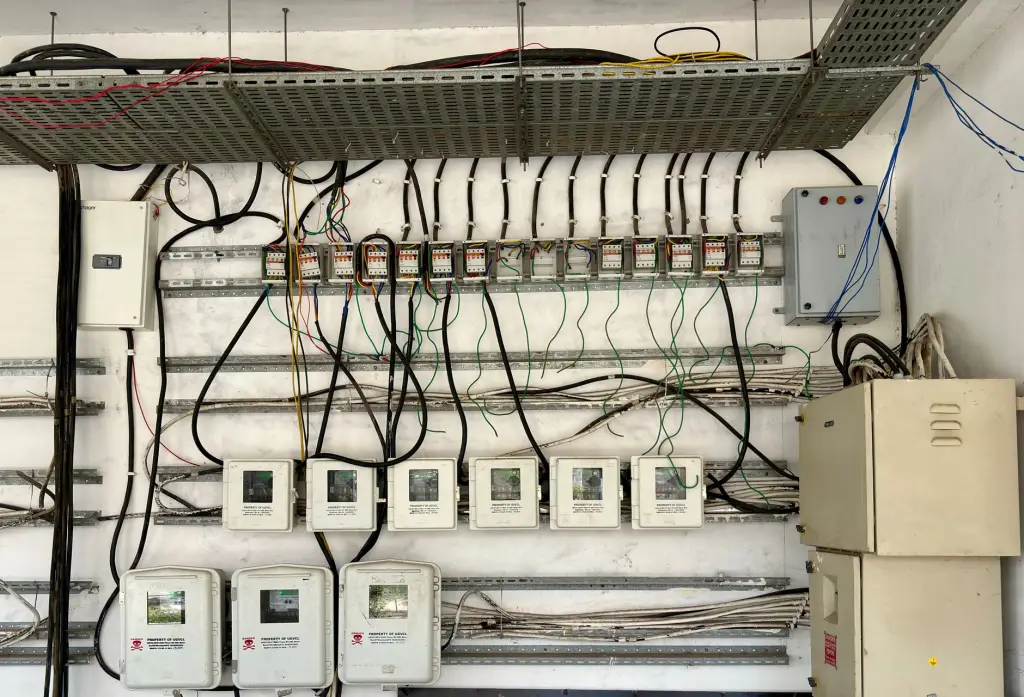
工厂设备监控的核心链路可以拆为采集、传输、应用三层。数据采集环节需要先摸清设备控制系统的通信能力:西门子S7系列可走S7协议或Profinet,三菱FX系列常用MC协议,欧姆龙则多见FINS。对于没有以太网口的老设备,往往要从PLC控制柜内加装采集模块,通过RS485/Modbus RTU读取寄存器数据,再经串口服务器转换为TCP流量。
传输层的设计要兼顾实时性与现场网络条件。有线方案稳定性高,但布线成本随距离快速上升;Wi-Fi 6在金属结构密集的车间里需做信道规划;LoRa适合低速率、分散布点的场景。某汽车零部件厂的实践是:关键产线走工业以太网环网,辅助设备用4G DTU回传,混合组网后数据完整率维持在99.2%以上。
采集频率与点位规划的实际取舍
不少项目在初期把采集频率设到100ms级,结果数据库写入压力陡增。设备联网方案中更务实的做法是按数据用途分层设置:
- 状态量(运行/停机/报警):1~5秒采集,满足OEE统计精度
- 工艺参数(温度、压力、转速):500ms~1秒,兼顾趋势分析
- 能耗与计数:分钟级或班次级,降低存储开销
点位规划还需预留10%~15%的冗余,为后续产线改造留出接口。
落地时容易踩的坑
协议转换网关的缓冲区配置常被忽略。当网络抖动时,缓冲区过小会导致数据丢包,过大则引入时延。建议按"单次断网不超过30秒"估算缓存深度。另外,工业自动化系统中不同厂商对寄存器地址的定义差异很大,采集前务必用调试工具逐点核对,避免"读得到数、读错含义"的隐性错误。时间同步同样关键——多台PLC控制柜若未统一NTP时钟,后续故障回溯的数据对齐会非常困难。
常见问题:老旧设备无通信口怎么办?可加装电流互感器与振动传感器,从电气量和机械量侧面推断运行状态,作为补充采集手段。
设备运行监控系统的设计,本质是在成本、实时性与可维护性之间找平衡点。把PLC控制柜的接口能力摸透,让数据采集分层有序,设备联网方案留足冗余,工业自动化的价值才能真正从单机走向产线级协同。