PLC控制柜选型指南:如何为工厂设备联网匹配适配的控制方案
很多工厂在推进设备联网时,第一反应是买网关、装传感器,却忽略了一个更底层的问题:PLC控制柜本身的选型是否匹配数据采集和联网需求。现场经常出现这样的情况——设备明明支持Modbus或Profinet,但柜内PLC的通信口被占用殆尽,或者CPU的扫描周期太长,导致数据采集延迟严重,最终联网项目卡在"最后一米"。
这个问题的根源在于,传统PLC控制柜的选型逻辑是"控制优先",而工业自动化向数字化演进后,选型逻辑需要切换为"控制+数据双通道"思维。控制柜不再只是执行逻辑动作的封闭单元,它同时是数据采集的源头节点。
控制层与通信层的匹配逻辑
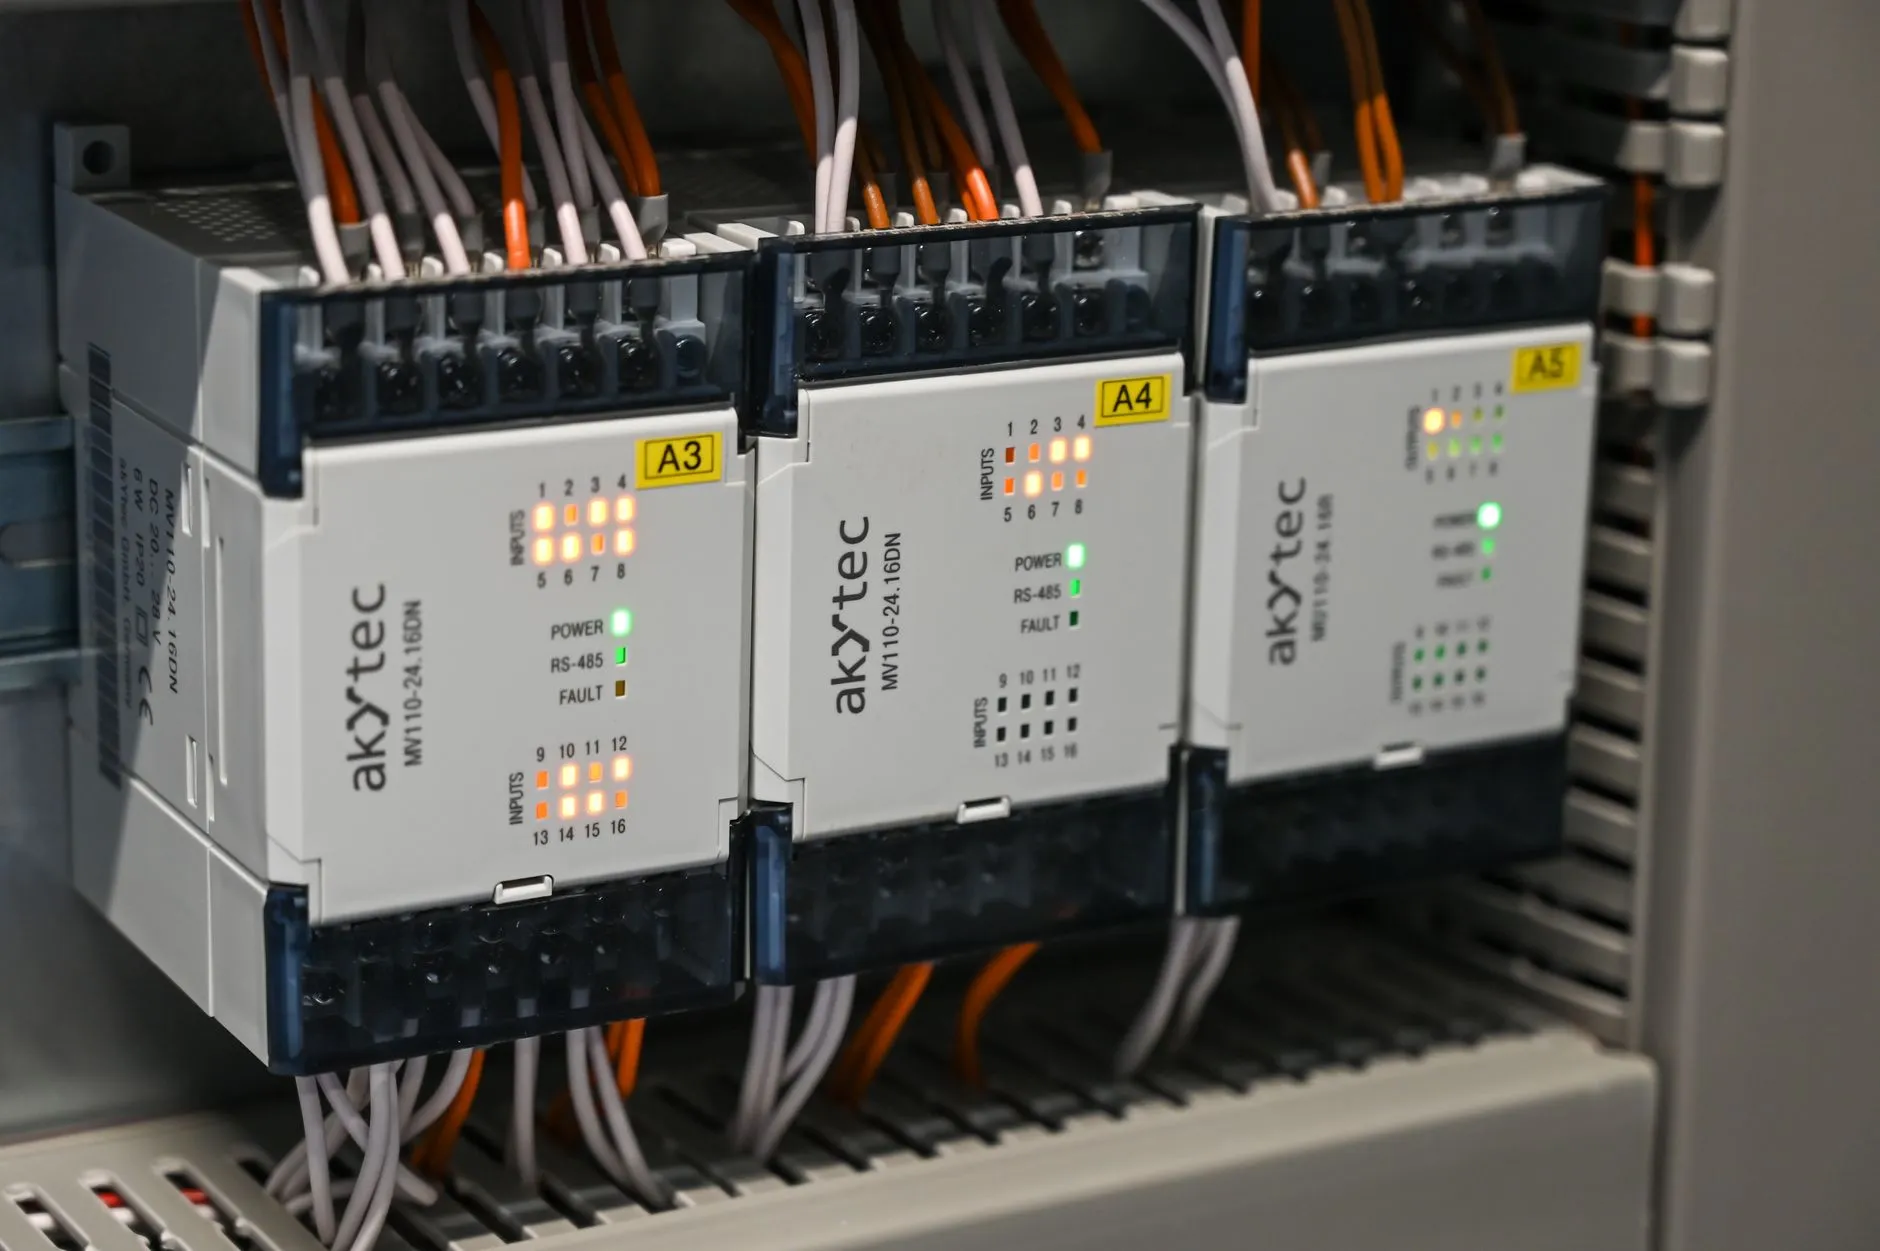
选型时最先要确认的是PLC的通信能力是否留有余量。以西门子S7-1200为例,CPU 1214C自带两个以太网口,但如果你要同时接入HMI、上位机SCADA和边缘网关做设备联网,两个口就不够用了。这时候要么加装CM 1241通信模块,要么在柜内增加工业交换机做端口扩展。很多项目在调试阶段才发现这个问题,返工成本极高。
另一个容易被忽略的参数是PLC的数据吞吐能力。不同型号的PLC在Profinet或EtherNet/IP协议下的循环通信负载差异很大。低端CPU在处理大量I/O数据交换时,扫描周期会从标称的1ms飙升到10ms以上,直接影响数据采集的实时性。
柜内布局对数据采集的影响
柜内布线同样关键。模拟量信号线与通信线缆如果捆扎在一起走线,变频器产生的电磁干扰会直接耦合到通信链路上,表现为数据丢包或采集值跳变。规范的做法是:
- 通信线缆(网线、屏蔽双绞线)与动力线保持至少20cm间距
- 模拟量信号采用屏蔽线,屏蔽层单端接地
- 柜内安装等电位接地排,接地电阻小于4Ω
这些细节在纯控制场景下可能不影响运行,但一旦叠加数据采集需求,问题就会集中暴露。
三种典型选型方案的对比
目前工厂设备联网常见的PLC控制柜选型方案大致分三类:
- 紧凑型方案:小型PLC+串口网关,适合单机设备、采集点位少于50个的场景,成本低但扩展性差
- 模块化方案:中大型PLC+远程I/O+工业交换机,适合产线级联网,支持热插拔和在线组态,是当前工业自动化项目的主流选择
- 边缘计算方案:PLC+边缘控制器,在柜内直接完成协议转换和预处理,减少上位机负载,适合多品牌设备混线的工厂
选择哪种方案,核心判断依据是采集点位数、通信协议种类和未来3年的扩展预期。不要为了省预算选刚好够用的配置,通信口和CPU负载至少要留30%余量。
给工厂的务实建议
在做PLC控制柜选型前,先把设备联网的数据清单列出来:需要采集哪些参数、采集频率多高、走什么协议、数据送到哪里。拿着这份清单去匹配PLC型号和柜内通信架构,比先选PLC再想怎么联网要高效得多。中极智联在多个工厂设备联网项目中验证过一个经验:选型阶段多花两天确认通信架构,调试阶段能省两周的排查时间。