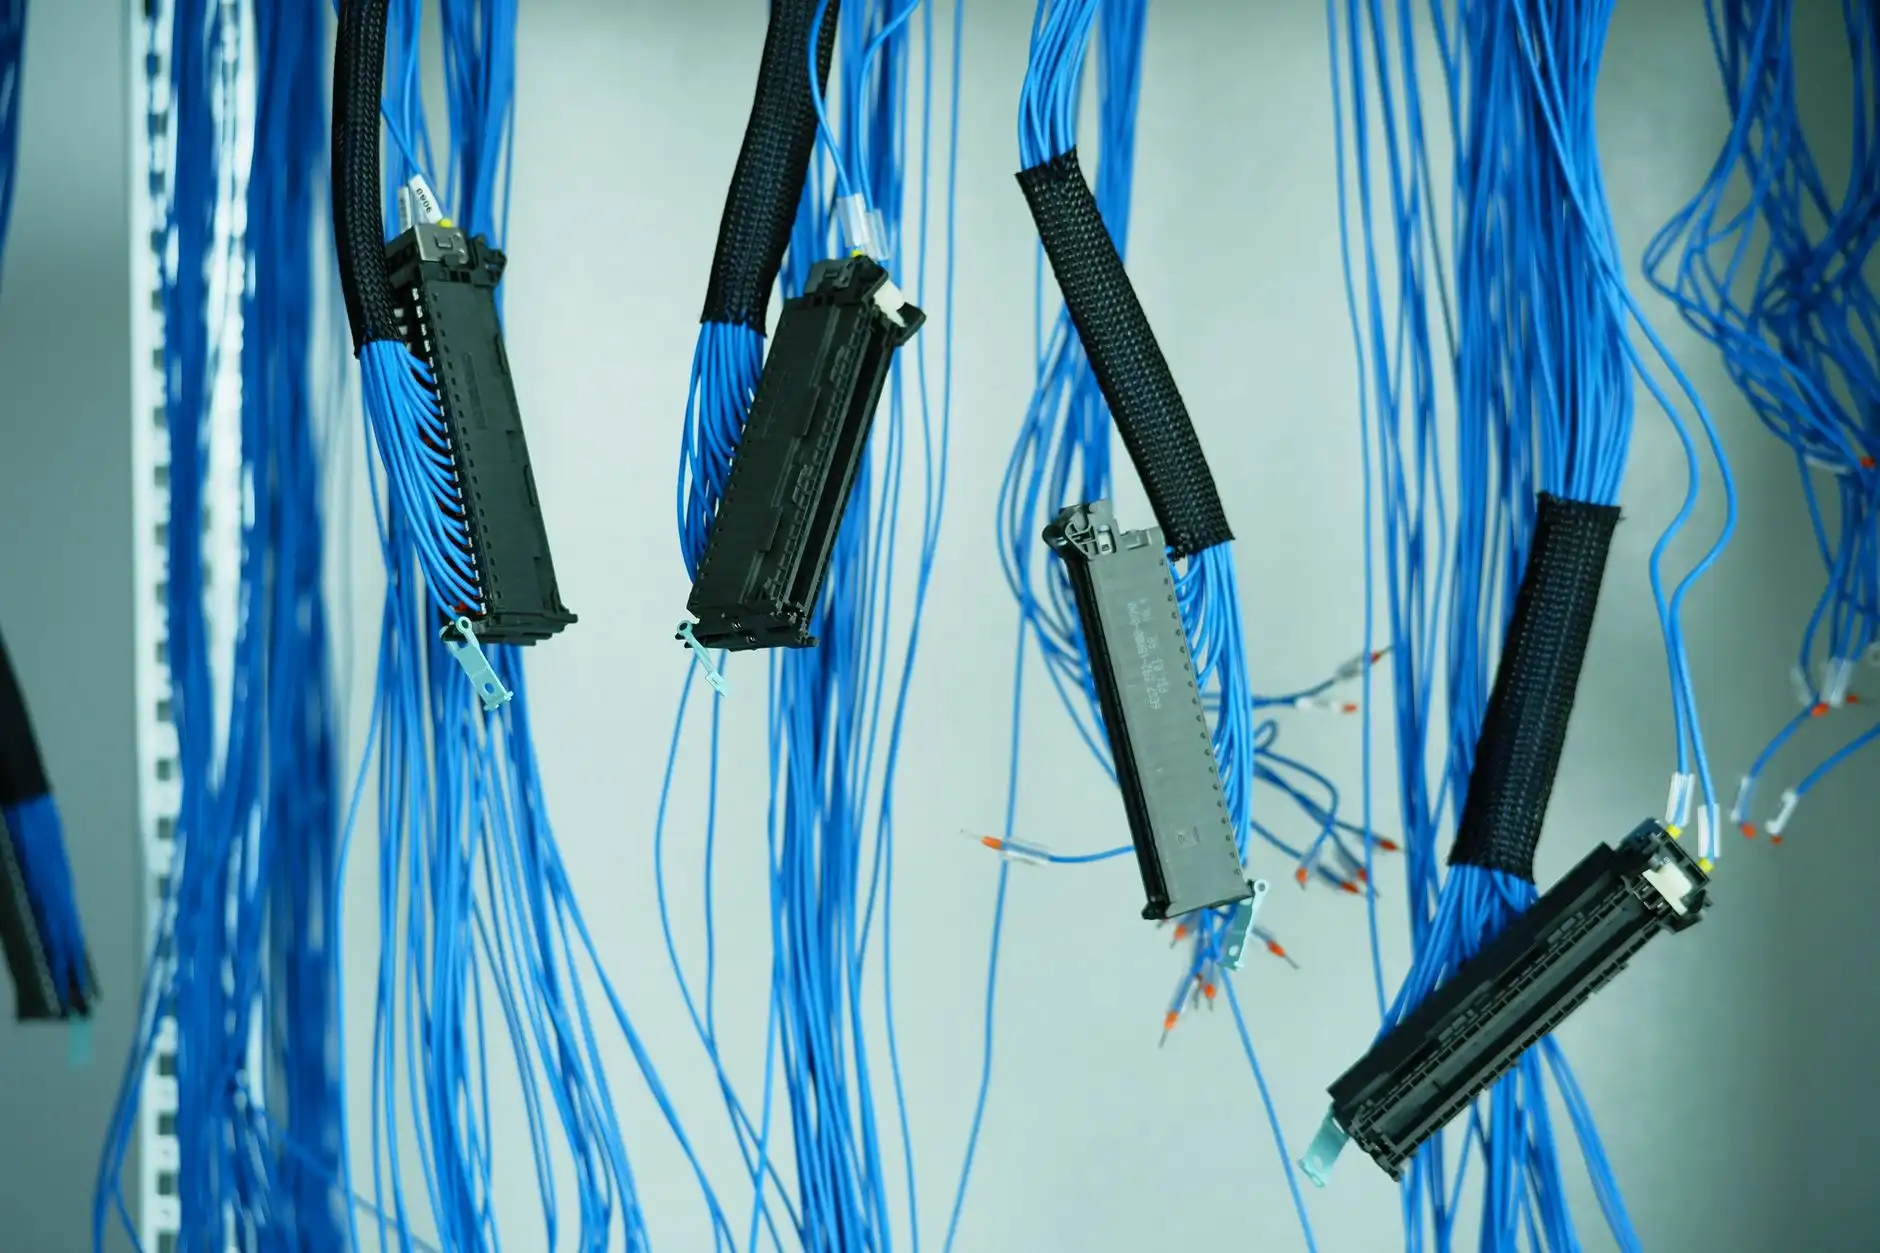
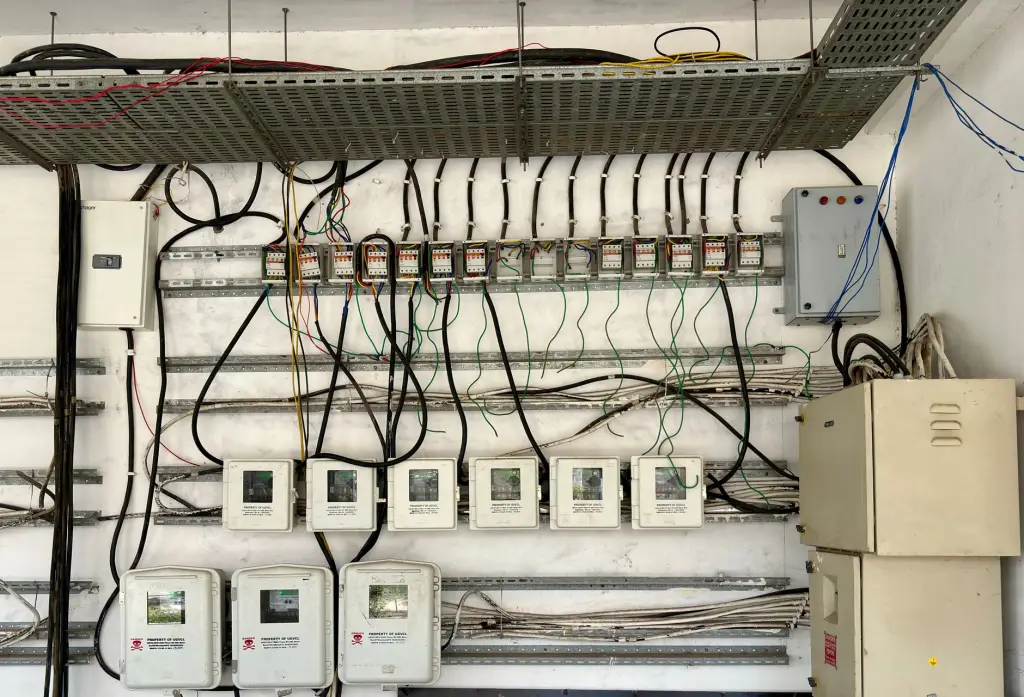
数据采集终端与PLC控制柜的协同应用:实现设备运行实时监控
在一条实际的自动化产线上,PLC控制柜负责逻辑运算与执行输出,而数据采集终端则承担着"感官"的角色——两者之间的协同效率,直接决定了设备运行监控的实时性与可靠性。中极智联在服务制造企业的过程中发现,很多工厂的PLC控制柜已经具备串口或以太网接口,却因为采集层配置不当,导致数据滞后、丢包甚至误判。本文从工程落地角度,拆解协同应用的关键环节。
数据采集终端与PLC控制柜的角色分工
PLC控制柜的核心任务是执行控制逻辑:读取输入信号、驱动输出执行器、运行PID或运动控制算法。它内部的高速背板总线(如西门子的K-Bus、三菱的CC-Link)保证了微秒级的响应,但这类总线协议通常是封闭的,不适合直接向上层MES或SCADA系统开放。
数据采集终端的作用,就是作为"协议翻译官"和"数据缓冲池"。它通过Modbus RTU/TCP、OPC UA、Profinet等标准协议与PLC控制柜通信,周期性读取寄存器数据,再经边缘计算处理后,通过MQTT或HTTP上传至云端或本地服务器。这样一来,设备联网的稳定性不再依赖PLC本身的通信负载能力。
协同应用的技术实现步骤
要让采集终端与PLC控制柜高效配合,建议按以下流程部署:
- 接口确认与地址映射:先确认PLC的通信口类型(RS-485/以太网)、支持的协议以及寄存器地址表。例如西门子S7-1200通过Profinet开放DB块,需在TIA Portal中勾选"允许来自远程对象的PUT/GET通信访问"。
- 采集周期设定:根据设备工艺节拍设置轮询间隔。对于温度、压力等缓变量,500ms~1s即可;对于位置、速度等快变量,建议200ms以内,但需评估PLC的通信负载率不超过30%。
- 边缘预处理:在采集终端上配置死区过滤、量程变换和报警阈值。比如电流信号4-20mA对应0-100A,终端直接输出工程值,减少云端计算压力。
- 断线缓存与续传:网络抖动时,终端本地缓存至少30分钟的数据,恢复后按时间戳补传,避免数据采集出现断层。
完成上述配置后,一台数据采集终端通常可同时对接8~16台PLC控制柜,实现车间级设备联网。
注意事项与常见问题
实际调试中,以下几个坑比较典型:
- 通信地址冲突:多个采集终端轮询同一PLC时,若未做分时调度,容易造成PLC通信端口过载。建议采用主从轮询或增加交换机做端口镜像。
- 接地与屏蔽:RS-485链路必须单点接地,屏蔽层接采集终端侧,否则变频器干扰会导致误码率飙升。
- 寄存器类型混淆:PLC的保持寄存器与输入寄存器地址偏移不同,配置时务必对照手册,否则读到的数值会"张冠李戴"。
常见问题方面,用户经常反馈"数据跳动大"。这多半不是采集终端的问题,而是PLC控制柜内的模拟量模块未做滤波,或者信号线与动力线捆扎在一起。先排查现场布线,再调整采集端的滑动平均窗口,往往比换设备更有效。
趋势与落地建议
随着工业自动化向边缘侧下沉,数据采集终端正在集成更多算力——比如在终端上直接运行轻量级AI模型,对PLC控制柜的电流波形做异常检测,提前预警电机轴承磨损。中极智联建议企业在选型时关注三点:是否支持OPC UA over TSN、是否具备本地逻辑组态能力、是否开放API对接现有MES。把采集层做扎实,设备运行实时监控才不是"看个热闹",而是真正能指导运维决策的数据资产。