PLC控制柜在工业自动化产线中的选型要点与配置方案解析
在一条年产10万件的汽车零部件焊接产线上,因PLC控制柜选型时未核算I/O余量与通讯负载,导致后期新增6台伺服压机时被迫整体更换CPU模块,停机损失超过40万元。这类案例在工业自动化项目中并不罕见。PLC控制柜作为产线控制中枢,其选型与配置直接决定了系统的稳定性、扩展性与运维成本。
一、PLC控制柜选型的核心参数
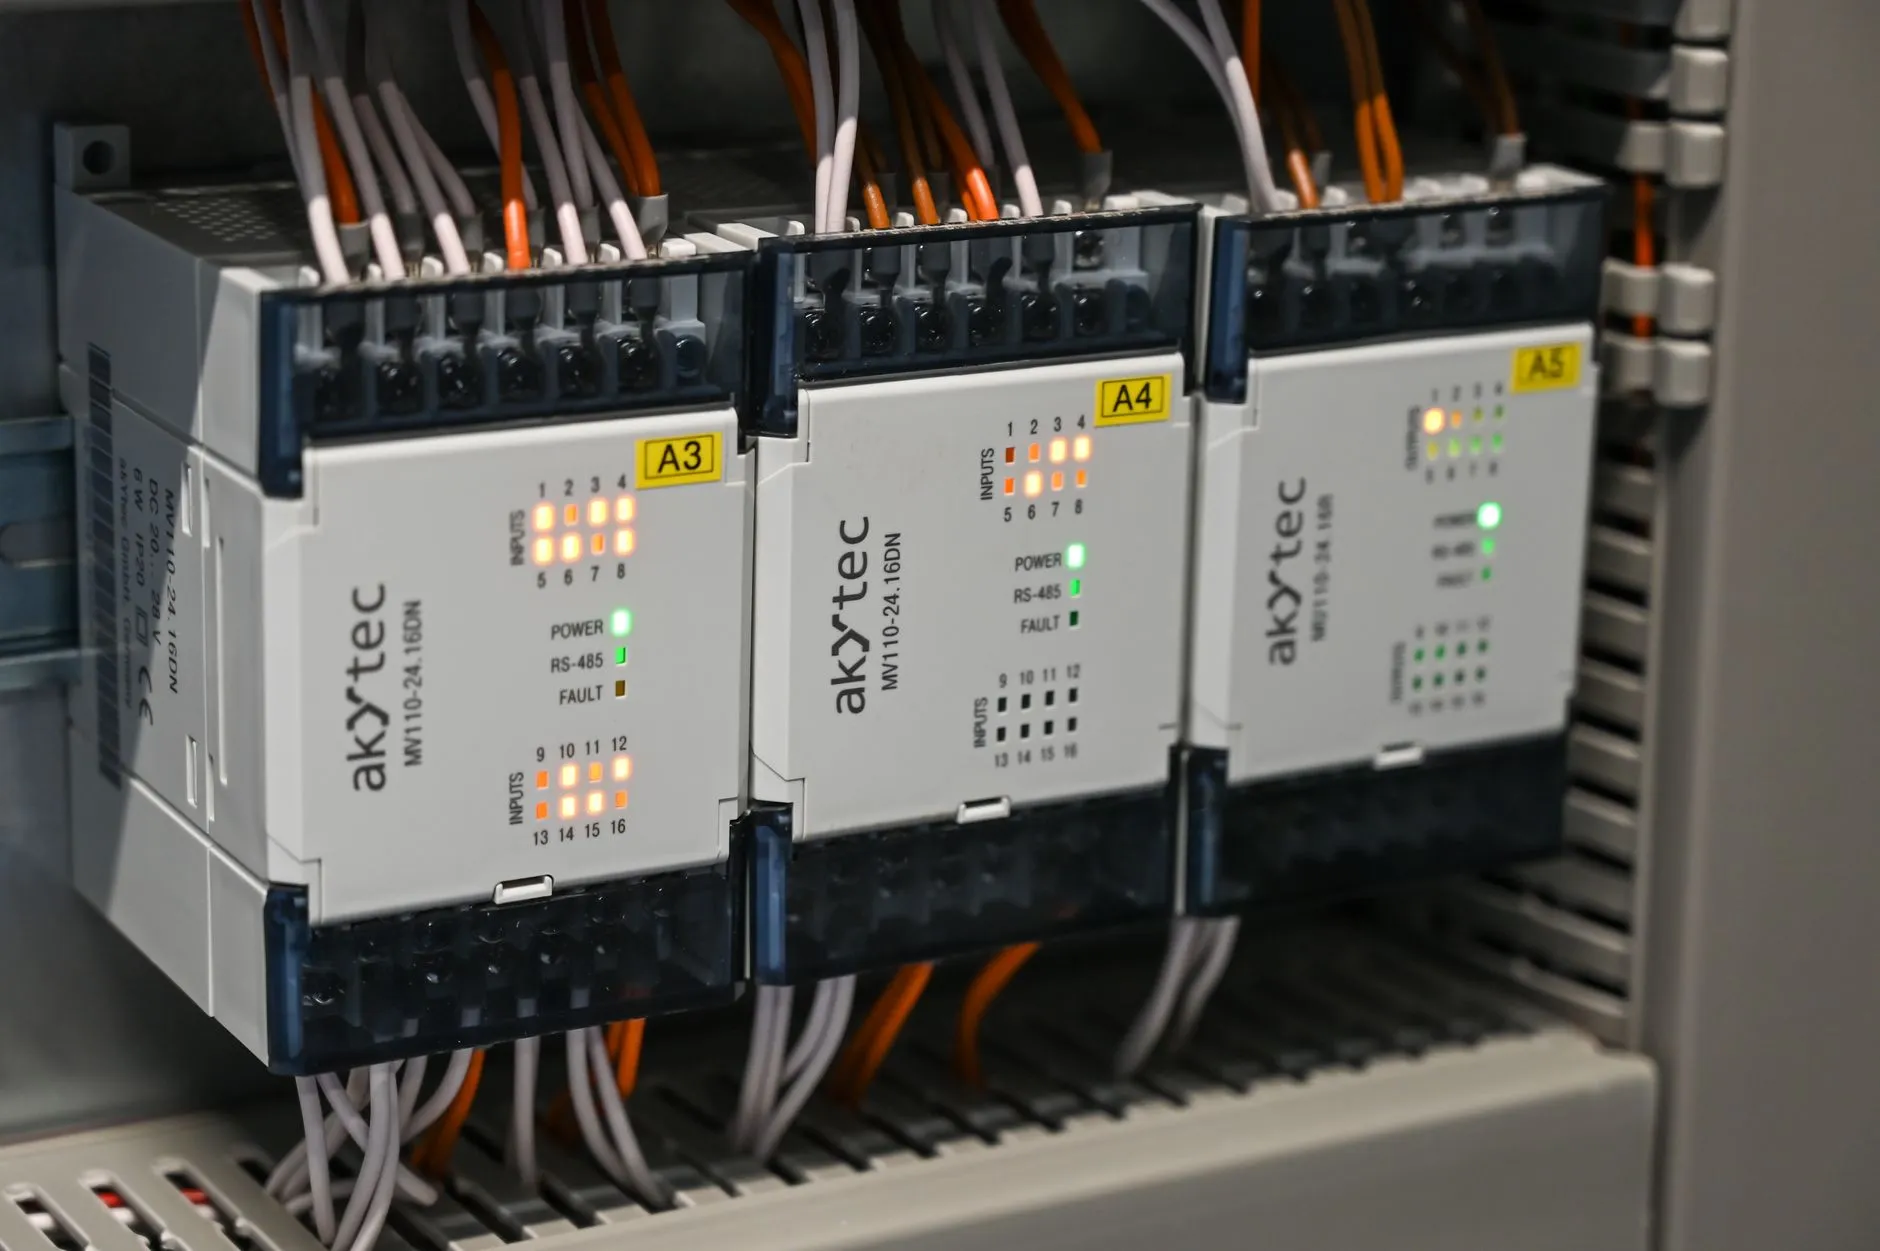
选型不是简单对照I/O点数选一个型号。真正需要核算的维度包括:
- I/O冗余度:数字量输入输出建议预留15%~20%,模拟量通道预留10%~15%,避免后期技改时无端口可用;
- 扫描周期与实时性:高速运动控制场景要求扫描周期≤2ms,普通逻辑控制可放宽至10~20ms;
- 通讯协议兼容性:产线中常混用Profinet、EtherCAT、Modbus TCP等协议,CPU需支持多协议并行,否则设备联网架构会出现瓶颈;
- 环境适应性:铸造、喷涂等场景需关注柜体防护等级(IP54以上)及宽温型模块(-20℃~60℃)。
以西门子S7-1500系列为例,其CPU 1516-3 PN/DP可同时处理Profinet与Profibus通讯,适合多层级工业自动化架构,但若产线涉及大量第三方设备,需额外配置通讯网关。
二、数据采集与设备联网的配置逻辑
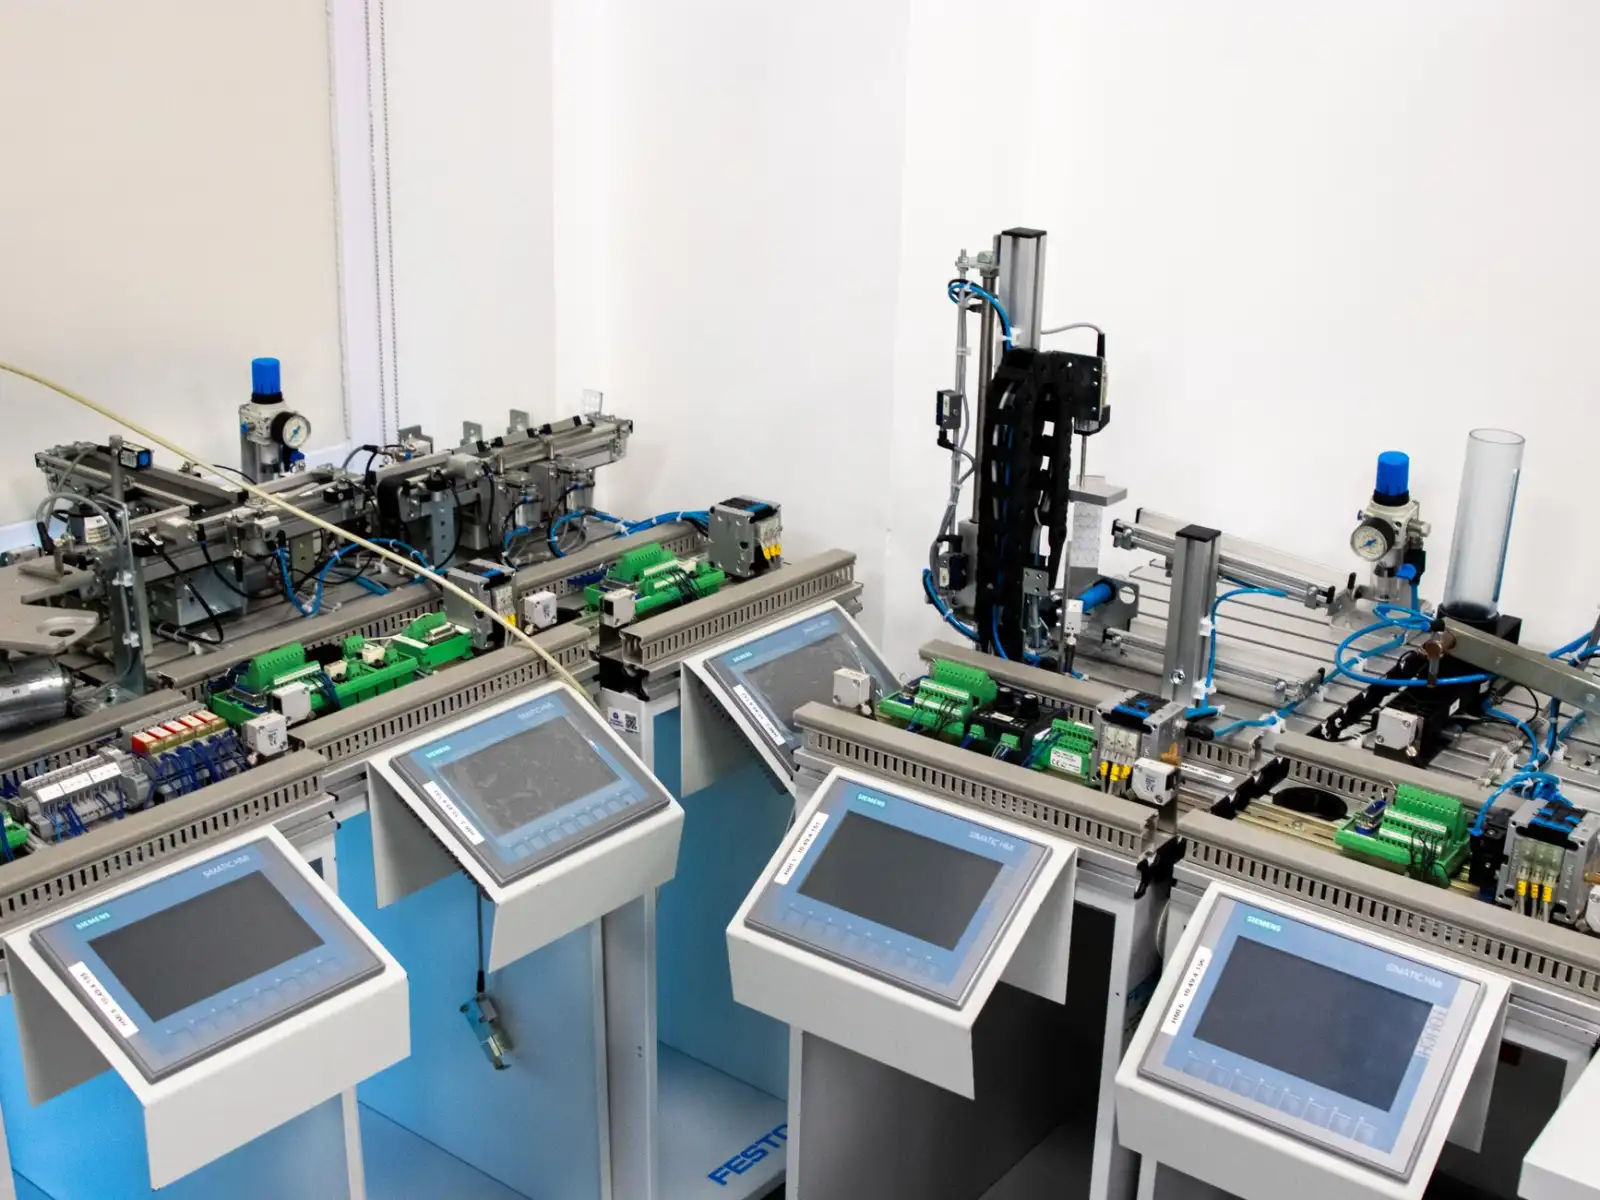
现代产线对数据采集的要求已从“记录状态”升级为“实时反馈+边缘计算”。控制柜内通常需配置三类组件:
- 边缘网关:负责将PLC的Profibus/Profinet数据转换为MQTT/OPC UA,上传至MES或云端;
- 工业交换机:建议选用管理型交换机,支持VLAN划分,隔离控制层与信息层流量;
- UPS与电源冗余:防止突发断电导致数据丢失,尤其涉及配方参数的产线必须配置。
某锂电模组产线在控制柜内加装边缘网关后,数据采集频率从500ms提升至50ms,同时通过设备联网实现了12台注液机的集中监控,OEE统计误差从±3%降至±0.5%。
三、常见配置误区与规避建议
误区一:柜内散热仅靠风扇。 当柜内功耗超过500W时,风扇仅能实现柜内空气循环,无法有效降温。建议采用工业空调或热交换器,并将变频器、伺服驱动器与PLC模块分区布置。
误区二:忽视接地与屏蔽。 模拟量信号在变频器附近易受干扰,需使用双绞屏蔽线,屏蔽层单端接地,接地电阻<4Ω。
误区三:通讯负载未核算。 一条Profinet网络中若挂载超过20个从站,需计算网络刷新周期,必要时划分多个网段。建议在选型阶段使用西门子PRONETA或TIA Portal的拓扑规划工具进行仿真。
中极智联(天津)网络科技有限公司在PLC控制柜集成中,通常会在设计阶段完成I/O清单、通讯负载表与热功耗计算书三份文档,确保柜体交付后可直接接入产线,减少现场调试时间。
从实际项目经验看,控制柜的选型与配置方案没有“万能模板”。产线节拍、设备品牌、上层系统接口、未来3年技改规划——这些变量共同决定了最终方案。提前把冗余、通讯、散热三个维度算清楚,比事后改造划算得多。