数据采集终端与PLC控制柜协同应用解析:实现产线运行数据实时监控
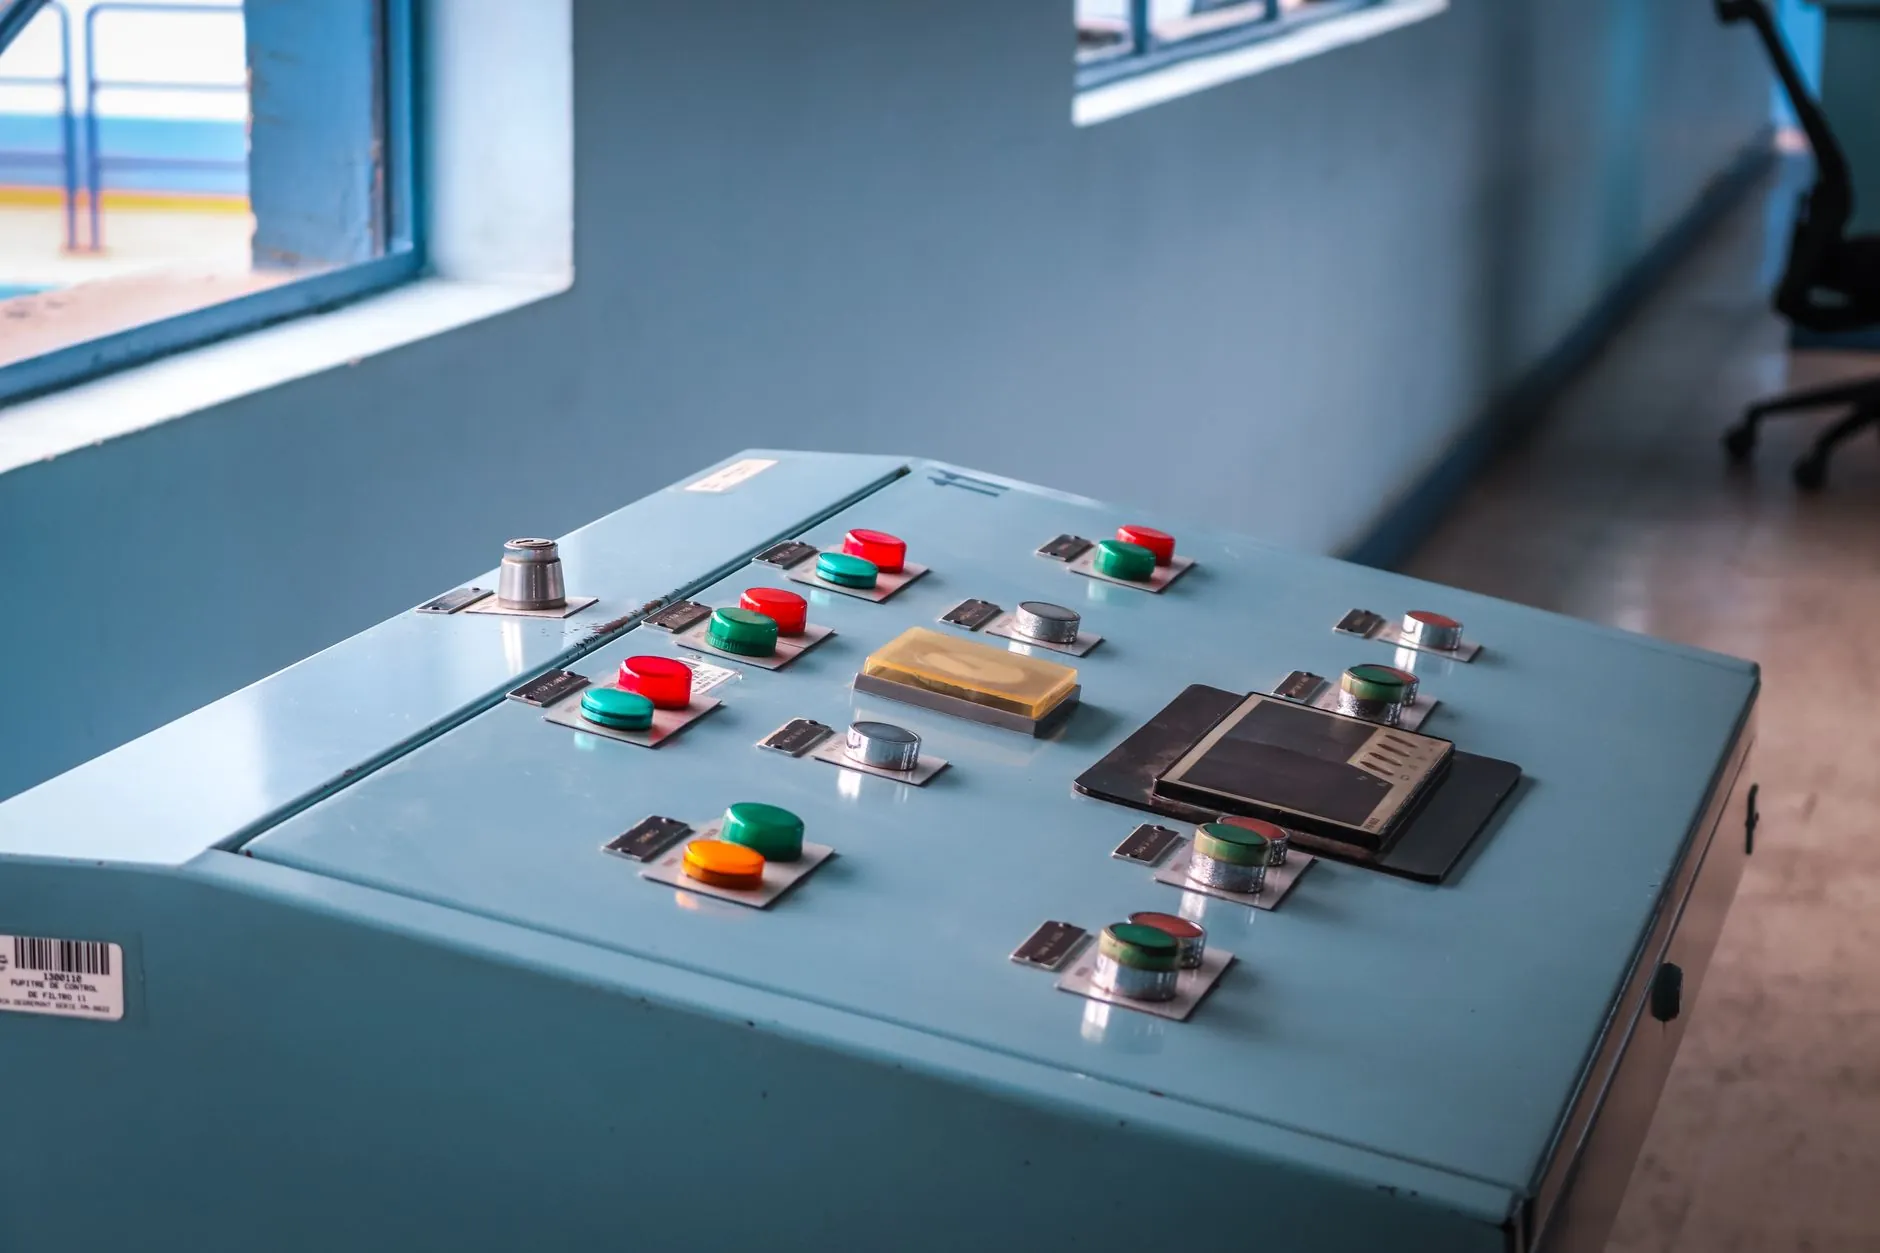
在离散制造与流程工业中,产线运行数据的实时性直接决定了OEE统计、质量追溯与预测性维护的落地效果。很多工厂已经部署了PLC控制柜完成逻辑控制与联锁保护,但控制层的数据往往停留在本地,无法及时反馈到MES或SCADA。将数据采集终端与现有PLC控制柜协同使用,正是打通这一环节的务实路径。
协同架构的核心逻辑
PLC控制柜内部通常运行西门子S7-1200/1500、三菱FX系列或罗克韦尔CompactLogix等控制器,其数据接口以以太网、RS-485或MPI为主。数据采集终端并不替代PLC的运算职能,而是通过协议解析主动轮询或订阅PLC的寄存器地址,将I/O状态、模拟量、计数器、报警字等映射为标准化标签。这一过程属于典型的设备联网边缘层操作,延迟可控制在50ms以内,满足多数产线节拍要求。
以一条汽车零部件机加工线为例,PLC控制柜负责主轴启停、气动夹具与安全门锁逻辑;采集终端则从DB块中读取主轴负载电流、刀具寿命计数与班次产量,经MQTT上传至本地服务器。两者分工明确,互不干扰控制实时性。
实施步骤与关键参数
落地协同应用时,建议按以下顺序推进:
- 梳理PLC点位表:区分高频采集量(如电流、速度,1s级)与低频量(如报警字、配方号,事件触发)。
- 选择采集终端协议栈:确认是否原生支持S7协议、Modbus TCP、EtherNet/IP或OPC UA。对于老旧PLC控制柜,可加装串口转以太网模块。
- 配置数据缓冲与断线续传:终端本地至少保留4小时缓存,防止网络抖动导致数据丢失。
- 与上层系统联调:在SCADA中验证标签时序一致性,避免因轮询周期错位造成误报警。
值得注意的是,采集周期并非越短越好。对于温度、压力等惯性量,500ms~1s足够;而振动监测可能需要10ms级高速采集,此时应选用带FPGA预处理能力的终端,避免给PLC控制柜的背板总线增加额外负担。
常见问题与规避建议
问题一:PLC通信口被编程软件占用。部分工程师习惯长期在线监控,导致采集终端无法建立连接。建议为PLC控制柜规划独立通信端口,或在程序中预留多个连接资源。
问题二:数据采集终端与PLC地电位不一致。长距离RS-485布线时,地环流可能损坏接口。采用隔离型终端并单点接地是成本最低的防护措施。
问题三:标签命名混乱。同一产线不同PLC控制柜的同一个物理量命名各异,后期数据治理成本极高。建议在工业自动化项目初期就制定统一的位号规范,如“Line1_CNC1_SpindleLoad”。
从趋势看,越来越多的数据采集终端开始内置轻量级边缘计算能力,可在本地完成滤波、单位换算甚至简单阈值判断,再上传至云端。这减轻了PLC控制柜的运算压力,也让产线运行数据实时监控的响应链路更短、更可靠。对于正在推进设备联网的工厂,不妨先从一条关键产线试点,验证协议兼容性与数据精度后,再横向复制到其他PLC控制柜。