数据采集终端设备如何实现工厂设备联网与实时监控
日期:2026-09-23
标签:PLC控制柜,数据采集,设备联网,工业自动化
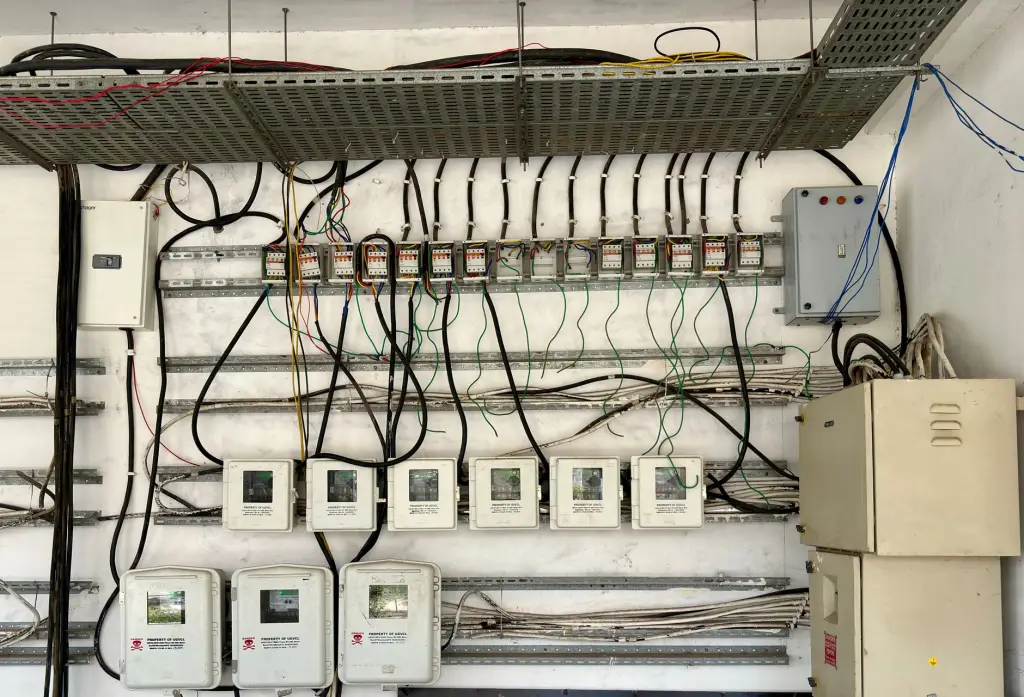
在离散制造与流程工业中,大量老旧的PLC控制柜仍处于"信息孤岛"状态——设备能运行,但运行数据无法上传,管理层看到的永远是滞后一天的Excel报表。将这类设备接入网络并实现实时监控,正是当前工业自动化领域最务实的需求之一。
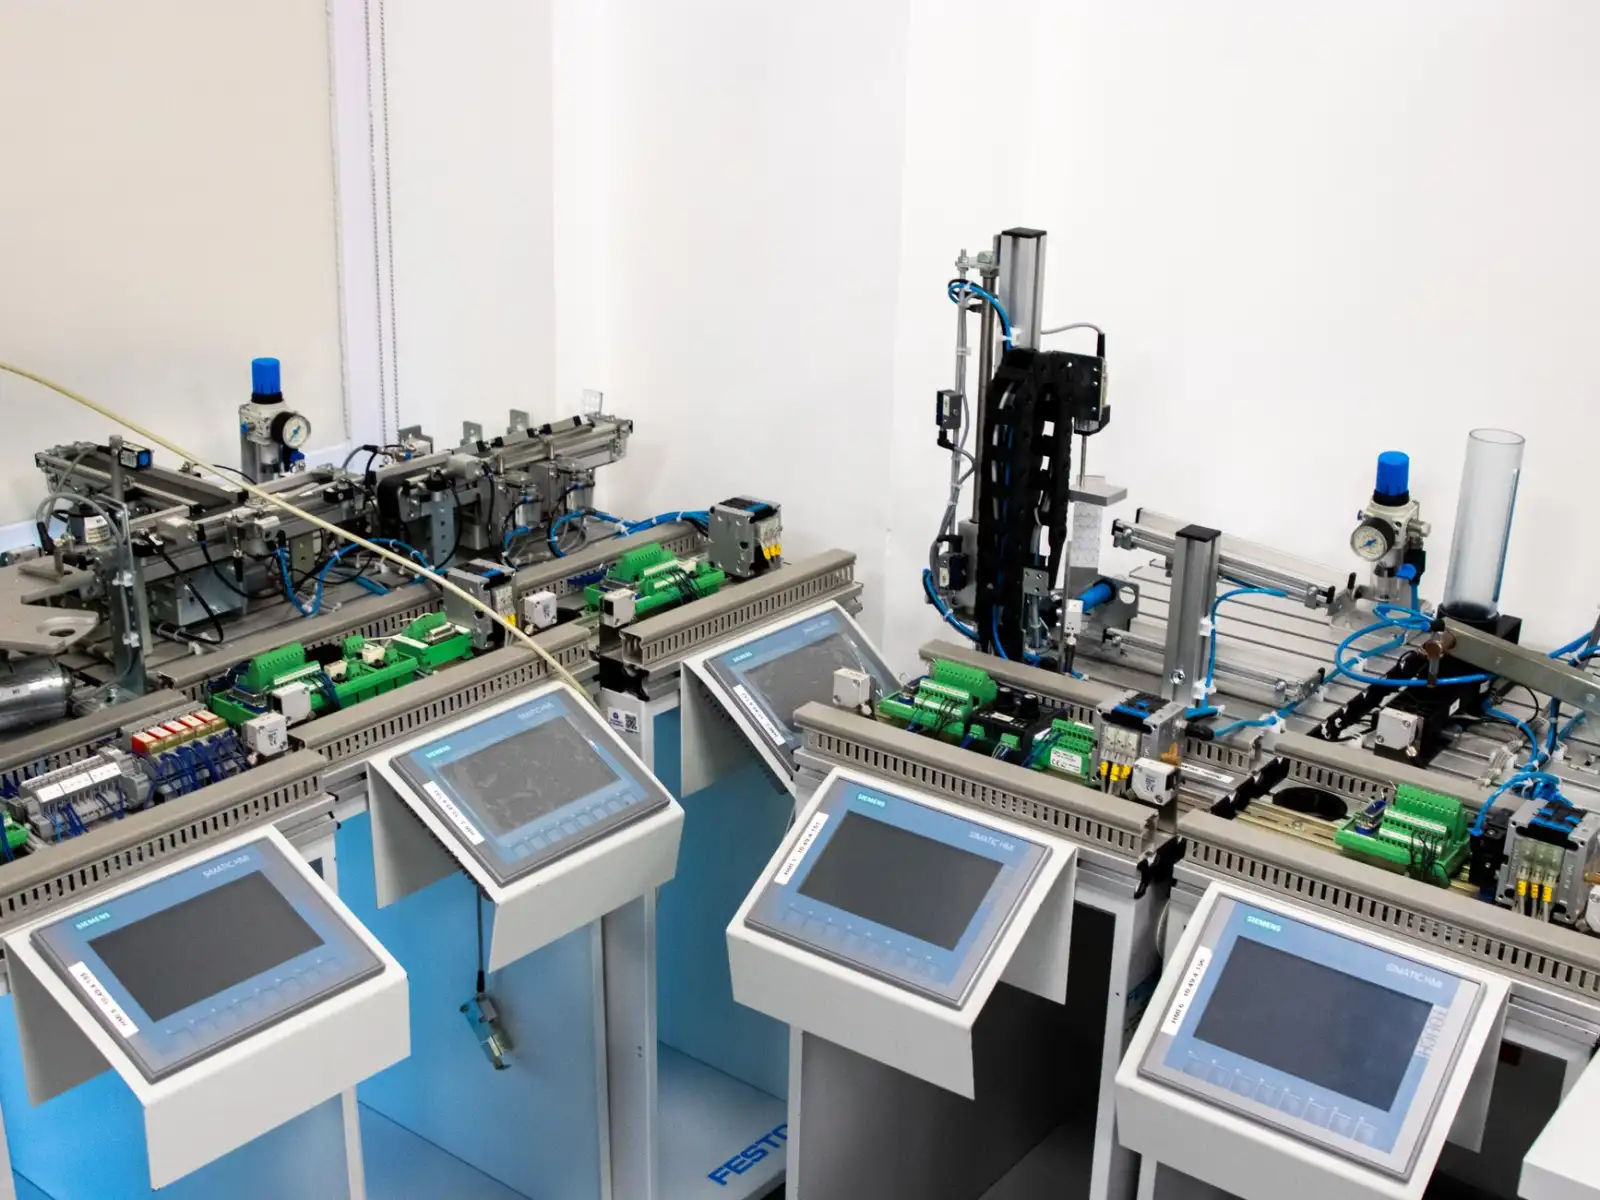
数据采集终端(DAQ)在其中扮演着"翻译官"与"邮差"的双重角色:向下,它通过RS-485、RS-232、以太网等物理接口与PLC控制柜通信;向上,它借助MQTT、OPC UA或Modbus TCP协议,将解析后的数据推送到SCADA或云端平台。整个过程的核心难点不在硬件连接,而在于协议适配与数据建模。
从物理层到应用层:设备联网的三级跳
实现工厂设备联网,通常需要跨越三个技术层级:
- 物理接入层:确认PLC控制柜的通信口类型与支持的协议。例如西门子S7-200多用PPI协议,三菱FX系列常用Melsec协议,需匹配对应的采集终端串口或网口参数。
- 协议解析层:采集终端内置协议库,将不同厂商的私有协议统一转换为标准Modbus寄存器地址或JSON数据点。这一步决定了后期数据采集的灵活性与扩展性。
- 数据上行层:通过4G/5G、Wi-Fi或工业以太网上传至监控平台。对于实时性要求高的场景(如注塑机节拍监控),建议采用边缘计算终端先做本地预处理,再按秒级频率上报。
实时监控落地中的三个关键细节
数据采集频率不是越高越好。 设备联网后,若对所有点位都按100ms采集,不仅会加重PLC通信负荷,还会产生大量无效数据。经验做法是:对温度、压力等缓变量按1-5s采集,对报警信号和计数器则采用变化上报机制。
网络中断时的数据缓存能力常被忽视。 车间网络抖动不可避免,合格的采集终端应具备本地断点续传功能,至少缓存7天以上的数据,待网络恢复后自动补传。这一点在工业自动化项目验收中经常成为隐性痛点。
PLC控制柜的电磁环境对通信稳定性影响显著。 变频器、伺服驱动器附近部署采集终端时,建议使用屏蔽双绞线并单端接地,同时避免与动力电缆平行走线超过3米。
常见问题与排查思路
- 采集终端能ping通但读不到数据:多半是PLC站号或寄存器地址映射错误,用Modbus Poll工具逐点验证。
- 数据跳变或时有时无:检查RS-485总线的终端电阻是否接入,A/B线是否反接,以及波特率是否与PLC一致。
- 多台设备同时上线后平台卡顿:往往是采集终端并发连接数超限,需在平台侧启用连接池或改用边缘网关做汇聚。
从工程实践看,一套稳定的设备联网方案,硬件成本约占40%,协议调试与数据治理占60%。选型时优先考虑支持脚本编程的采集终端,能大幅降低非标协议带来的二次开发成本。中极智联在天津及周边地区的多个工厂改造项目中,正是通过"协议适配+边缘缓存+分级上报"的组合策略,帮助客户在不停产的前提下完成了PLC控制柜的联网升级。