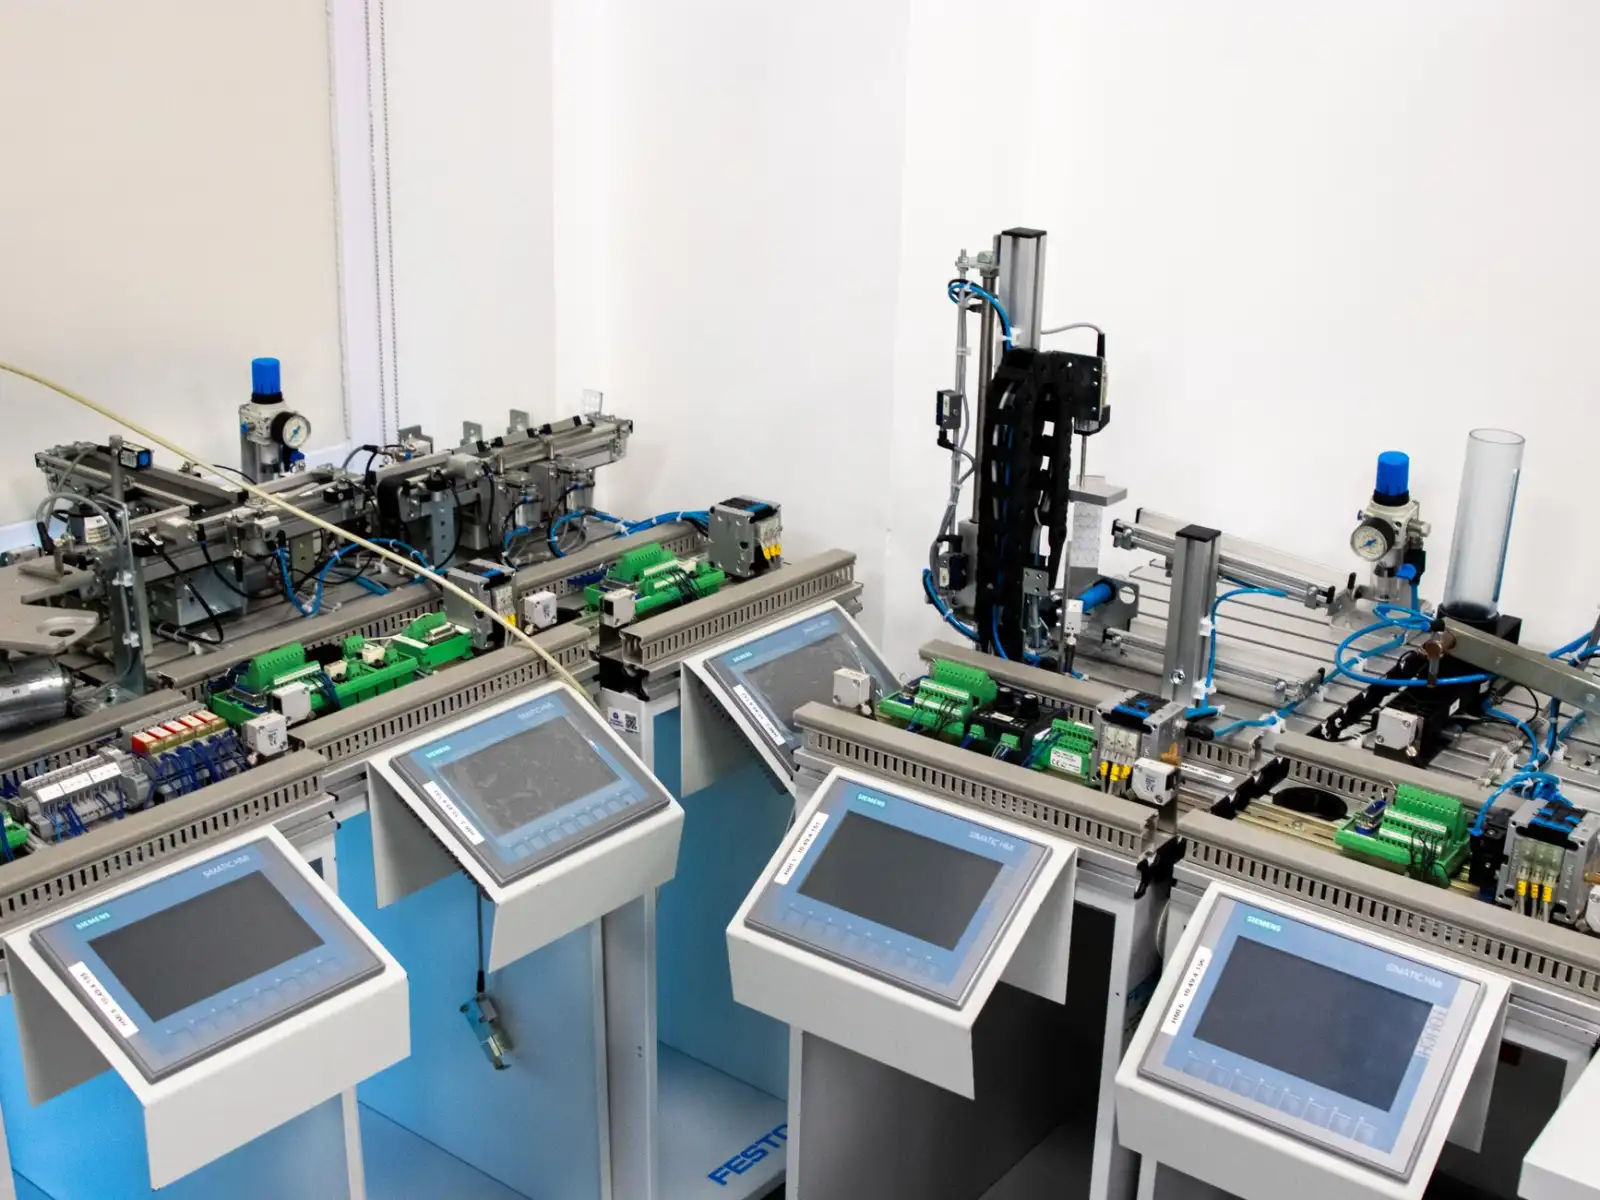
PLC控制柜在工业自动化产线中的选型要点与技术解析
日期:2026-09-26
标签:PLC控制柜,数据采集,设备联网,工业自动化
在一条年产能10万件的汽车零部件焊接产线上,因PLC控制柜选型不当导致通讯中断,整线停机4小时——这类案例在工业自动化领域并不罕见。控制柜作为产线"神经中枢",其选型直接关系到数据采集的稳定性与设备联网的可靠性。
一、选型前需要厘清的技术逻辑
PLC控制柜的核心任务有三层:逻辑控制、信号采集、数据上行。选型时若只关注I/O点数而忽略背板总线带宽,后期接入设备联网系统时往往出现刷新周期跟不上节拍的问题。以西门子S7-1500系列为例,其背板总线周期可低至250μs,而部分紧凑型PLC在满负荷时可能超过2ms——这在高速包装产线上就是致命差距。
另一个常被忽视的指标是电源冗余设计。工业现场电压波动频繁,控制柜内若未配置冗余电源模块,一次瞬时跌落就可能导致CPU重启,正在执行的数据采集任务全部丢失。
二、实操中的四个关键选型维度
- I/O余量:建议实际使用不超过额定点数的75%,为产线后期扩展留出空间
- 通讯协议兼容性:优先选择支持Profinet、EtherCAT、Modbus TCP多协议的平台,避免设备联网时增加网关成本
- 环境防护等级:焊接、铸造车间应选IP54以上柜体,并配置正压通风
- 诊断功能:支持通道级诊断的I/O模块可将故障定位时间从小时级压缩到分钟级
数据采集对控制柜的隐性要求
当产线需要接入MES或SCADA系统时,PLC控制柜的CPU需具备独立的通讯任务处理能力。某电子组装厂曾反馈:同一台PLC同时承担逻辑控制和OPC UA数据上传,扫描周期从8ms劣化至22ms。解决方案是加装通讯处理模块,将数据采集任务与实时控制解耦。
三、不同架构方案的数据对比
以一条20工位装配线为例,三种常见配置的实际表现差异明显:
- 集中式PLC+远程I/O:布线成本低,但单点故障影响面大,平均修复时间约45分钟
- 分布式PLC+环网冗余:单站故障不影响整线,MTTR可控制在10分钟以内,但柜体数量增加
- 软PLC+边缘网关:数据采集灵活,适合多品种小批量产线,但对网络抖动敏感
选择哪种架构,取决于产线的停机成本与产品换型频率。没有通用最优解,只有匹配度最高的方案。
中极智联在服务天津及周边制造企业时发现,超过60%的工业自动化改造项目在控制柜选型阶段就埋下了通讯瓶颈。把数据采集和设备联网的需求前置到选型环节,比后期加装网关更省成本,也更稳定。