数据采集终端设备如何实现工厂设备联网与运行数据实时监控
很多工厂在推进数字化时都会遇到同一个卡点:车间里的PLC控制柜各自为政,三菱、西门子、欧姆龙混用,老设备没有网口,新设备协议不开放,运行数据只能靠人工抄表。要打通这层壁垒,核心思路是在设备侧部署数据采集终端,通过协议解析和边缘计算,把不同来源的数据统一成可传输、可分析的格式。
一、数据采集终端到底在采什么
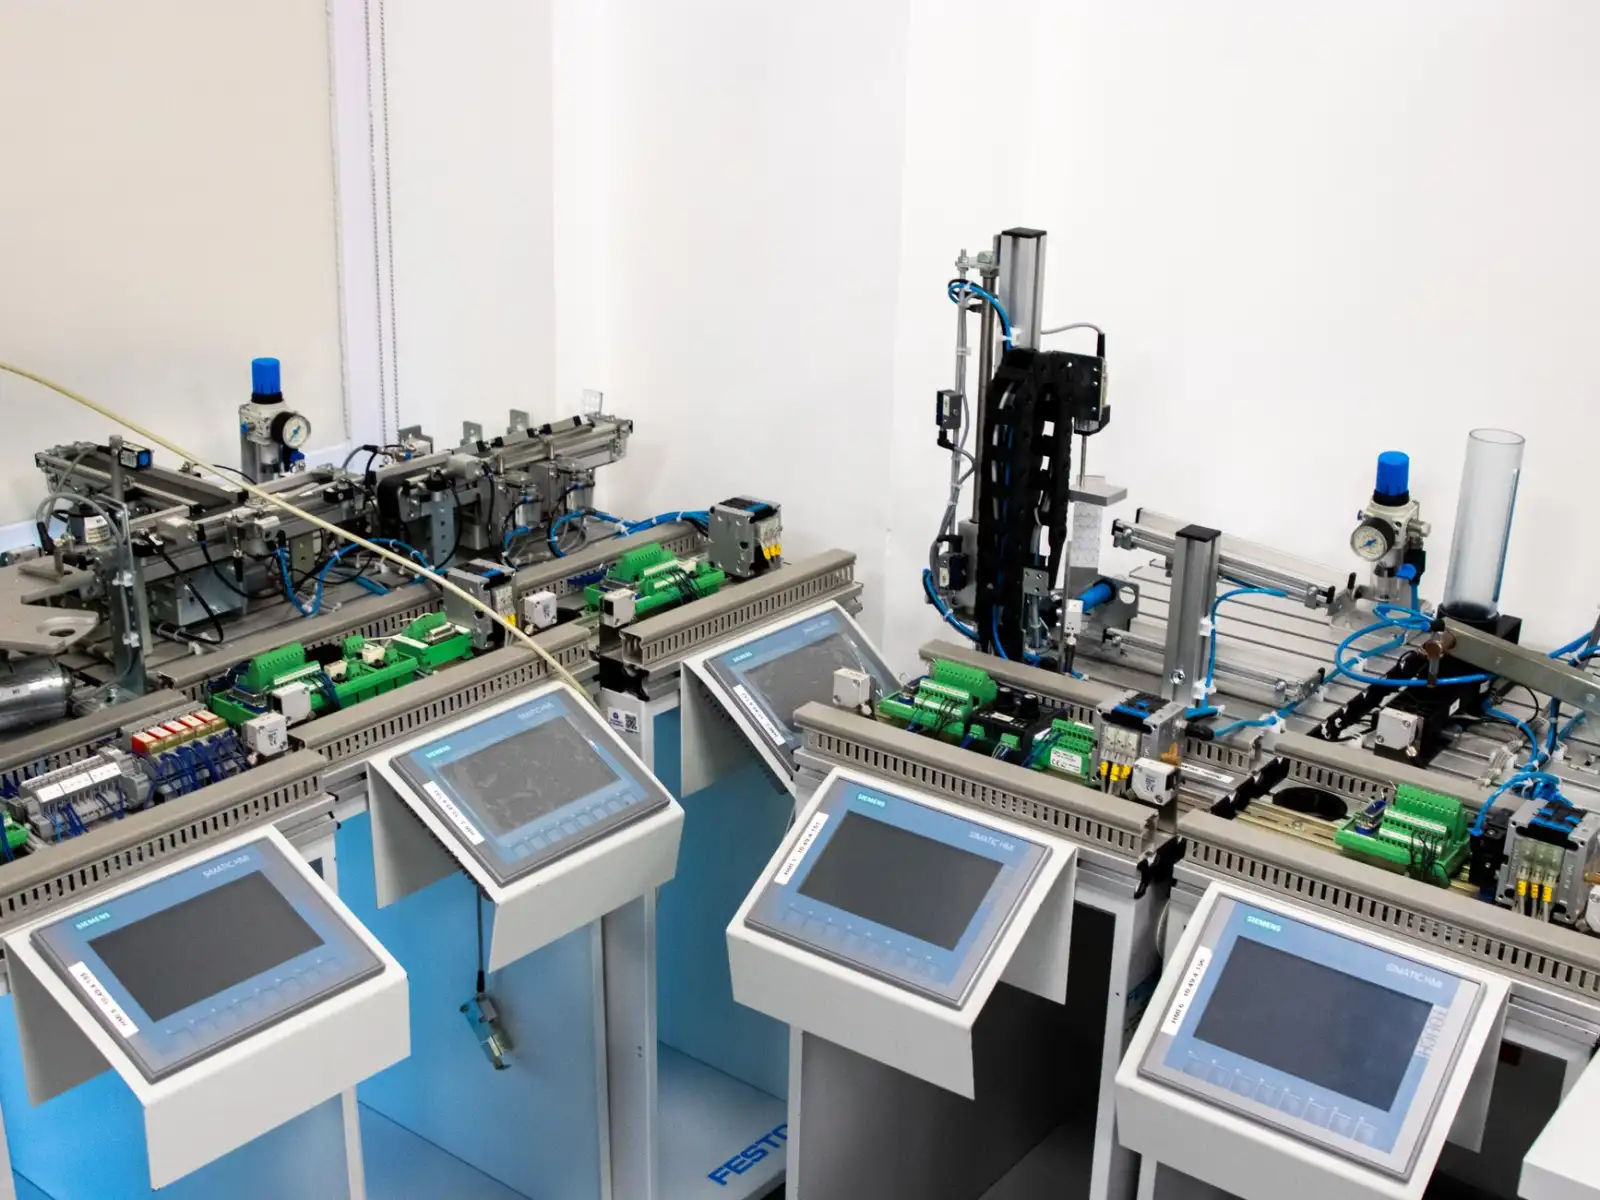
数据采集终端本质上是一个协议翻译器加边缘计算节点。它通过RS485/232串口、以太网口或IO接口连接PLC控制柜,读取寄存器地址中的运行状态、电流、温度、产量、报警代码等关键变量。不同品牌的PLC使用不同协议——西门子走S7协议,三菱走MC协议,欧姆龙走FINS——终端内置的协议库负责把这些异构数据统一为Modbus TCP或MQTT格式。
采集频率是容易被忽视的参数。对于温度、压力这类缓变量,1秒一次足够;但对于伺服电机的启停信号,可能需要10ms级的采样周期才能捕捉到真实节拍。终端支持多通道独立配置采样率,避免一刀切造成网络拥塞。
二、设备联网的三种典型路径
工厂设备联网并非只有一条路可走,选型取决于设备年代、协议开放程度和改造预算:
- 直连采集:适用于支持以太网且协议开放的PLC,终端直接通过网口读取数据,延迟最低,改造成本最小。
- 串口转换:针对只有RS485口的老设备,终端作为主站轮询从站,再通过4G或WiFi回传。这种方式在老旧机床改造中占比很高。
- IO硬接线:当PLC完全不开放通信时,通过采集终端的数字/模拟量输入通道直接读取传感器信号,绕开PLC获取原始数据。
三种路径可以混合使用。一个车间里,新线走直连、老线走串口、关键工位补IO采集,最终在平台上形成统一的数据视图。
边缘侧预处理的价值
把原始数据全部上传到云端再清洗,既浪费带宽又增加延迟。数据采集终端在边缘侧就完成去抖、量程换算、异常过滤等工作,只把有效数据推送到上位机或云平台。比如注塑机的合模压力信号,终端直接换算为吨位值再上传,上层系统拿到即可用于OEE计算。
三、一个汽配车间的落地实例
天津某汽车零部件工厂有32台加工中心,PLC品牌涉及发那科和三菱,此前设备联网率不足20%。改造方案是在每台设备的PLC控制柜内加装数据采集终端,通过MC协议读取主轴转速、进给倍率、刀具寿命和报警状态,再经车间交换机汇聚到本地服务器。
上线后最直接的变化是:设备综合效率从改造前的61%提升到78%,原因是系统能实时识别换刀等待和计划外停机,调度人员可以即时调整排产。报警响应时间从平均15分钟压缩到90秒以内。这个案例说明,工业自动化的价值不在于采集了多少个点位,而在于数据能否驱动具体的决策动作。
回到根本问题:数据采集终端设备解决的是工厂设备联网中最底层的“语言不通”问题。选型时重点关注协议覆盖范围、采样精度和边缘计算能力这三项指标,再结合车间实际的设备构成规划联网路径,才能让运行数据实时监控真正落地,而不是停留在演示大屏上。