数据采集终端设备如何实现工厂设备联网与实时运行监控
很多工厂管理者都遇到过这样的场景:车间里几十台设备各自为战,运行状态靠人工巡检记录,故障停机往往等到产线停了才知道。问题根源在于设备之间缺乏有效的数据通路。要让这些"哑设备"开口说话,核心抓手就是数据采集与设备联网。
设备联网的底层逻辑:从PLC到云端
大多数工厂的产线设备由PLC控制柜统一调度。PLC内部已经沉淀了大量有价值的运行参数——电机电流、气缸动作节拍、报警代码、产量计数等。数据采集终端设备要做的第一件事,就是通过工业协议(如Modbus TCP、Profinet、OPC UA、三菱MC协议等)与PLC建立通讯,把这些寄存器地址中的数据周期性读取出来。
这个过程看似简单,实际落地时有几个容易踩的坑:不同品牌PLC的协议差异大,老设备可能只有RS-232/485串口,部分进口设备协议不开放。因此,数据采集终端通常需要支持多协议解析、边缘计算预处理,并具备断网缓存能力,避免数据丢包。
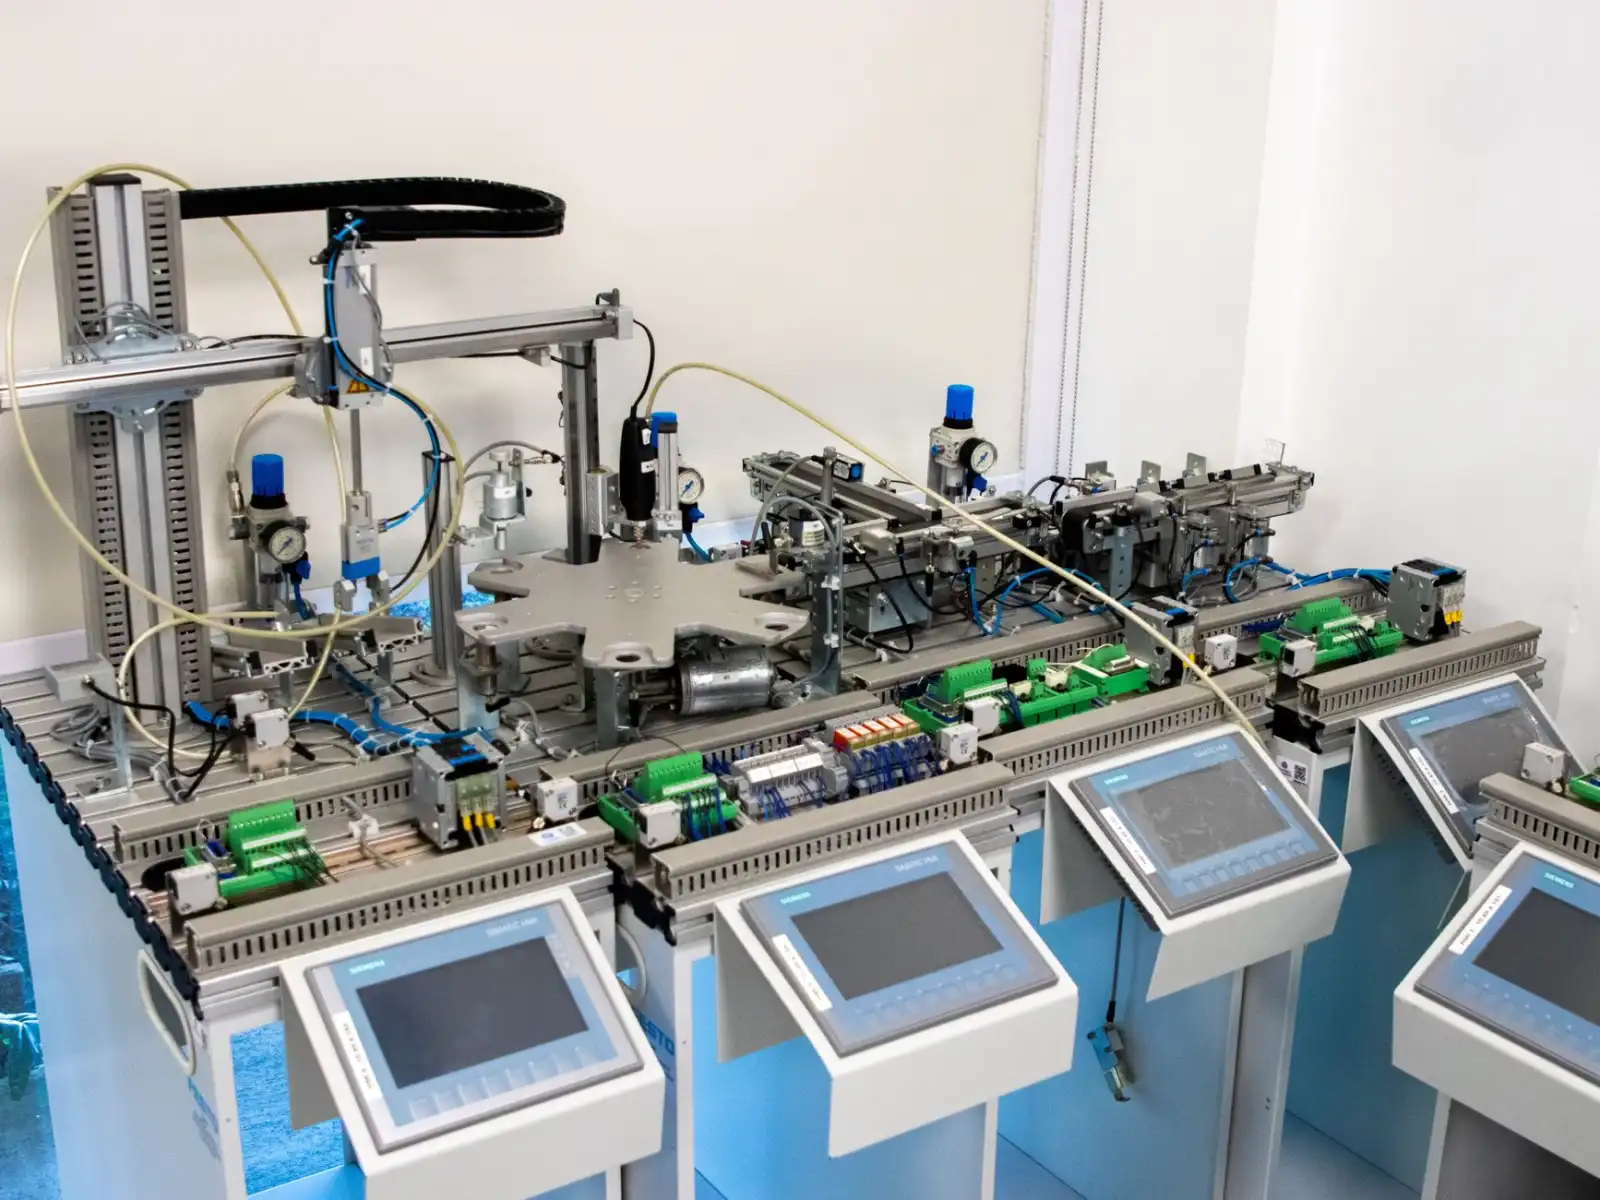
实时运行监控是怎么实现的
数据从PLC采集上来之后,需要经过一条完整链路才能变成管理者看得懂的监控画面:
- 边缘层:数据采集终端对原始寄存器值做量纲换算、阈值判断,过滤无效数据
- 传输层:通过4G/5G、以太网或WiFi将数据上传至MQTT服务器或云平台
- 平台层:组态软件或MES系统将数据映射为设备状态看板,实现OEE统计、报警推送、趋势分析
整条链路中,工业自动化的价值体现在边缘侧的实时性——采集周期可以做到100ms级别,报警响应延迟控制在秒级以内,远优于人工巡检的分钟级甚至小时级。
落地实践中的关键决策点
工厂在部署数据采集终端时,常面临一个选择:是直接换掉旧PLC控制柜,还是加装采集终端做旁路采集?从成本和风险角度看,旁路采集是更务实的方案。它不改动原有控制逻辑,不介入设备的闭环控制,只做"只读"监听,安全风险低,施工周期短。
另一个关键点是点位规划。并非所有寄存器都值得采集——建议优先选取与OEE直接相关的参数:运行/停机状态、故障代码、产量计数、关键工艺参数(温度、压力、速度)。通常单台设备的有效采集点位在30~80个之间,过多反而增加后期维护负担。
设备联网不是终点,而是智能工厂的数据地基。当产线级数据积累到一定量级后,故障预测、工艺参数优化、能耗分析等应用才有发挥空间。对于正在推进数字化转型的制造企业来说,先把数据通路打通,比追求一步到位的"智慧工厂"更靠谱。