PLC控制柜在工业现场的设备联网与数据采集应用解析
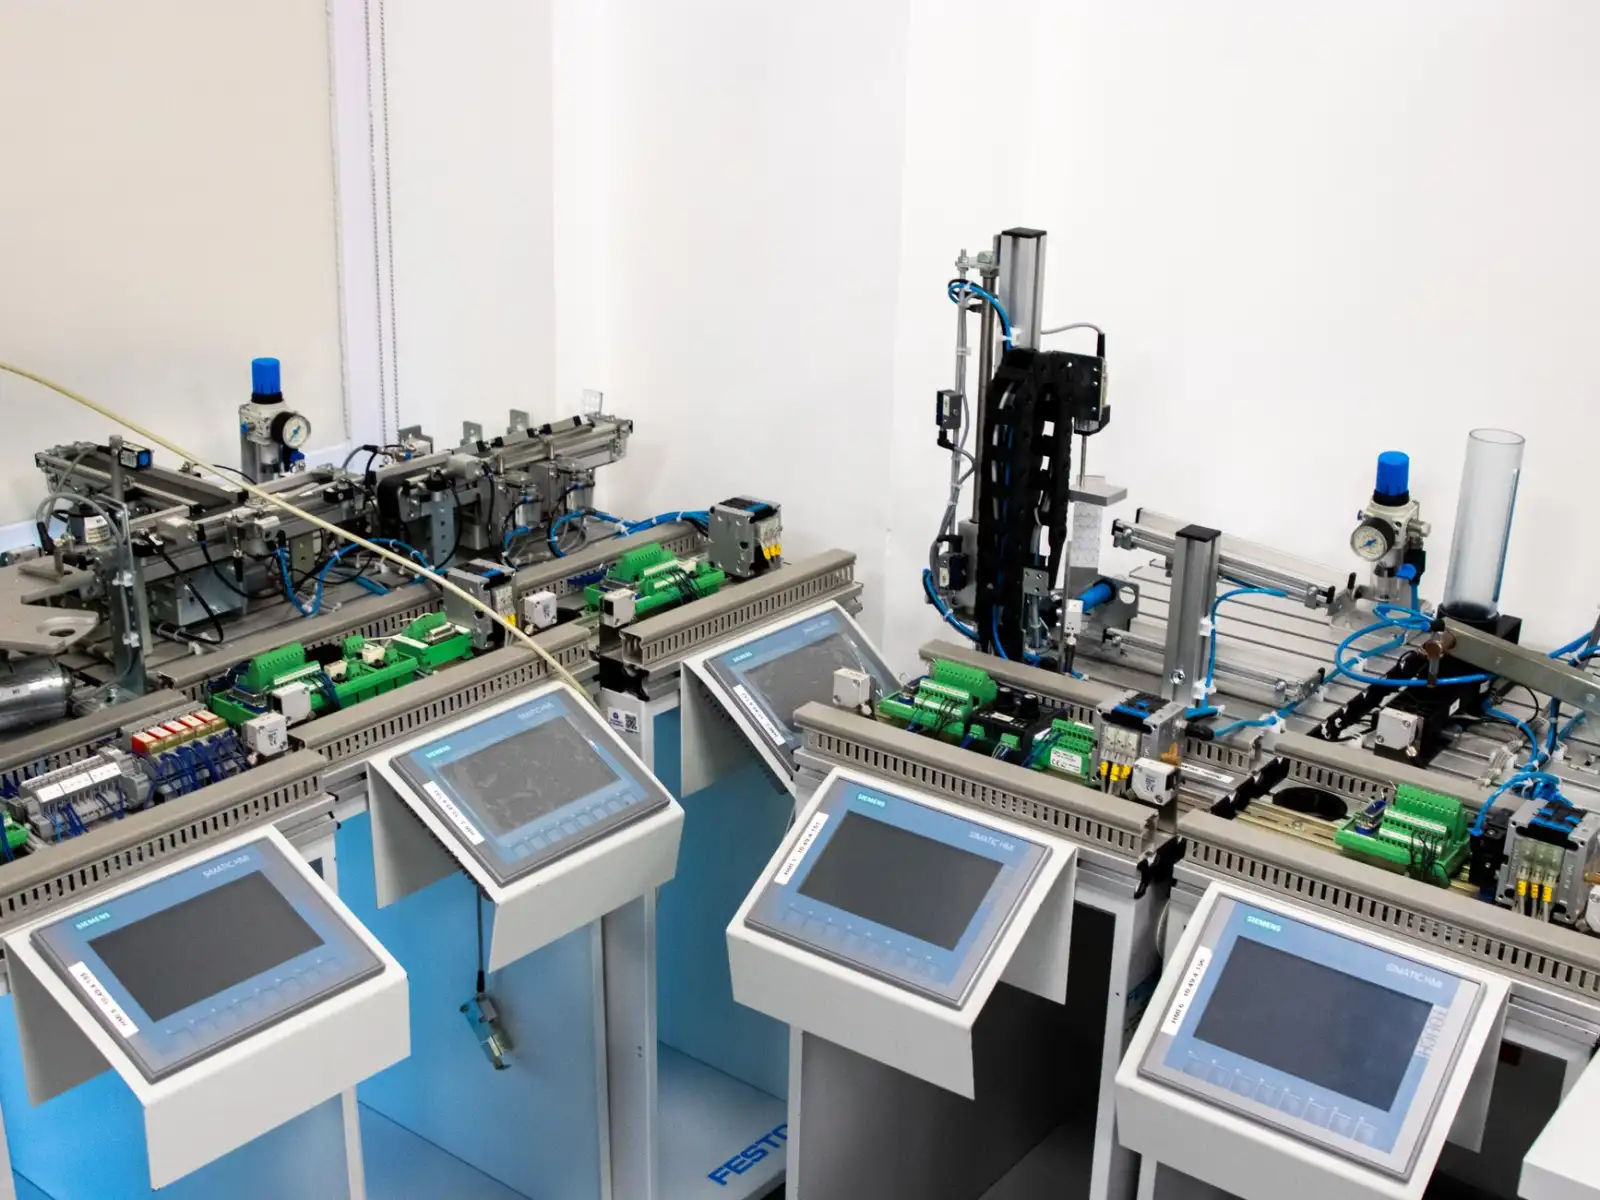
在一条汽车焊装产线上,32台PLC控制柜分布在焊接、涂胶、检测等不同工位。过去,工程师需要带着笔记本逐个插网线下载程序、抄录运行数据。如今,通过一套合理的设备联网与数据采集方案,整线OEE、故障报警、能耗数据都能实时汇总到中控大屏。这个变化背后,是工业自动化领域一个常被低估却至关重要的环节——PLC控制柜的联网能力建设。
PLC控制柜联网的三种主流路径
PLC控制柜的联网并非简单插一根网线。现场常见的做法有三种:其一是PLC本体以太网口直连,适合西门子S7-1200/1500、三菱iQ-R等自带网口的机型,通过Modbus TCP或Profinet协议与上位机通信;其二是加装串口服务器,针对老式S7-200、三菱FX系列等仅带RS-485口的PLC,将串口协议转换为以太网数据;其三是通过OPC UA网关汇聚,在多品牌PLC混用的产线上尤为实用,能屏蔽底层协议差异。
选择哪种路径,取决于现场PLC的品牌型号、柜内空间余量以及上位系统的协议兼容性。实际项目中,三种方式混用的情况并不少见。
数据采集落地的关键细节
很多项目卡在“能联网但采不到有效数据”这一步。问题往往出在几个容易被忽略的环节:
- 寄存器地址映射:PLC内部的DB块、M寄存器地址需要与采集网关的配置文件严格对应,偏移一位就可能导致数据错位
- 采集频率与扫描周期匹配:采集周期设得比PLC扫描周期还短,只会读到重复值,通常建议采集周期为扫描周期的3-5倍
- 断线缓存机制:网络抖动时网关能否本地缓存数据、恢复后补传,直接影响数据完整性
在中极智联参与的某水务项目中,正是通过优化寄存器批量读取策略,将单柜采集耗时从800ms压缩到120ms,32个控制柜的轮询周期控制在4秒以内。
不同联网方案的数据对比
以一个含12台PLC控制柜的包装车间为例,三种方案的实际表现差异明显:
- 直连方案:延迟最低(<50ms),但受限于PLC网口数量,改造成本中等,适合新产线
- 串口服务器方案:单柜改造成本约300-500元,延迟在100-200ms,适合老产线快速升级
- OPC UA网关方案:单柜成本800-1500元,但支持多协议转换和语义化建模,适合多品牌混线场景
从数据完整性看,带断线缓存的网关方案在24小时连续测试中丢包率低于0.01%,而基础串口服务器方案在网络波动时丢包率可达2%-3%。对于需要做OEE统计或能耗分析的场景,这个差距足以影响决策准确性。
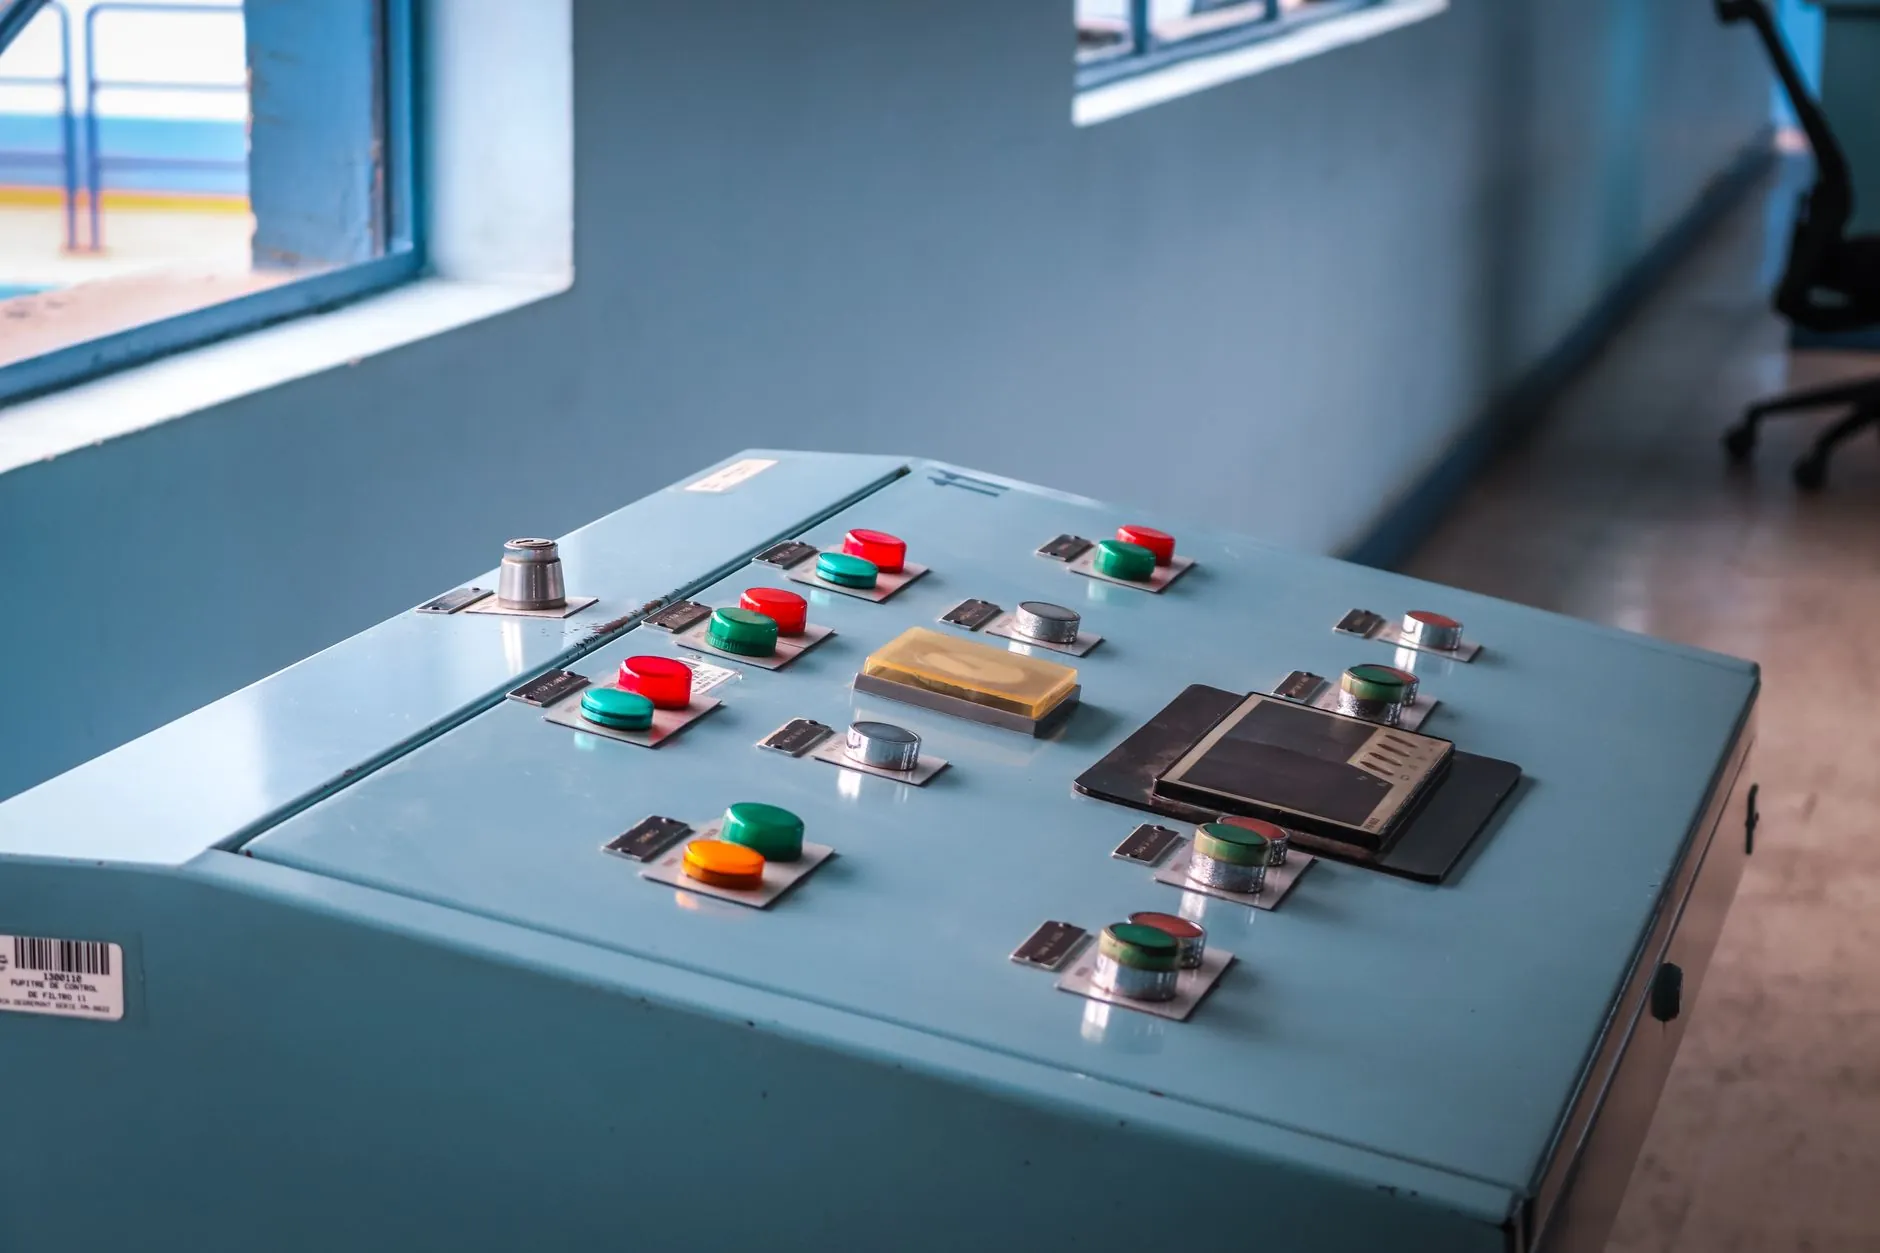
PLC控制柜的设备联网与数据采集,本质上是在工业自动化现场搭建一条从底层控制到上层管理的可靠数据通道。选型时不必追求最贵方案,而要匹配产线现状和业务目标——新线优先直连,老线考虑串口转换,混线场景上网关。把寄存器映射、采集周期、断线缓存这三个细节做扎实,数据采集的成功率会有质的提升。