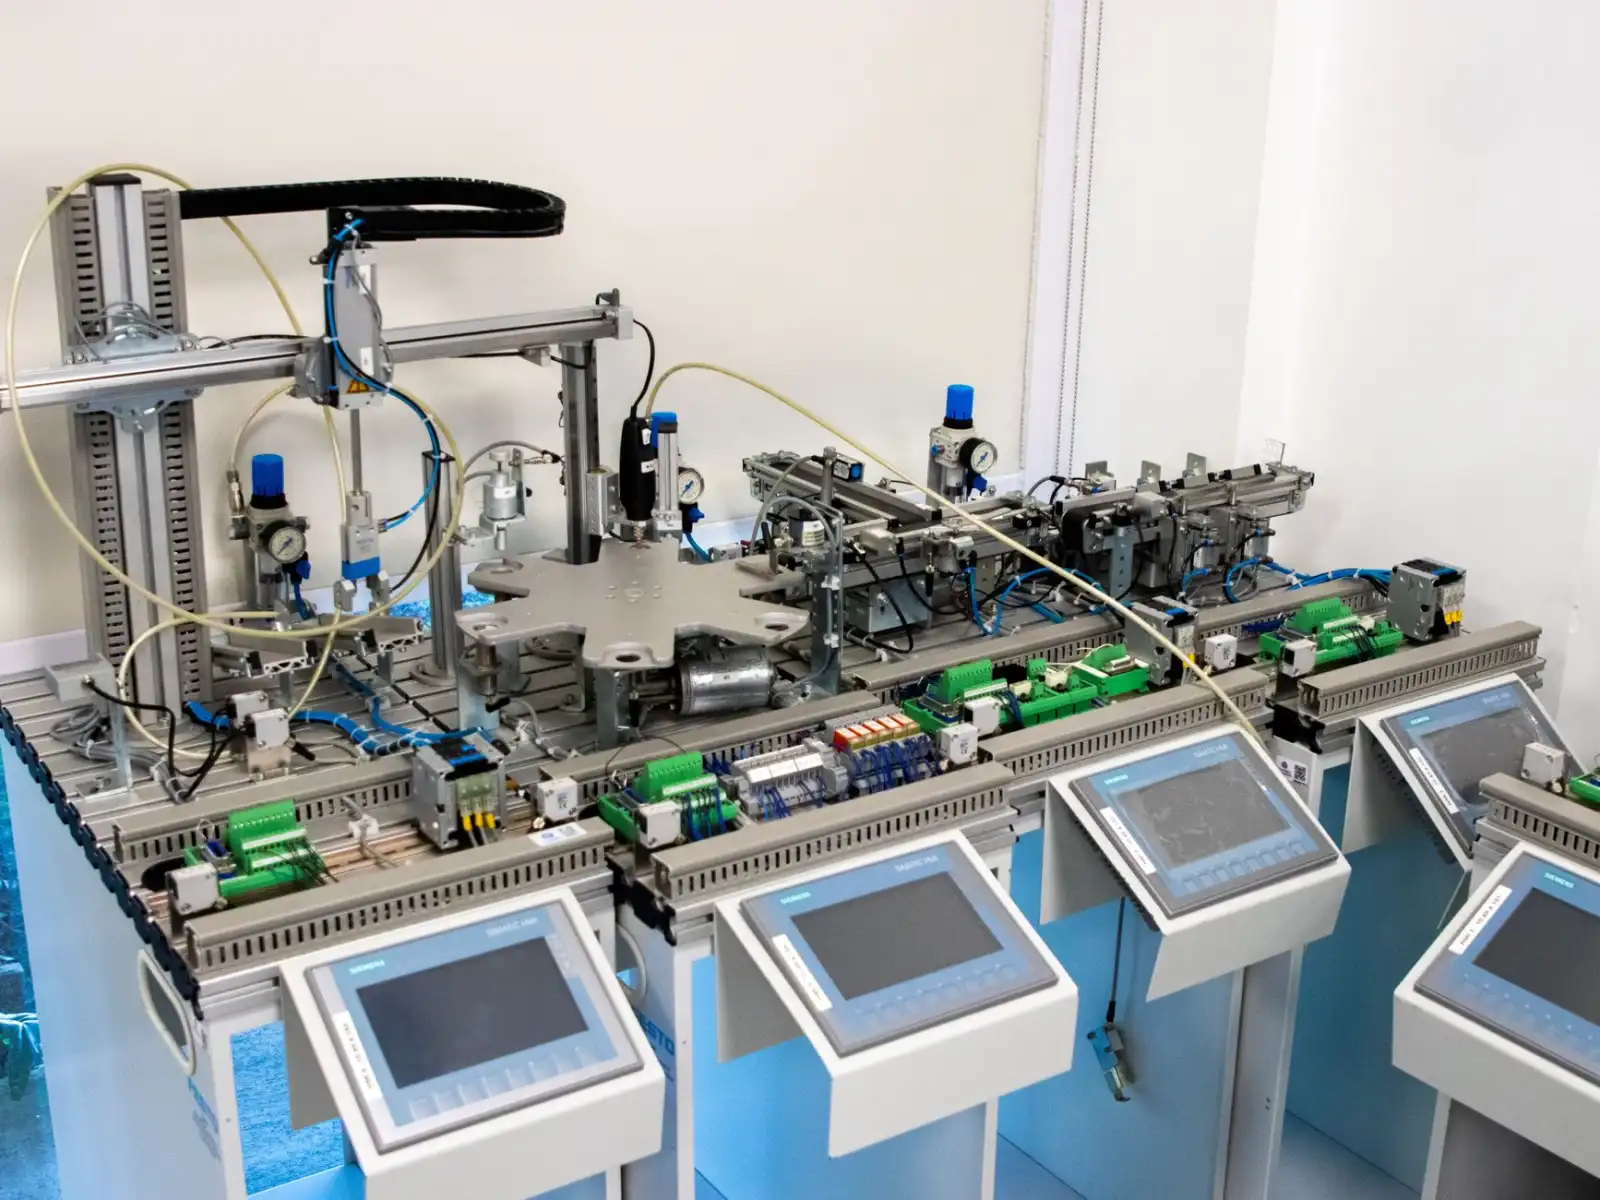
工业自动化解决方案对比:PLC控制柜与数据采集终端协同应用思路
在工业自动化项目中,控制层与数据层的割裂是常见痛点。PLC控制柜负责逻辑执行与设备动作,数据采集终端则承担状态感知与信息上传。两者若各自为政,容易形成"控制归控制、数据归数据"的孤岛,导致产线可视化程度低、故障追溯困难。如何让这对组合高效协同,是许多制造企业在设备联网改造中必须面对的问题。
控制与采集:角色定位不同,目标一致
PLC控制柜的核心任务是实时输出控制指令——驱动电机启停、调节阀门开度、管理安全联锁。它的优势在于确定性与响应速度,扫描周期通常在10ms以内。而数据采集终端更关注"读"的能力:采集温度、振动、电流等模拟量,通过Modbus、OPC UA或MQTT协议将数据推送到上位系统。二者本质上是"写"与"读"的分工。
问题在于,很多老旧产线的PLC仅预留了编程口,没有独立的以太网数据通道。若强行通过编程口轮询采集,会干扰控制程序的实时性,严重时引发停机风险。
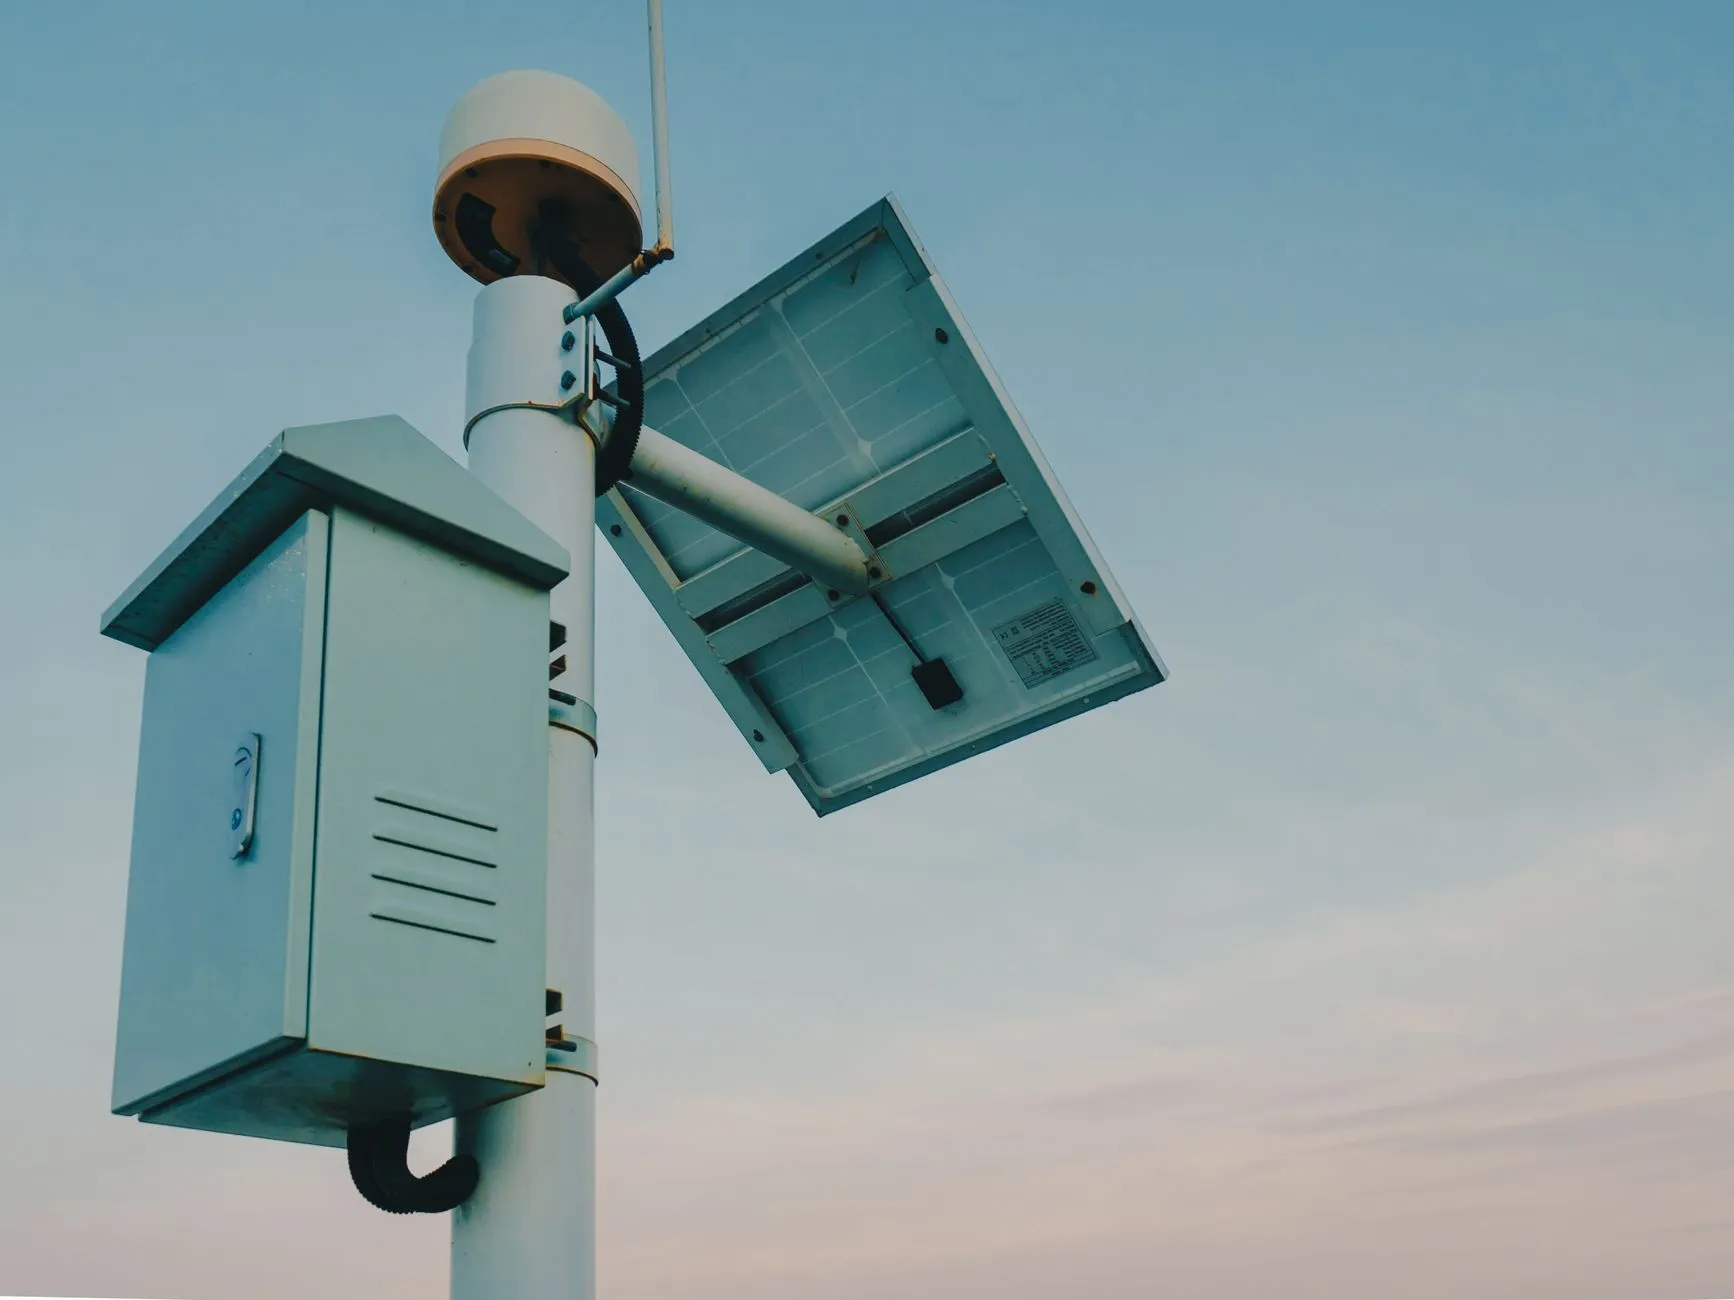
协同应用的三种典型思路
- 旁路采集方案:在PLC控制柜内加装数据采集终端,通过IO从站或串口监听方式获取信号,不占用PLC的CPU资源。适合改造空间有限的场景。
- 协议直连方案:若PLC支持EtherNet/IP或Profinet,数据采集终端可直接作为客户端读取寄存器,采集频率可控制在100ms~500ms,兼顾实时性与网络负载。
- 边缘计算融合方案:将采集终端部署在控制柜附近,先做本地预处理(如滤波、报警判断),再通过设备联网上传云端,减少无效数据流量。
实际选型时,需关注采集终端是否支持多协议转换。例如某汽车零部件产线,PLC控制柜采用西门子S7-1200,采集终端通过Profinet读取节拍数据,同时用Modbus RTU接入能耗表,最终以MQTT上传至MES。整套工业自动化架构的改造成本控制在万元以内,OEE数据刷新延迟低于800ms。
实践中的三个避坑建议
第一,电气隔离不可省略。采集终端与PLC若共用24V电源,建议加装隔离模块,避免地环路干扰导致模拟量跳变。第二,IP规划要留余量。控制柜内设备联网时,建议为采集终端分配独立网段,与PLC的实时控制网络做VLAN隔离。第三,数据点表提前对齐。很多项目延期是因为采集端与PLC端的地址映射不一致,建议在调试前用Excel完成点位对照表并双方签字确认。
从趋势看,PLC控制柜正从"封闭控制器"向"边缘节点"演进,部分新型号已内置OPC UA服务器。数据采集终端则向轻量化、AI推理方向迭代。两者的边界会逐渐模糊,但协同逻辑不会消失——控制要稳,采集要准,联网要安全。中极智联在天津及周边地区的多个项目中,正是围绕这一思路帮助客户完成从单机控制到产线级数据透明的过渡。