工业自动化数据采集方案设计:从PLC控制柜选型到产线透明化管理
很多工厂在推进数字化时,往往先采购一批网关和传感器,结果发现底层PLC品牌杂乱、协议不通、控制柜内布线混乱,项目推进举步维艰。问题不在上层软件,而在于数据源头——PLC控制柜的规范化设计与数据采集链路的整体规划。本文从工程落地角度,梳理一条从柜体选型到产线透明化的可行路径。
一、被忽视的源头:控制柜里的数据困局
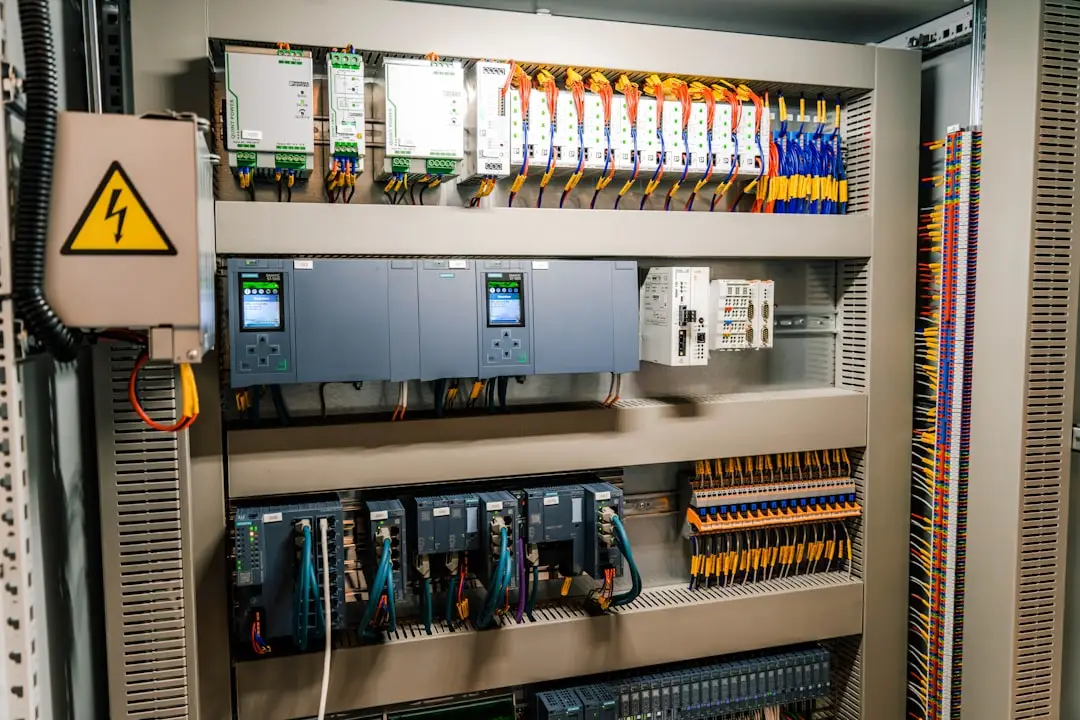
多数存量产线的PLC控制柜承担着逻辑控制与安全联锁职责,却很少为数据外传预留通道。常见问题包括:柜内无独立通信电源、PLC通信口被触摸屏独占、模拟量模块精度不足、缺乏隔离措施导致干扰串入。这些问题直接决定了后期设备联网的稳定性上限。
一个典型中型产线,若前期未规划采集通道,后期改造单柜平均需增加2~4小时停机接线时间,且故障点数量成倍上升。
选型阶段应关注的三个硬指标
- 通信资源冗余:优先选择带双以太网口或支持扩展通信模块的PLC,为采集链路预留独立通道;
- 电源与隔离:柜内为通信设备配置独立24V电源,信号回路采用光电隔离或磁隔离,降低共模干扰;
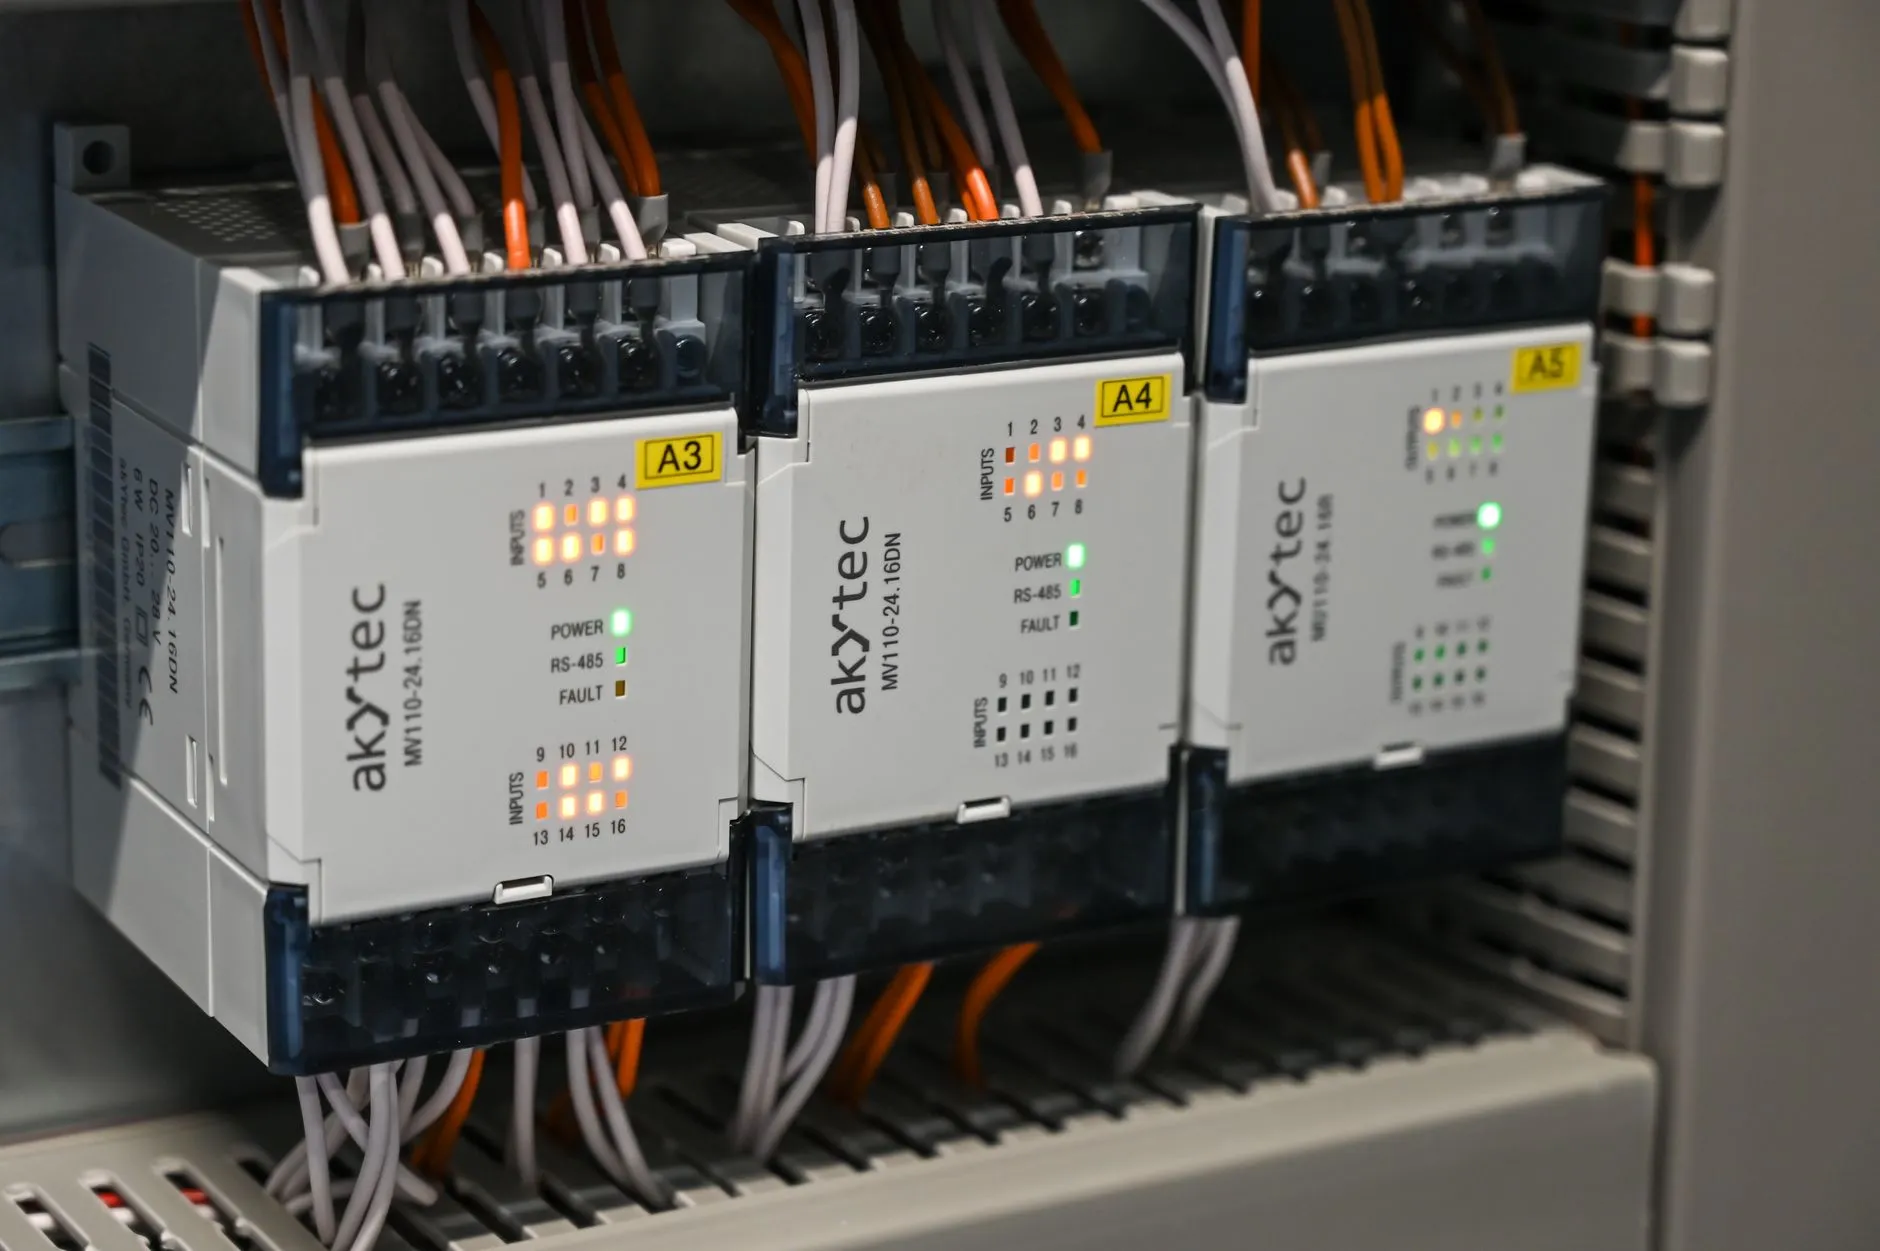
- 模块精度匹配:采集温度、压力等模拟量时,12位与16位ADC的实际误差差距在工艺追溯场景中不可忽略。
二、数据采集链路的核心技术选择
现场数据采集通常有三条技术路线:PLC自身通信(如Profinet、EtherNet/IP、Modbus TCP)、外挂边缘网关、以及直接加装传感器。工程实践中,以PLC通信为主、网关补盲的组合方式性价比最高。边缘网关可完成协议转换、数据缓存与断点续传,避免网络抖动造成数据丢包。
需要提醒的是,采集周期并非越短越好。对于设备状态类数据,200ms~1s的周期已能满足OEE统计;高频振动、电流波形等则需专用采集模块,混在同一链路上会拖垮整体实时性。
协议打通的关键动作
面对多品牌PLC共存的车间,建议在网关侧建立统一的标签命名规范与点位映射表,将底层寄存器地址抽象为业务语义(如“1号线_注塑机_合模压力”),为上层MES和SCADA解耦。这一步做扎实,后续产线扩展的边际成本会显著下降。
三、从采集到透明化:产线管理的落地方法
数据通了不等于管理透明。工业自动化项目的价值兑现,取决于三个动作是否到位:
- 定义指标口径:停机原因分类、节拍统计规则需与生产部门共同确认,避免系统上线后数据“打架”;
- 建立报警分级:将设备故障、工艺超限、通信中断分层推送,防止告警疲劳;
- 闭环反馈到柜端:采集结果应反哺控制策略,例如依据历史电流曲线优化启停逻辑。
某汽车零部件产线在完成控制柜改造与设备联网后,将非计划停机响应时间从平均35分钟压缩至12分钟,OEE提升约6个百分点——这类收益并非来自软件本身,而是数据链路与现场工艺的深度咬合。
四、趋势与建议
随着边缘计算能力下沉,未来的PLC控制柜将逐步集成轻量化采集与预处理功能,数据在柜内完成清洗、压缩后再上云,既降低带宽成本,也提升响应速度。对于正在规划新产线或改造存量设备的企业,建议把数据采集需求前置到控制柜设计评审阶段,与电气、工艺、IT三方共同确认点位清单与通信架构,这比事后补救更经济,也更可靠。