工厂设备联网方案选型:PLC控制柜与数据采集终端的集成要点
在工厂数字化改造项目中,设备联网往往卡在同一个环节:PLC控制柜已经就位,生产数据却取不上来。问题多半不在网络本身,而在于控制柜与数据采集终端之间的集成方案没有提前理清。选型阶段少考虑一步,调试阶段就可能多花两周。
先明确采集对象与协议边界
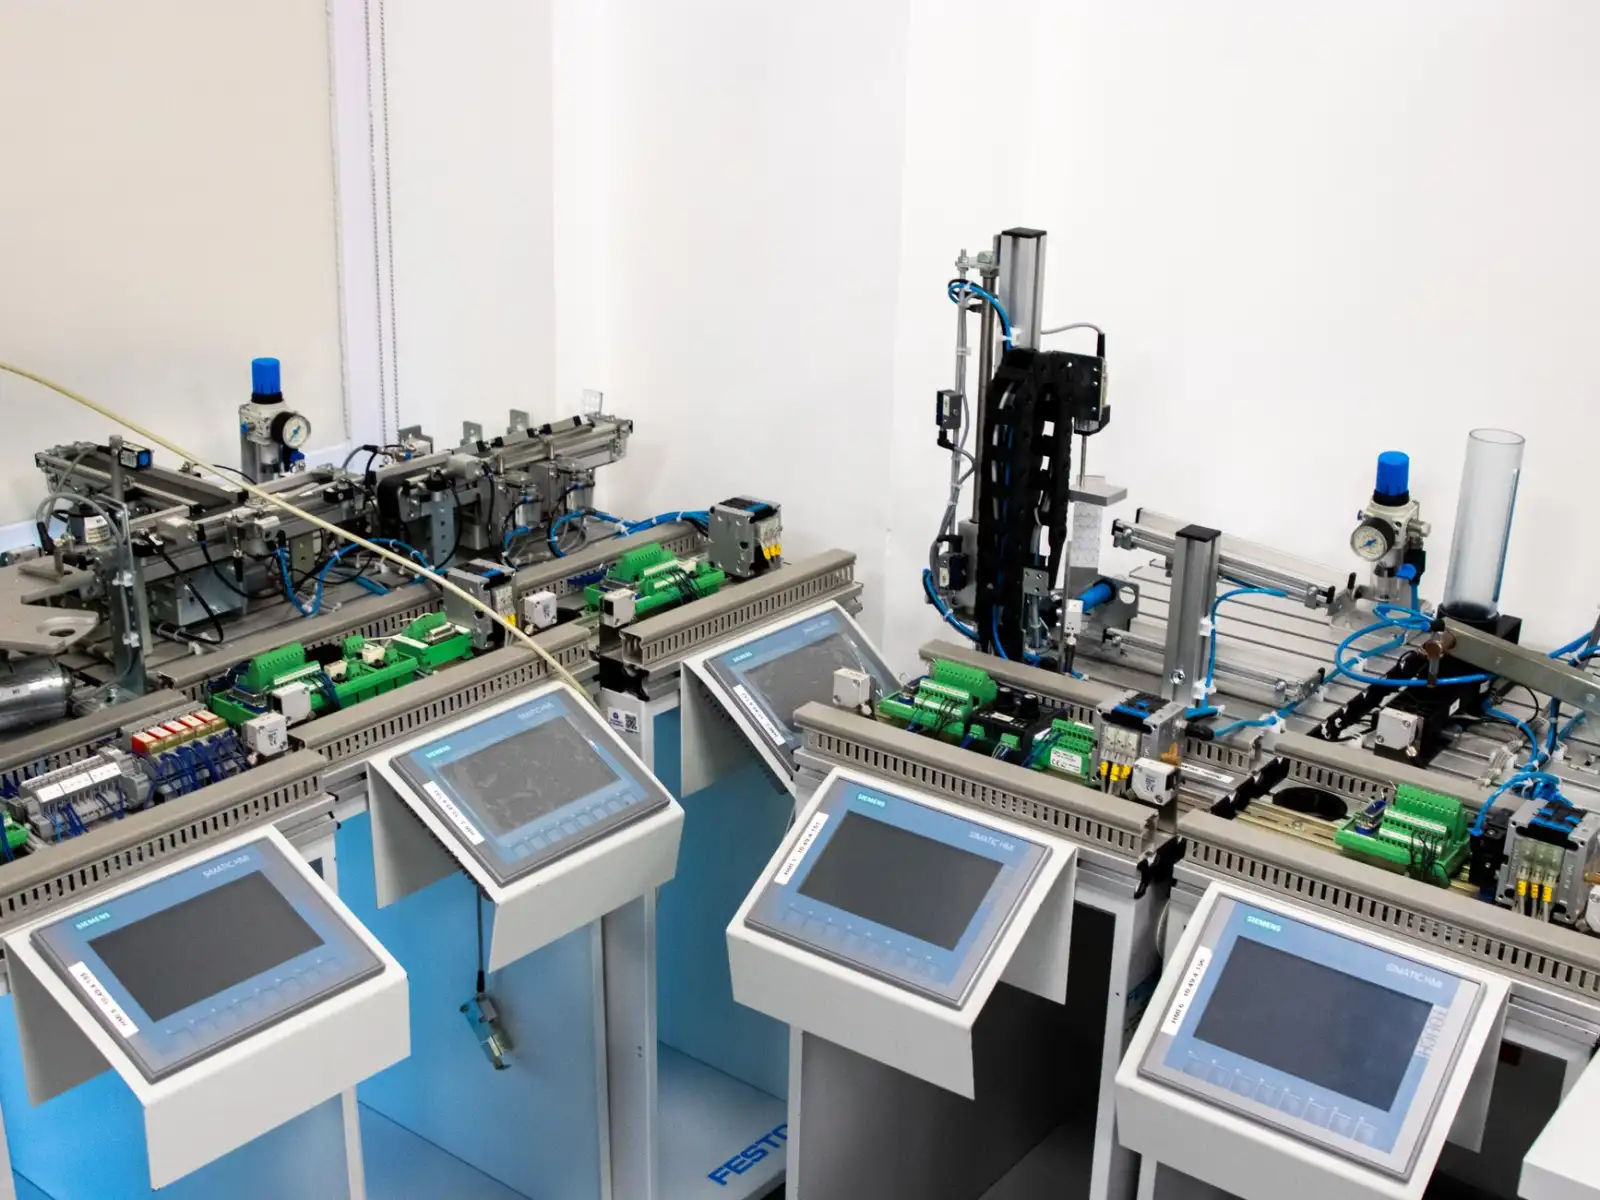
PLC控制柜内通常混装不同品牌、不同代际的控制器,协议栈差异极大。西门子S7-1200/1500走S7协议较顺畅,三菱FX系列多依赖MC协议,而大量存量设备仍在使用Modbus RTU。选型时建议先做一轮协议盘点,把柜内每台PLC的型号、通信口类型、可用协议列成清单,再反推数据采集终端需要支持哪些驱动。
- 串口数量与电气隔离能力是否匹配现场PLC分布
- 是否支持多协议并行解析,避免一台终端只认一种协议
- 采集周期与PLC扫描周期的匹配关系,防止请求过密拖慢控制逻辑
这一步做扎实,后续设备联网的调试成本能下降一半以上。
电气与安装层面的三个细节
数据采集终端装进PLC控制柜,不是接上线就完事。柜内电磁环境复杂,变频器、接触器动作产生的干扰容易导致通信丢包。工程上常见的做法是:终端供电取自隔离电源,通信线采用屏蔽双绞并单端接地,RS485总线首末端加终端电阻。安装位置也有讲究,尽量远离动力线槽,与变频器保持30cm以上间距。
另外,柜内空间有限时,导轨式安装的终端比壁挂式更实用,但要注意散热间隙。曾有项目因终端紧贴PLC模块安装,夏季柜内温度超过55℃,设备频繁重启,后来加装分隔板才解决。
数据采集终端的边缘处理能力
采集上来的原始寄存器值不能直接丢给上位系统。好的集成方案会让终端承担一部分边缘计算:数据类型转换、死区过滤、变化上报、断线缓存。比如模拟量采集,终端侧完成工程量换算,平台只接收有意义的数值;网络中断时本地缓存至少保留数万条记录,恢复后补传,避免生产数据断档。
对于工业自动化场景中常见的多设备协同,终端还应支持采集规则的分组配置,不同PLC设定不同的轮询周期,关键工艺参数高频采集,辅助参数低频读取,把总线负载控制在合理区间。
案例参考:某汽车零部件工厂的冲压车间,12台压机分别由三个品牌的PLC控制。改造时在每台PLC控制柜内加装一台多协议数据采集终端,串口轮询采集运行状态与工艺参数,通过以太网汇聚至车间网关。终端侧配置了变化上报与本地缓存,调试周期从原计划的10天压缩到4天,设备联网后OEE数据的完整率达到99%以上。
回到选型本身,PLC控制柜与数据采集终端的集成,核心是三点:协议对得上、电气扛得住、边缘算得动。把这三条在方案阶段逐项确认,设备联网的落地效率会有明显差别。中极智联在工业自动化数据采集与设备联网方向持续积累现场经验,相关产品与方案可结合具体工况进一步沟通。