面向工厂设备联网的工业自动化数据采集方案设计与实施
在天津一家汽车零部件工厂的冲压车间里,12台来自不同年代的冲压设备各自为政——3台2019年后的新设备自带以太网口,5台老设备只有RS485串口,剩下4台甚至连通讯口都被封闭在控制箱里。设备主管想在大屏上看实时节拍,却发现连"今天OEE是多少"都答不上来。这不是个例,而是大量制造企业在推进设备联网时遇到的第一个硬钉子:设备能转,数据出不来。
问题的根子不在网络,而在数据源头。很多工厂把设备联网理解成"拉根网线、装个网关",却忽略了PLC控制柜内部才是数据采集的真正战场。不同品牌PLC的通讯协议差异巨大,西门子S7、三菱MC、欧姆龙FINS、Modbus RTU/TCP混杂共存,加上部分老旧设备的控制柜内连标准通讯模块都没有预留,直接导致采集方案在落地阶段反复返工。
协议适配:数据采集的第一道门槛
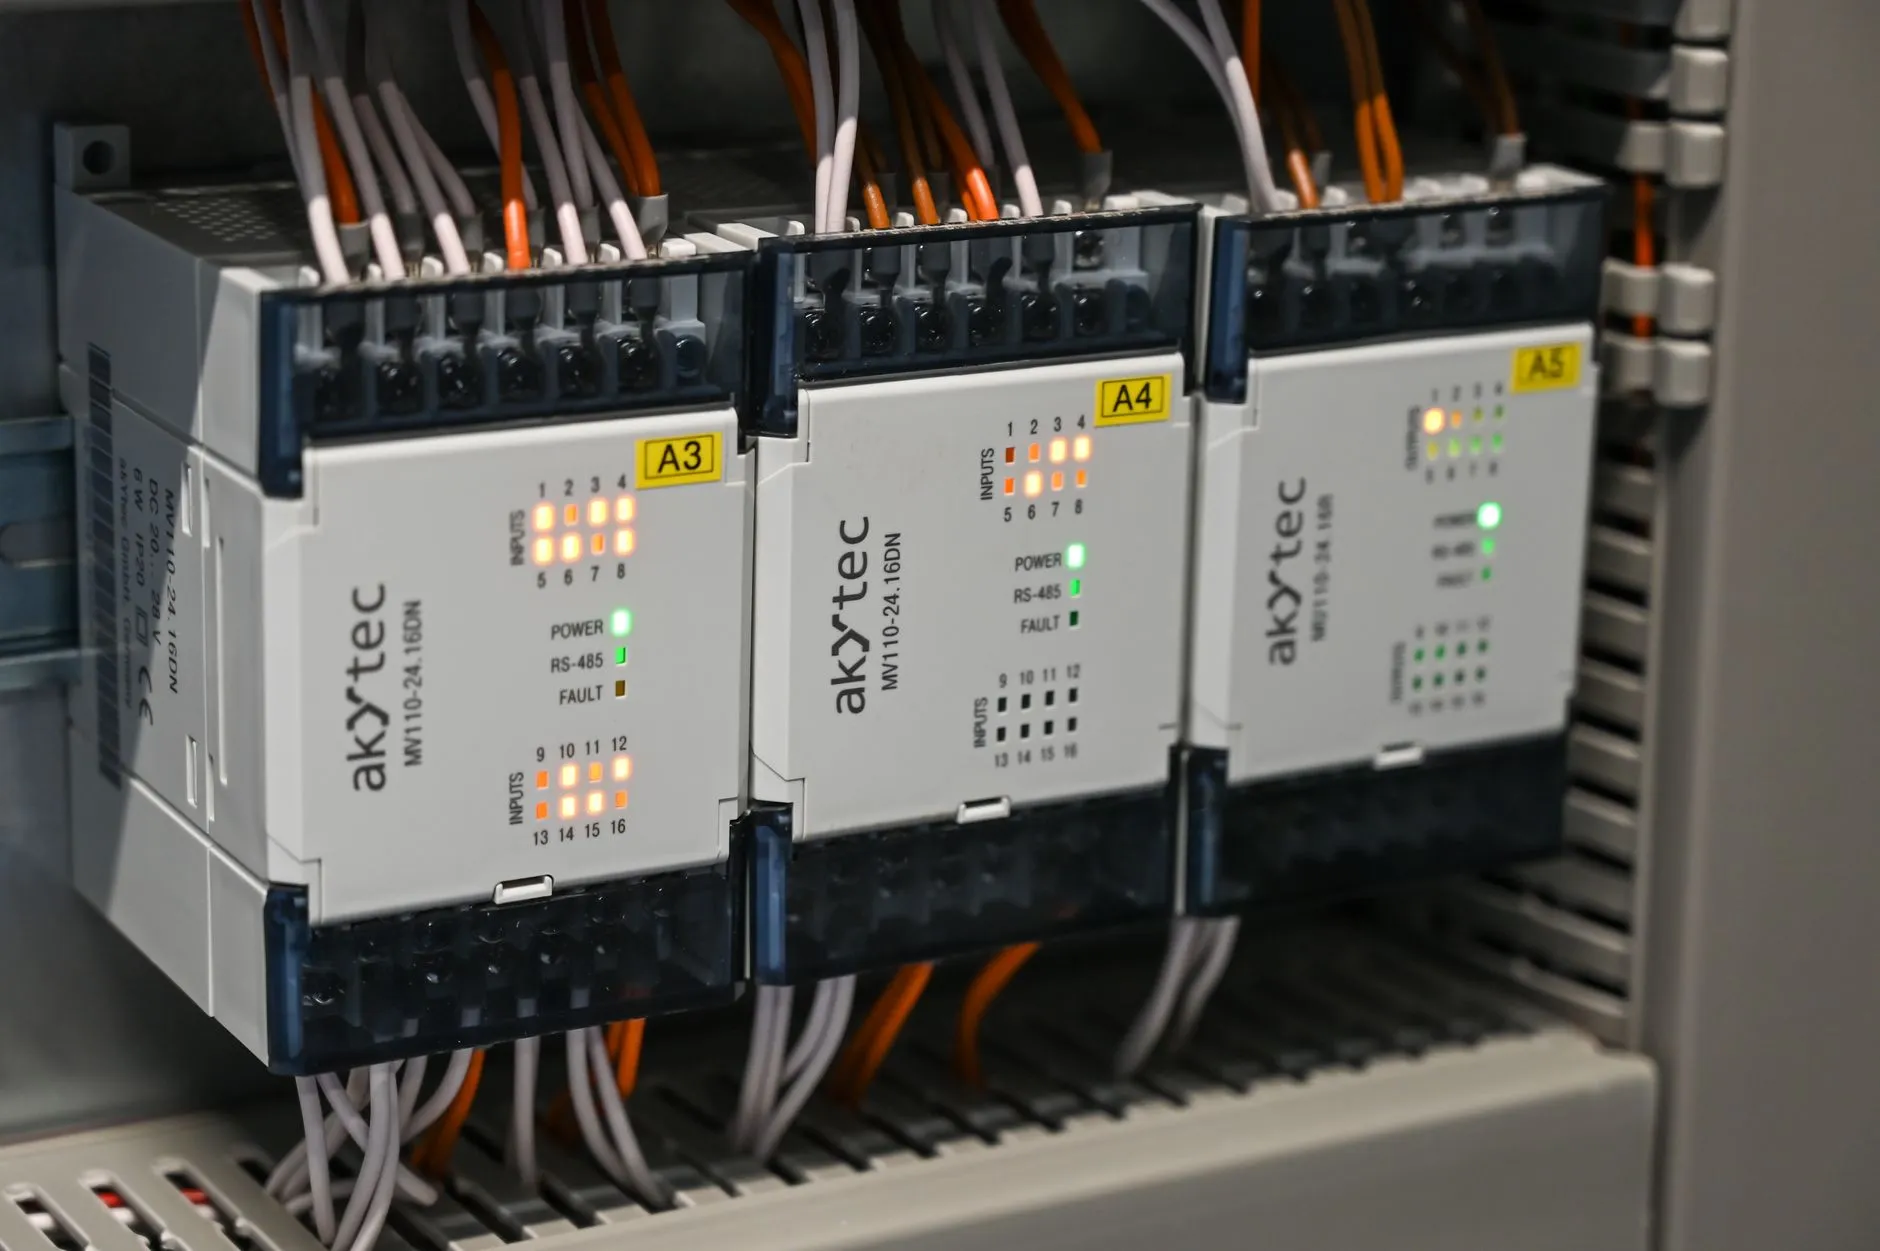
真正可行的工业自动化采集方案,通常采用"边缘网关+协议驱动库"的架构。网关部署在PLC控制柜附近,通过串口或以太网直连PLC,内置多协议解析引擎完成协议转换,再以MQTT或OPC UA统一上送。关键在于网关的驱动库是否覆盖现场设备型号——一个成熟的采集网关往往内置数十种驱动,支持在线热加载,避免因一台设备换型就整柜改造。
对于完全没有通讯口的设备,则需要在PLC控制柜内加装I/O采集模块或电流互感器,从继电器输出点、电机电流等信号间接推算设备运行状态。这种方式精度略低,但对老设备改造的性价比极高,尤其适合冲压、注塑等节拍固定的场景。
三种采集路径的对比与取舍
从实施成本与数据质量看,常见的三条路径差异明显:
- PLC直连采集:数据最完整,可读取工艺参数与报警码,但依赖协议开放程度,改造周期约每台2-4小时;
- 外挂传感器采集:不碰设备内部程序,施工快、风险低,但只能拿到开关量或电流等间接信号;
- 设备厂商接口对接:数据权威,适合新设备采购阶段写入技术协议,老设备则往往受制于厂商配合度。
实际项目中,混合使用是常态——新设备走直连,老设备用传感器兜底,再通过统一的数据采集平台做信号归一化处理,让上层MES看到的是同一套设备模型。
值得提醒的是,设备联网不是一次性工程。建议在方案设计阶段就为每台设备建立点表台账,明确采集频率、数据用途与留存策略,并在PLC控制柜改造时预留网关安装位与备用电源。中极智联在多个工厂项目中验证过:前期多花两天做点表梳理,后期调试能省下两周的返工时间。