面向工厂设备联网的运行数据实时监控方案设计思路
在工厂数字化改造项目中,设备联网往往是投入产出比最高、也最容易踩坑的一环。很多企业在完成PLC控制柜改造后,发现数据上来了却用不起来——采样周期设置不合理导致网络拥塞,协议转换环节丢包,或者点位命名混乱让后续分析寸步难行。一套可落地的运行数据实时监控方案,需要在架构设计阶段就把这些问题考虑进去。
从现场层到平台层:数据链路怎么搭
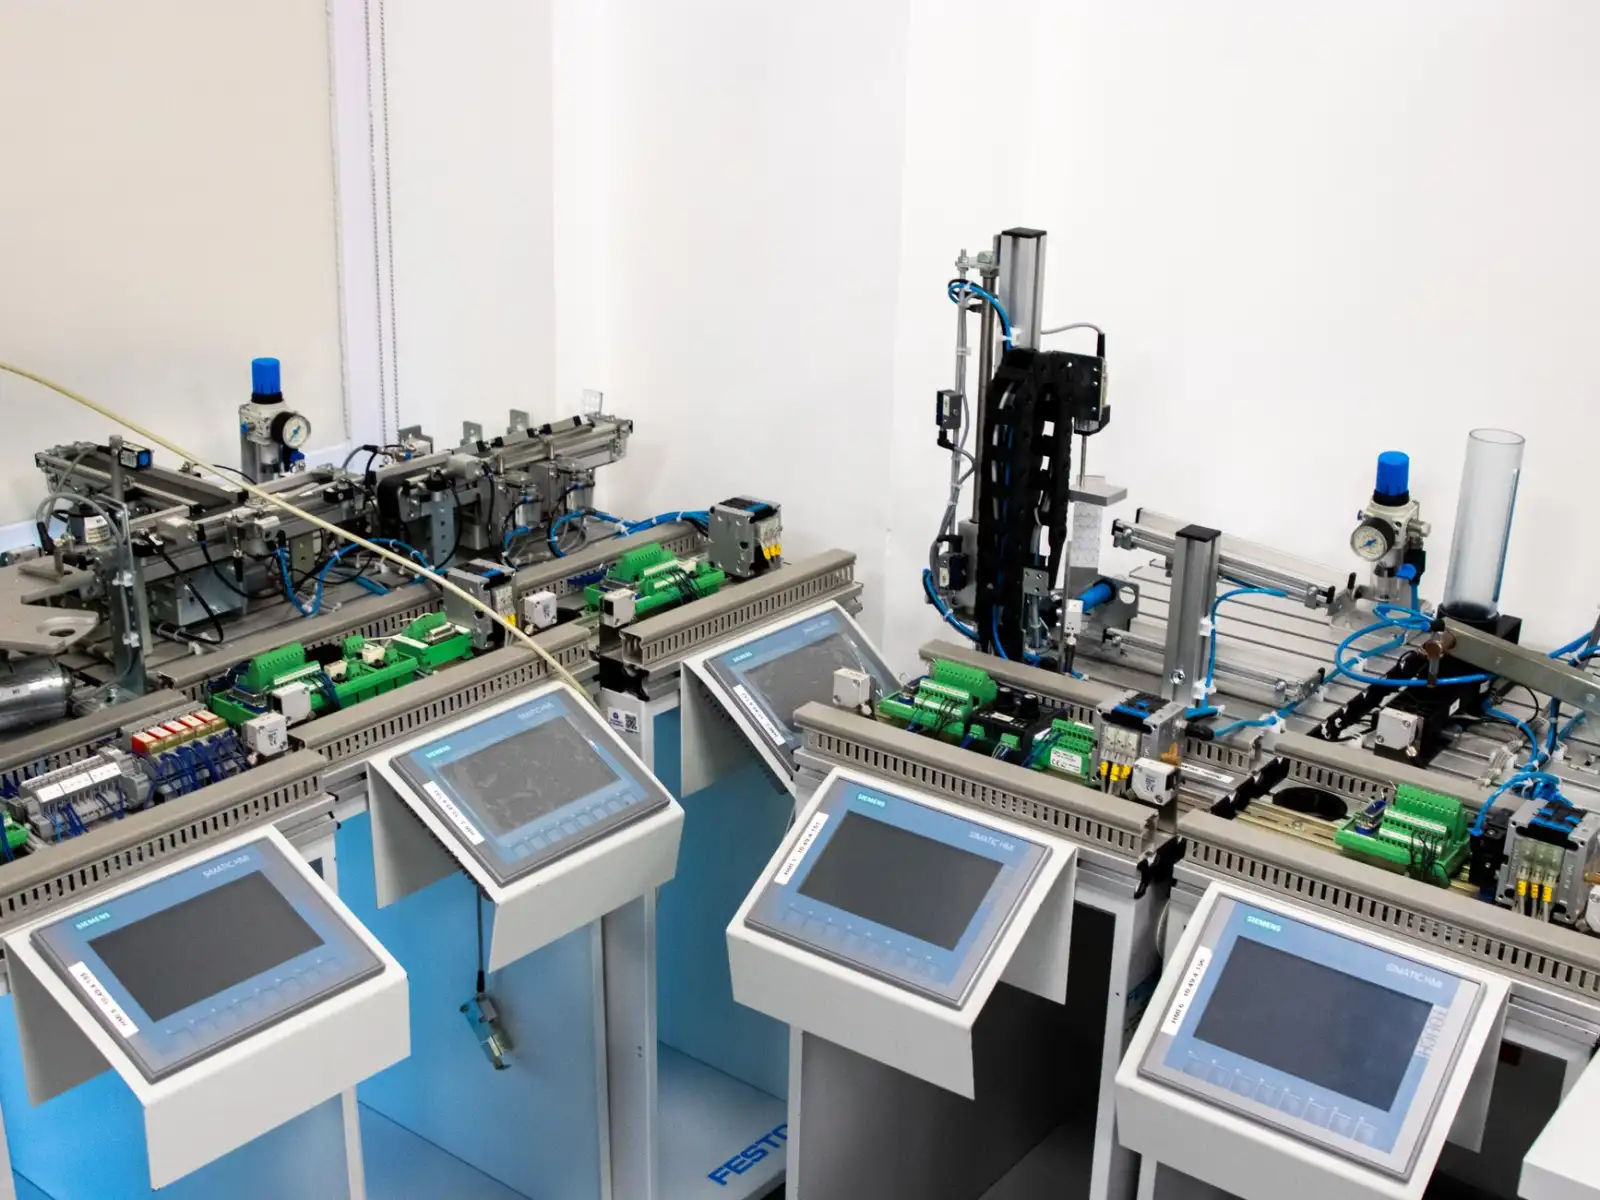
典型的实时监控方案分为三层:现场设备层、边缘采集层和平台应用层。现场层以PLC、变频器、智能仪表为主,通过PLC控制柜内的通讯模块(如以太网口、RS485)对外暴露数据接口。边缘层部署工业网关或边缘计算终端,承担协议解析与预处理任务。平台层则完成数据存储、可视化与报警联动。
关键在于边缘层的设计。以一条汽车零部件产线为例,若直接让SCADA轮询2000个点位、周期设为100ms,Modbus TCP的请求队列会迅速积压。更合理的做法是在网关侧做数据采集分组:关键工艺参数(如压力、温度)按200ms高频采集,状态类信号(如运行/停机)按1s采集,能耗类数据按5s采集。分组策略能把网络负载降低60%以上。
协议适配与点位建模的两个细节
工厂现场往往同时存在西门子S7、三菱MC、Modbus RTU/TCP、OPC UA等多种协议,设备联网的第一道坎就是协议统一。建议在网关选型时优先支持多协议并行接入,避免为每类设备单独配置转换器——后者不仅增加故障点,还会让后期运维变得零散。
点位建模则容易被忽视。实践中推荐采用“设备编号_功能码_信号类型”的命名规范,例如「CNC01_Spindle_Speed」。同时为每个点位配置量程、单位、死区阈值等元数据,这些信息在后续做趋势分析和报警规则时直接复用,能省去大量二次整理工作。在工业自动化项目中,点位表的质量往往决定了整个监控系统的可用性。
实施中的注意事项与常见问题
- 时钟同步:边缘网关与平台之间务必启用NTP对时,否则多设备数据关联分析时时间戳错位,追溯故障原因会非常被动。
- 断网续传:车间网络抖动是常态,网关需具备本地缓存能力,恢复后按时间序补传,避免数据空洞。
- 安全隔离:采集网络与办公网之间应部署工业防火墙,PLC控制柜侧的写操作权限要严格管控。
常见问题方面,读者反馈最多的是“数据延迟大”。排查时先确认网关CPU负载是否超过70%,再看采集周期与点位数量是否匹配。另一个高频问题是协议解析后数值异常,多数源于字节序(大小端)配置错误,调试时用已知寄存器值做对照即可快速定位。
方案设计没有一劳永逸的模板,但把采集分组、协议适配、点位建模和网络韧性这四件事做扎实,实时监控系统的基本盘就稳了。中极智联在天津及周边地区的多个工厂项目中,正是按这一思路帮助客户把设备数据真正用起来,而不是停留在“能看到”的层面。