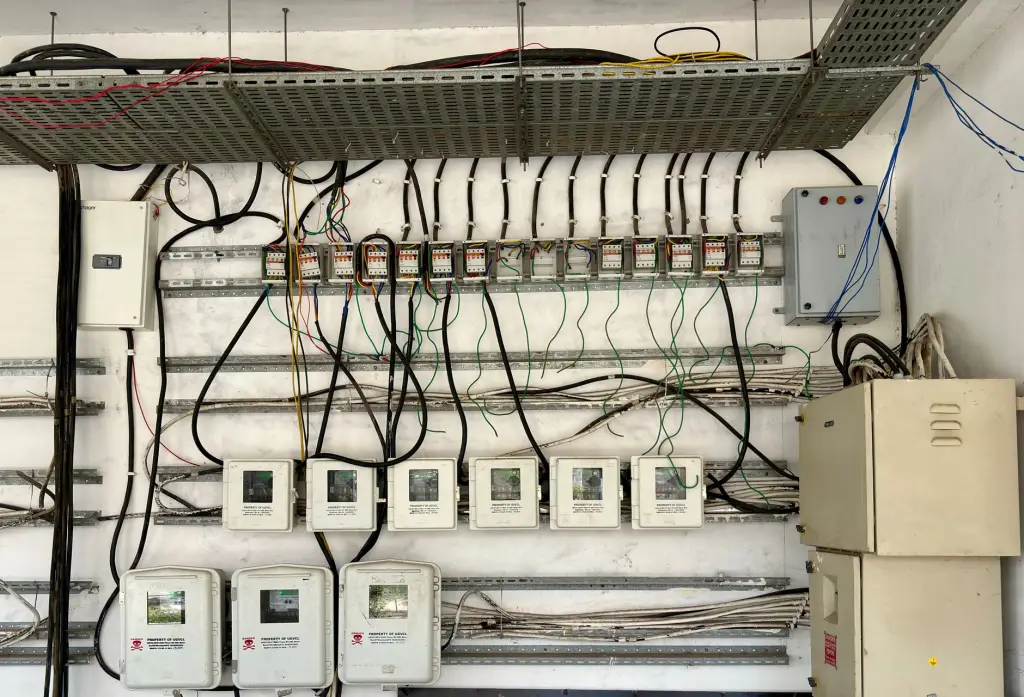
PLC控制柜与数据采集终端如何协同实现产线设备联网与实时监控
在一条典型的离散制造产线上,PLC控制柜负责设备层的逻辑控制与安全联锁,而数据采集终端则承担着将设备内部变量"搬运"到上位系统的任务。两者协同工作的质量,直接决定了设备联网的深度和实时监控的可靠性。很多企业在推进工业自动化项目时,往往把注意力放在PLC编程或SCADA画面组态上,却忽略了控制柜与采集终端之间的数据通路设计——这恰恰是后期运维中最容易出问题的环节。
数据通路的技术逻辑:从PLC寄存器到监控平台
PLC控制柜内的CPU模块维护着输入/输出映像区、数据块(DB)和位存储器(M区),这些区域存储着设备的运行状态、工艺参数和报警信息。数据采集终端通过工业以太网接口(如Profinet、EtherNet/IP或Modbus TCP)与PLC建立通信连接,周期性读取指定地址区的数据。以西门子S7-1200为例,采集终端通常以100ms~500ms的轮询周期读取DB块中的浮点数和布尔量,再经由MQTT或OPC UA协议上传至边缘网关或云平台。
这里的关键在于地址映射的规范性。如果PLC程序中的DB块结构频繁变动,采集终端的点位配置就会失效,导致监控画面出现"假死"或数据错位。实践中建议在PLC侧建立专用的"通信DB块",与逻辑控制DB块分离,并在项目文档中固化偏移量定义。
协同部署中的三个工程要点
1. 通信负载与扫描周期的平衡
采集终端轮询频率过高会占用PLC的通信资源,尤其在多台设备共用同一CPU时,可能影响控制程序的扫描周期稳定性。一般建议将采集周期控制在200ms以上,对于温度、压力等缓变量可放宽至1s。若需高频采集振动或电流波形,应走独立的边缘计算节点,避免与主控通信争抢带宽。
2. 网络分层与隔离
PLC控制柜与采集终端之间的数据采集网络,在工业自动化架构中通常位于L1(现场层)与L2(监控层)之间。建议在控制柜内配置管理型交换机,划分VLAN将控制网与采集网逻辑隔离,防止采集终端的广播风暴影响PLC的实时通信。对于跨车间的设备联网场景,光纤环网比铜缆更可靠。
3. 断线续传与数据缓存
产线环境中的网络抖动不可避免。采集终端应具备本地缓存能力,在MQTT Broker不可达时将数据暂存于本地Flash,恢复后按时间戳补传。这一机制在设备联网项目中经常被省略,却是事后追溯停机原因的关键保障。
常见问题与排查思路
- 数据跳变或归零:优先检查PLC侧DB块的优化访问属性,未优化的DB块才支持绝对地址访问;其次确认采集终端的字节序设置(大端/小端)是否与PLC一致。
- 通信间歇性中断:排查交换机端口是否存在CRC错误累积,以及采集终端的TCP连接保活参数是否合理(建议KeepAlive时间小于PLC的连接超时阈值)。
- 监控画面延迟明显:区分是采集周期问题还是平台侧渲染问题,可在采集终端侧抓包确认数据上报时间戳。
PLC控制柜与数据采集终端的协同,本质上是一套"控制归控制、采集归采集、网络要隔离、缓存不能省"的工程方法论。把通信地址规划、网络分层和断线续传这三件事在设计阶段做扎实,产线设备联网的实时监控才能经得起长期运行的考验。中极智联(天津)网络科技有限公司在工业自动化系统集成与设备联网实施中,持续关注这些底层细节的落地质量。