PLC控制柜在工业自动化中的设备联网与数据采集实现方式
日期:2026-09-21
标签:PLC控制柜,数据采集,设备联网,工业自动化
在一条汽车零部件焊装线上,12台机器人、8套视觉检测工位和3条输送链共用一套PLC控制柜集群。改造前,整线OEE长期卡在67%左右,故障响应靠对讲机喊人。完成设备联网与数据采集升级后,OEE爬升至82%,单次故障平均修复时间从23分钟压缩到9分钟。这组数据背后,真正起作用的不是某台PLC本身,而是PLC控制柜作为边缘节点,如何把底层设备数据"抽"出来、传上去、用起来。
一、PLC控制柜联网的三种主流路径
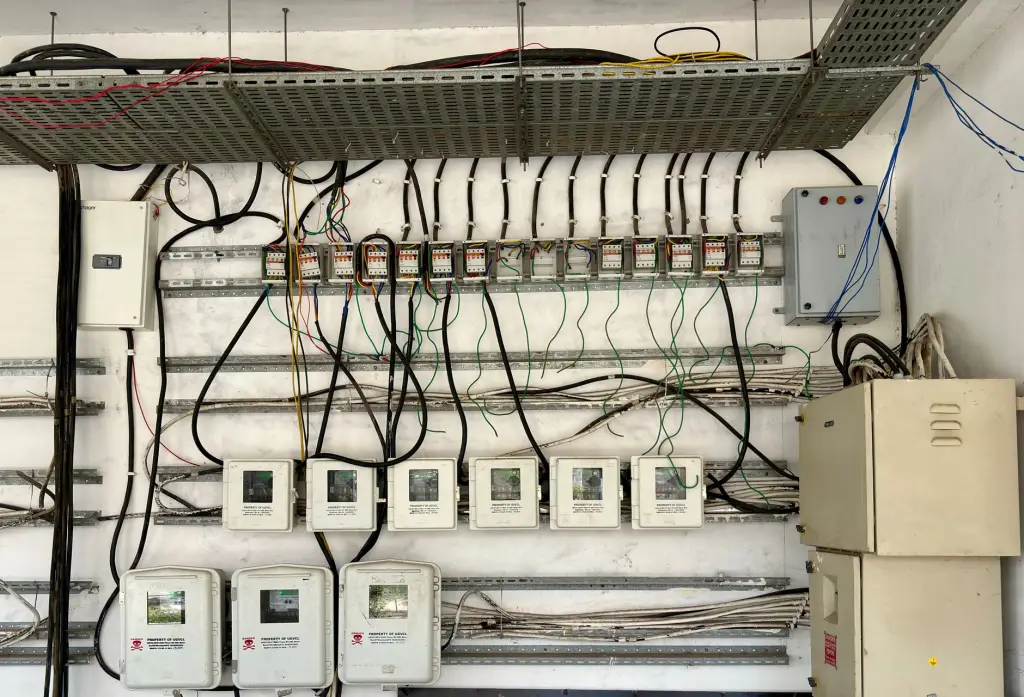
PLC控制柜的联网能力取决于PLC品牌、柜内通信架构和现场网络条件。目前工程上常见三种方式:
- 原生以太网直连:西门子S7-1200/1500、三菱iQ-R等中高端PLC自带Profinet或EtherNet/IP口,柜内加装工业交换机即可接入车间环网,单柜改造成本低,适合新建产线。
- 串口网关转换:大量在役的三菱FX系列、西门子S7-200等老柜子只有RS-485/232口,需在柜内加装协议网关(如Modbus RTU转MQTT),把串口数据封装成TCP/IP报文。
- OPC UA统一架构:对多品牌混线场景,在PLC控制柜内嵌入OPC UA Server模块,屏蔽底层协议差异,上位SCADA或MES以统一接口读写变量。
选哪种,不只看PLC型号,还要评估柜内空间、供电余量和电磁环境——变频器附近的通信线缆不做屏蔽处理,丢包率能到3%以上。
二、数据采集的落地方法:从寄存器到业务语义
设备联网解决"通"的问题,数据采集解决"采什么、怎么采"的问题。实操中建议按以下顺序推进:
- 变量清单梳理:从PLC符号表导出所有DB块或D寄存器地址,按"状态量/模拟量/报警量/计数量"四类打标,剔除调试用中间变量。
- 采集周期分层:设备启停、故障字等状态量用100ms周期;温度、压力等模拟量用500ms~1s;电表累计电量等用10s以上。一刀切用最快周期会拖垮PLC扫描周期。
- 边缘预处理:在PLC控制柜侧完成死区过滤、量程变换和报警去抖,只把有效变化值上传,可降低40%~60%的云端存储开销。
某锂电涂布车间按此方法改造后,单柜采集点位从最初堆叠的2100点精简到640点,网络负载下降明显,而关键工艺参数一个没丢。
三种采集方式的数据对比
以一条典型包装线为例,不同采集方式的实际表现差异显著:
- 人工抄表:数据粒度15分钟/次,误差率约8%,无法支撑实时报警。
- PLC直采+网关上传:粒度200ms,数据完整率99.2%,改造成本中等,适合绝大多数存量柜体。
- 加装独立传感器采集:粒度50ms,精度最高,但需额外布线和供电,单点成本是直采方案的3~5倍,仅建议用于振动、电流波形等PLC无法覆盖的信号。
对多数工业自动化场景而言,用好PLC控制柜自身的采集能力,性价比远高于堆硬件。
三、结语
PLC控制柜的联网与数据采集,本质是在控制层与信息层之间搭一座可靠的桥。桥的宽度由协议决定,桥的稳固程度由边缘预处理和网络设计决定。把变量梳理清楚、把采集周期分层、把预处理放在柜内完成——这三件事做到位,数据才能真正驱动产线决策,而不是变成又一个"存而不用"的数据库。