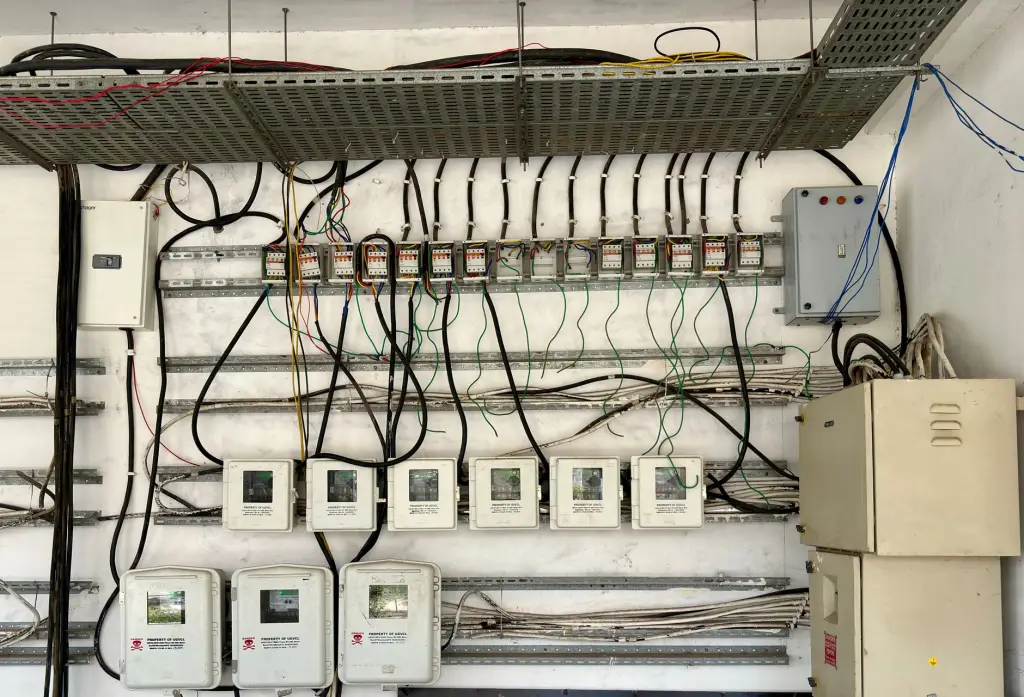
PLC控制柜与数据采集终端在工业自动化中的协同应用解析
在一条典型的汽车零部件焊装线上,节拍要求往往压在60秒以内,任何一次数据滞后或控制失准都可能造成批量报废。这正是PLC控制柜与数据采集终端需要紧密协同的典型场景——前者负责毫秒级的逻辑控制与运动指令下发,后者则持续从设备层抓取温度、压力、扭矩、节拍等工艺参数,二者之间的数据流一旦断裂,整条产线的OEE就会迅速下滑。
控制与采集:两条并行的技术路径
传统产线中,PLC控制柜主要承担逻辑联锁、顺序控制和PID调节任务,其扫描周期通常在1~10ms量级,强调确定性和实时性。而数据采集终端更关注的是"记录发生了什么"——通过Modbus TCP、OPC UA、Profinet等协议,从PLC寄存器、变频器、伺服驱动器、智能仪表中读取过程数据,再上传至SCADA或MES系统。
问题在于,很多工厂在初期建设时把这两套系统割裂对待:控制柜选型只看I/O点数和CPU性能,采集终端则随意搭配网关模块,导致后期设备联网时出现协议不兼容、数据时间戳错位、采集频率与控制周期冲突等顽疾。
协同应用中的三个典型痛点
- 数据孤岛:PLC品牌混杂(西门子、三菱、汇川等),各自使用私有协议,采集终端需要额外配置多协议转换模块,增加故障点。
- 实时性冲突:高频采集(如100ms一次)可能占用PLC通信资源,导致控制指令延迟,尤其在老旧CPU上表现明显。
- 时钟不同步:控制柜与采集终端各自计时,故障追溯时无法精确对齐动作时序,排查效率大打折扣。
这些问题的根源不在于设备本身,而在于系统架构设计阶段缺乏对工业自动化数据链路的整体规划。
解决方案:从架构层面打通控制与采集
实践中较为成熟的做法是采用"边缘协同"架构。PLC控制柜内部保留核心控制逻辑,同时通过独立的通信模块(如CP343-1或类似以太网模块)开放一个只读数据通道,专门供采集终端轮询。这样既不影响控制扫描周期,又能保证数据完整性。
采集终端侧建议支持OPC UA或MQTT协议,具备本地缓存和断点续传能力。当网络抖动时,数据暂存于终端本地,恢复后自动补传,避免生产数据丢失。对于设备联网规模较大的车间,可在汇聚层部署边缘计算网关,先做数据清洗和压缩,再上传云端,降低带宽压力。
可执行的落地建议
- 在PLC控制柜设计阶段,预留独立的通信端口和IP地址段,避免与编程口混用。
- 采集频率根据工艺需求分级设置:关键参数(如焊接电流)可设为50~100ms,一般状态量设为1~5s。
- 统一时钟源,建议PLC与采集终端均通过NTP同步至同一台车间级时间服务器。
- 定期检查PLC通信负载率,建议控制在30%以下,为突发数据留出余量。
从趋势看,越来越多的PLC控制柜开始集成边缘计算能力,数据采集不再依赖外置终端,而是在控制层直接完成预处理和协议转换。这种"控制+采集"一体化的思路,正在重塑工业自动化的底层架构。对于正在规划新产线或改造旧设备的企业,提前理清数据流向、选型时兼顾开放性与实时性,远比事后打补丁更划算。