工厂设备联网方案设计:从数据采集到产线透明化管理
日期:2026-10-08
标签:PLC控制柜,数据采集,设备联网,工业自动化
在离散制造车间里,一台2015年投产的注塑机往往还在用RS-232串口往外吐数据,而隔壁2022年新增的六轴机器人已经支持OPC UA over TSN。这种协议混杂、新旧并存的局面,正是工厂设备联网项目最真实的起点。想做到产线透明化管理,第一步不是买大屏,而是把数据采集的链路打通。
一、从PLC控制柜到边缘网关:数据采集的三层架构
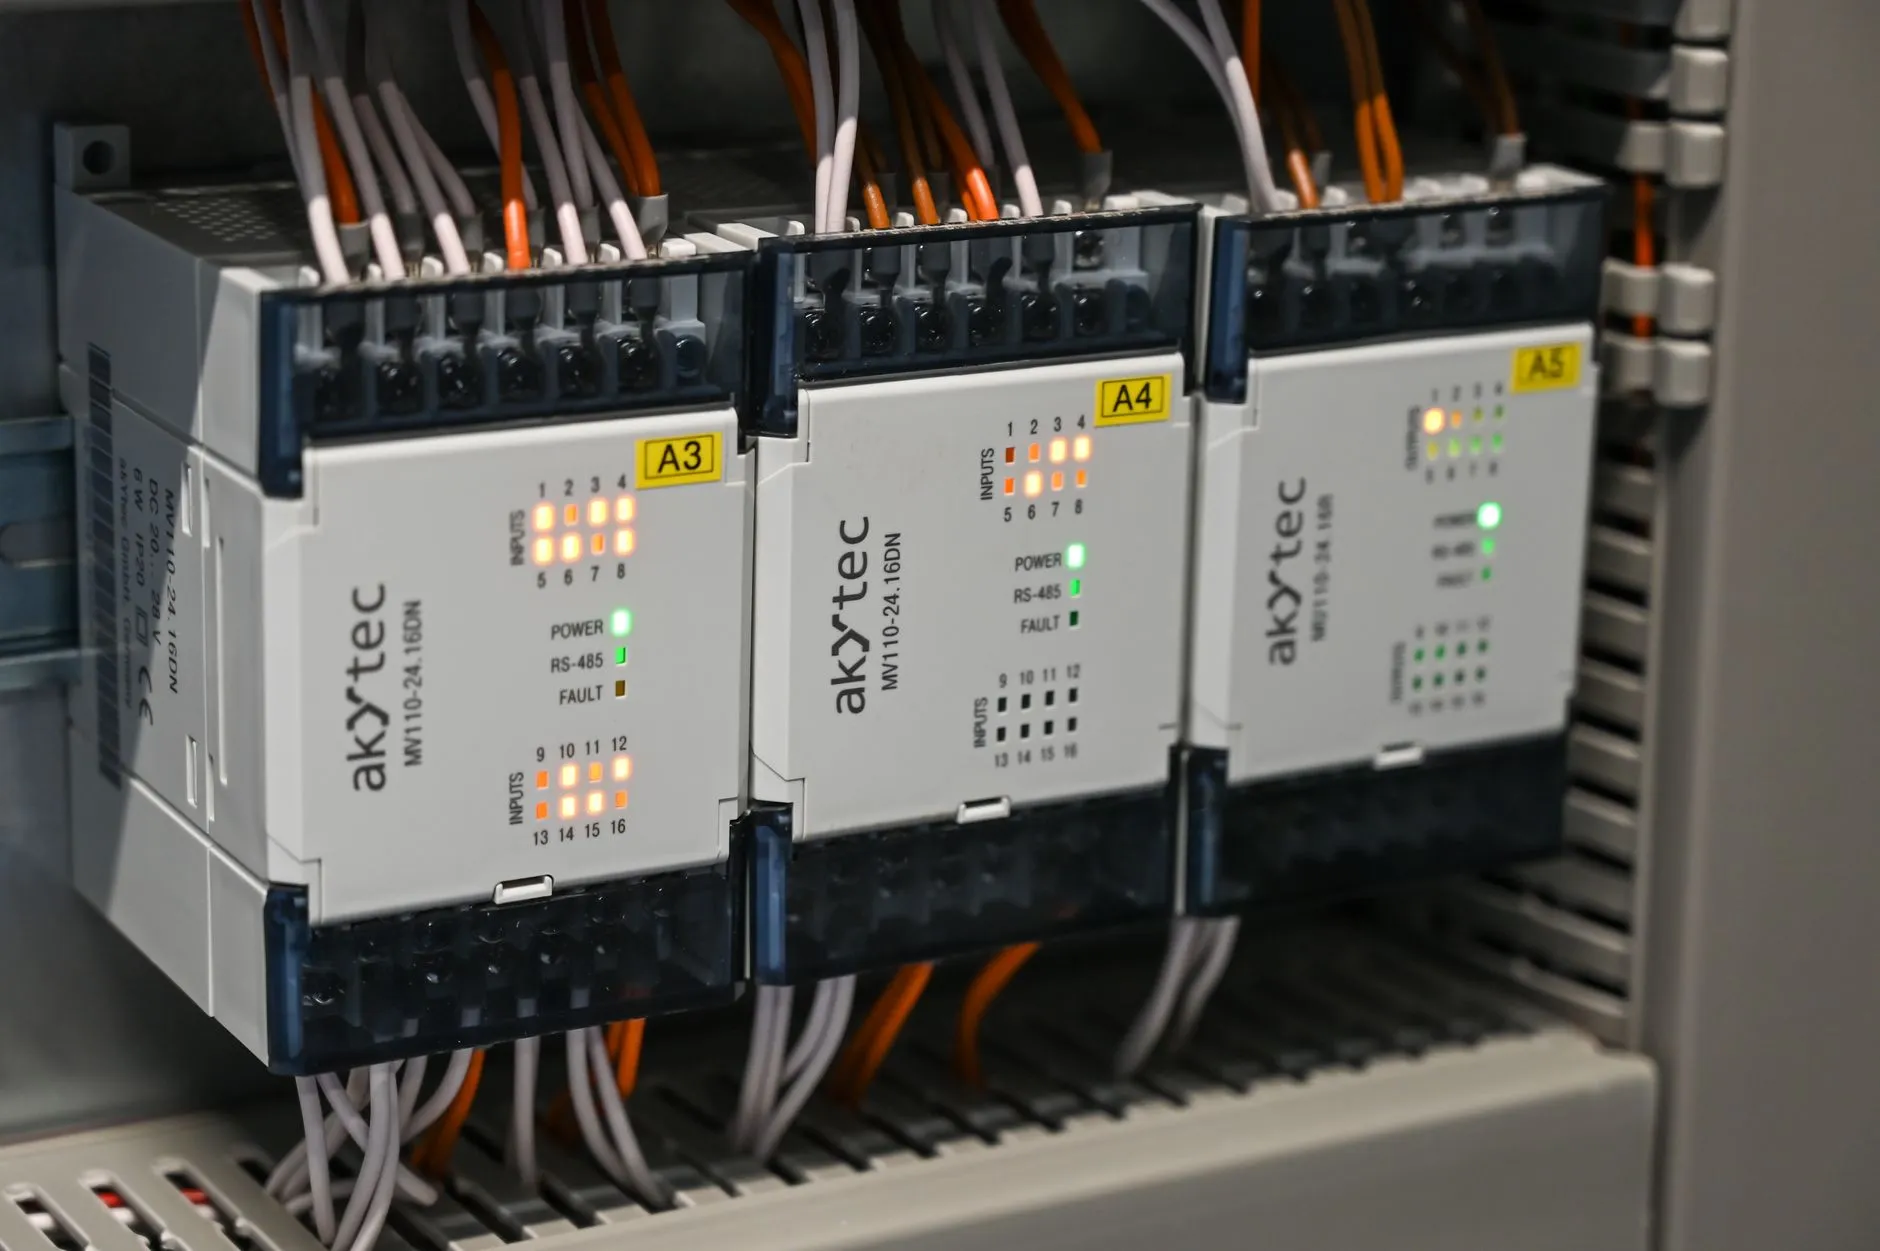
设备联网的底层逻辑并不复杂,但工程细节决定了项目成败。以典型的PLC控制柜为例,采集链路通常分为三层:
- 现场层:PLC、变频器、仪表等通过Modbus RTU、Profibus、CANopen等总线输出数据。老设备若无通讯口,需加装电流互感器、振动传感器做间接采集。
- 边缘层:边缘网关轮询各从站寄存器,完成协议转换与本地缓存。轮询周期建议控制在200ms-1s,过密会拖垮老旧PLC的扫描周期。
- 平台层:通过MQTT或OPC UA将数据上传至SCADA/MES,实现产线透明化管理。
实际项目中,约60%的采集失败源于寄存器地址映射错误或字节序(大端/小端)配置不当,调试时务必用Modbus Poll逐点核对。
二、产线透明化管理的关键:让数据“可读、可追、可预警”
数据上了云不等于透明化。真正有价值的工业自动化方案,要解决三个问题:设备综合效率(OEE)能否实时计算?异常停机能否在30秒内推送到班组?工艺参数偏移能否追溯到具体班次?
以某汽车零部件厂为例,其在每条产线部署边缘节点后,将注塑机的锁模力、保压时间等12个关键参数以1Hz频率采集,结合MES工单信息,OEE从原来的62%提升至78%。核心动作不是加传感器,而是把PLC控制柜里的时序数据与工单绑定,让每个动作都有上下文。
常见问题与注意事项
- 网络隔离:OT网络与IT网络必须经防火墙隔离,避免办公网流量冲击PLC。
- 时钟同步:多设备采集需NTP或PTP对时,否则事件顺序无法还原。
- 断网续传:边缘网关需具备本地存储,网络恢复后自动补传,防止数据空洞。
另外,老旧设备改造时不要盲目追求全量采集。先梳理“影响质量、影响交付、影响成本”的三类参数,优先接入,既能控制成本,也能快速验证方案价值。
设备联网不是一次性工程,而是持续迭代的过程。从一台PLC控制柜的寄存器映射,到整条产线的数据闭环,每一步都需要工艺、电气、IT三方协同。中极智联在天津及周边地区落地过多个离散制造联网项目,核心经验只有一条:先让数据准,再让数据快,最后才谈数据好看。