面向工厂设备管理的数据采集与联网监控方案设计思路
日期:2026-10-12
标签:PLC控制柜,数据采集,设备联网,工业自动化
在不少工厂里,设备数据仍靠人工抄表、Excel汇总,一条产线的OEE要等到第二天才能算出来。这种滞后让异常响应慢半拍,也让工业自动化的投入难以真正转化为管理效益。面向设备管理的数据采集与联网监控,核心不是堆硬件,而是把现场信号变成可追溯、可分析的数据流。
从PLC控制柜到数据平台:信号是怎么走通的
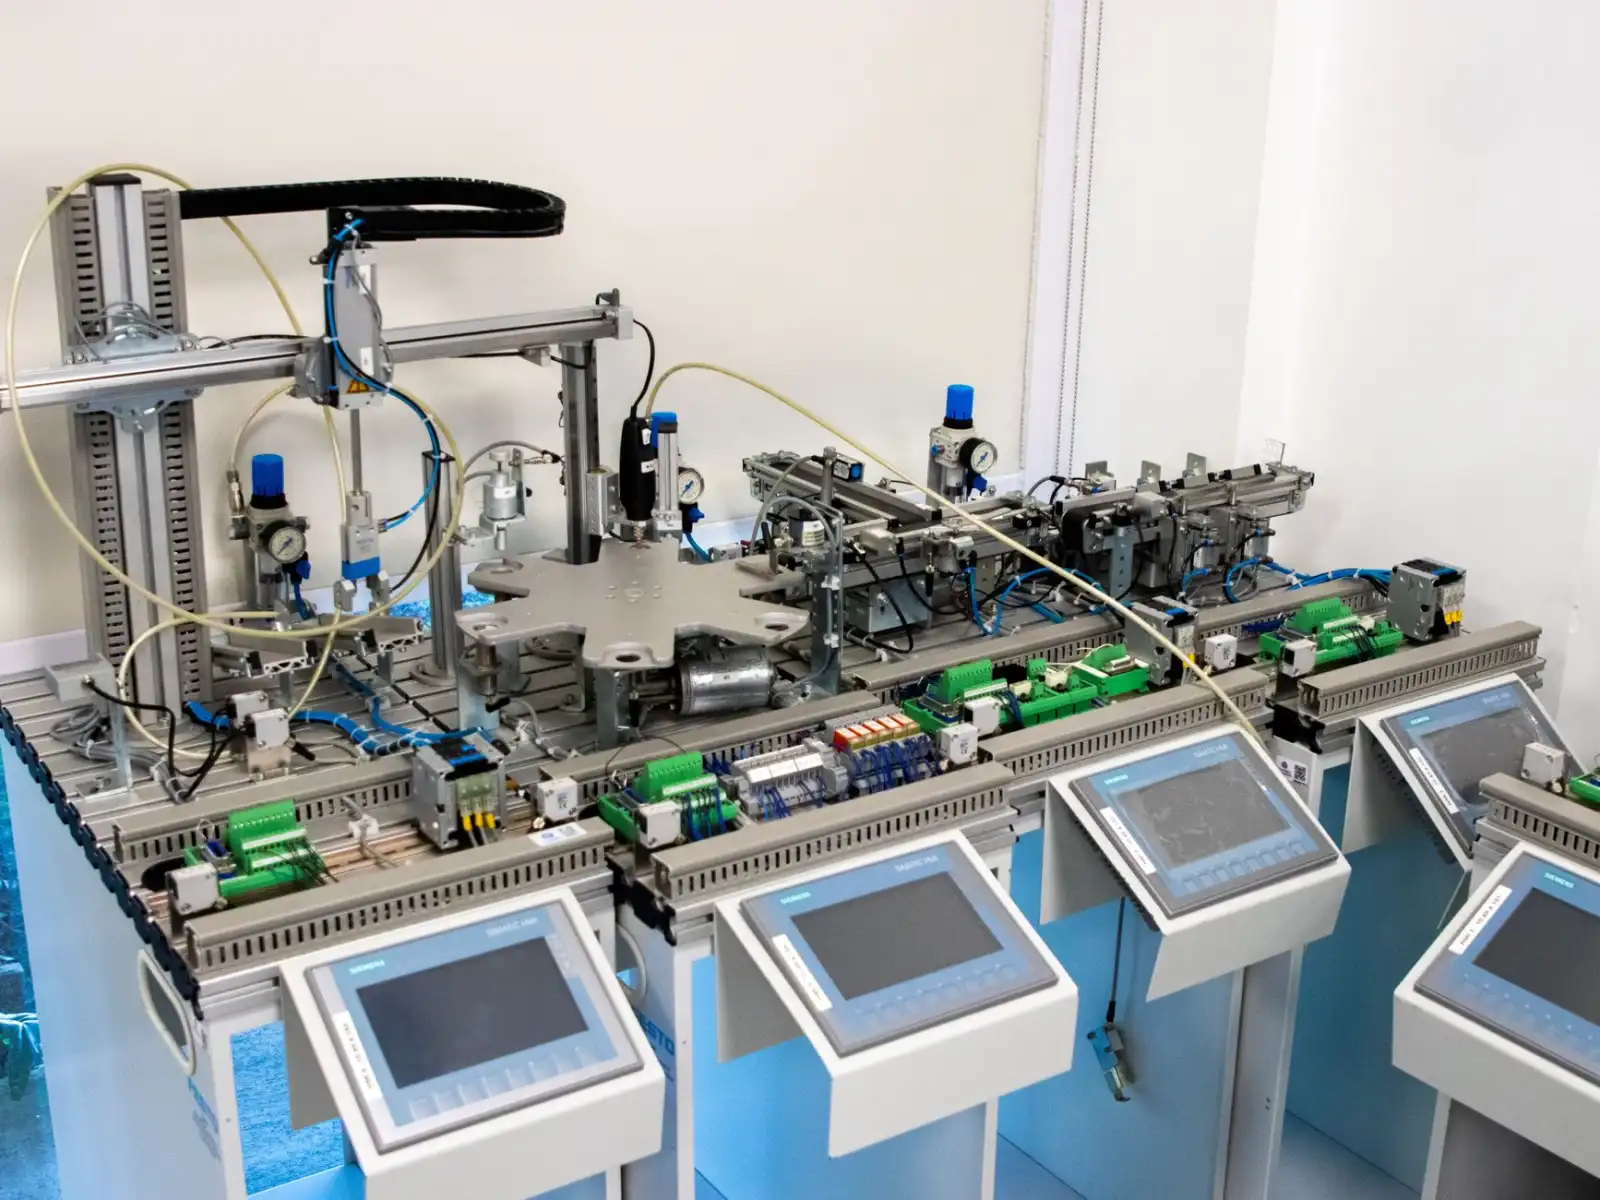
现场层的关键节点是PLC控制柜。它既是逻辑控制中心,也是天然的数据源——PLC内部寄存器里已经存着运行状态、节拍、报警码、电流值等变量。数据采集的第一步,是确定采哪些点位:是读DB块、M区,还是通过Modbus TCP抓取从站数据。不同品牌PLC协议差异大,西门子走S7协议、三菱常用MC协议、欧姆龙用FINS,网关需要做协议适配。
采集上来的原始数据不能直接丢给MES。通常要在边缘侧做一轮处理:数据采集网关按周期轮询,做死区压缩、单位换算、时间戳对齐,再通过MQTT或OPC UA上传。这样既降低带宽压力,也避免无效数据淹没平台。
设备联网的三种典型拓扑
- 单机直连:小型设备通过4G DTU直接上云,适合分散点位,成本低但实时性一般。
- 车间汇聚:多台PLC经工业交换机汇入边缘网关,再统一出口,适合产线级监控。
- 分层组网:现场环网+车间汇聚+厂级平台,冗余性强,适合连续生产场景。
实操中容易踩的坑与对比数据
某机加工车间改造前后对比很说明问题。改造前,设备停机靠人喊,平均响应时间约25分钟;部署设备联网与边缘采集后,报警自动推送到班组终端,响应时间压缩到3分钟以内。采集周期从人工每班1次变为秒级,OEE统计准确率从约78%提升到96%以上。
不过,采集频率不是越高越好。对温度、压力这类缓变量,1秒采一次纯属浪费存储;对高速计数或故障波形,反而需要毫秒级抓取。建议按变量类型分级配置,把存储成本花在刀刃上。
落地时的几个务实建议
- 先梳理设备清单和关键KPI,再反推需要采集的点位,避免“先买网关再想用途”。
- PLC控制柜改造时预留网口和24V电源,后期加装采集模块不用重新布线。
- 网络与生产网做VLAN隔离,采集通道走独立出口,减少对控制逻辑的干扰。
数据采集与联网监控的价值,最终体现在能否让设备管理从“事后修”变成“提前防”。中极智联在工业自动化项目中,通常建议客户从一条产线试点,把协议适配、边缘处理和平台看板跑通,再横向复制。这样投入可控,数据也能真正用起来。