工业现场设备联网方案设计:数据采集终端选型要点
日期:2026-10-13
标签:PLC控制柜,数据采集,设备联网,工业自动化
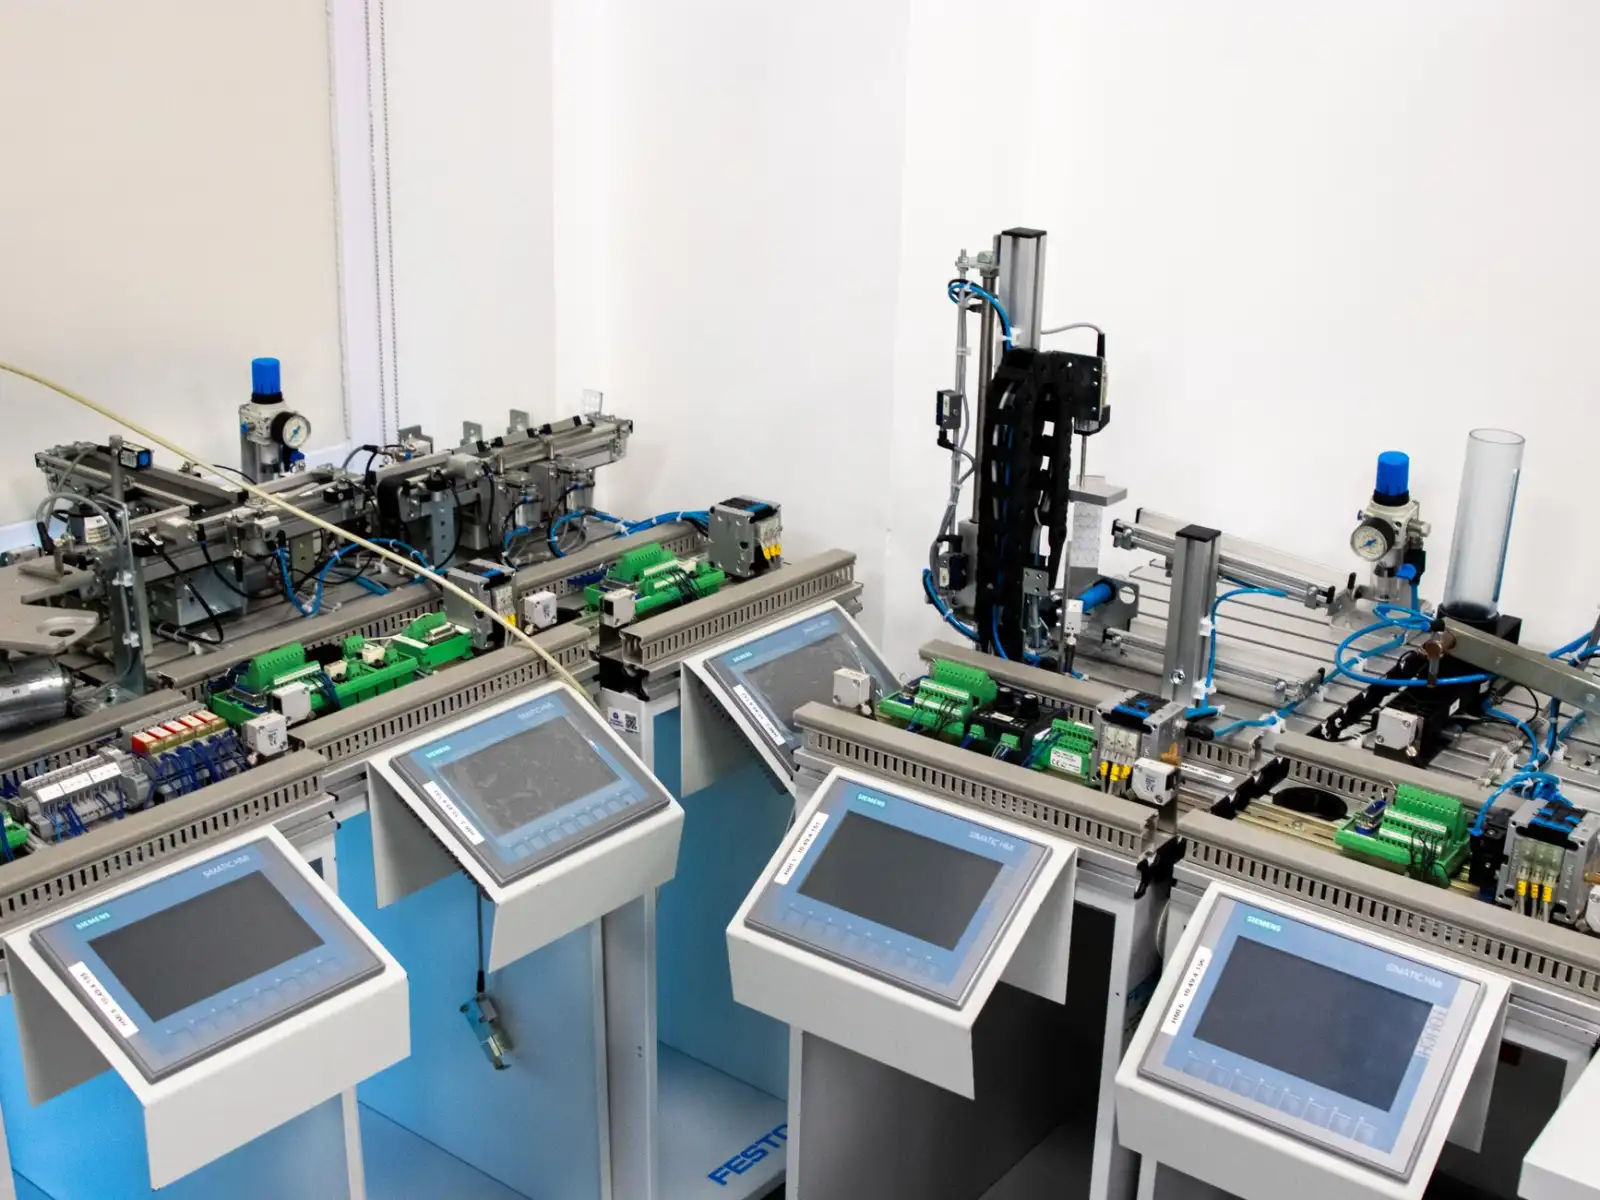
在工业自动化项目中,设备联网方案的前期设计往往决定了后期运维的成本与效率。很多现场改造项目在实施阶段才发现数据采集终端与既有PLC控制柜不匹配,或者协议解析能力不足,导致返工。选型环节值得投入足够精力。
数据采集终端的核心选型维度
数据采集终端介于现场设备与上层系统之间,承担协议转换、边缘计算和数据缓存等任务。选型时以下三个维度最容易出问题:
- 协议兼容性:现场PLC控制柜内可能同时存在西门子S7、三菱MC、Modbus RTU/TCP、OPC UA等多种协议。终端至少需支持Modbus与OPC UA,并具备主流PLC私有协议的驱动库。若协议覆盖不全,后期每接入一种新设备就要增加网关,成本反而更高。
- 接口配置与电气隔离:RS-485与以太网口数量要匹配现场实际需求,建议预留20%余量。工业现场电磁干扰强,串口和电源端应具备光电隔离,隔离电压不低于2500V,否则雷击或变频器启停时容易损坏终端。
- 边缘计算能力:设备联网后数据量激增,若全部上传云端再处理,带宽和延迟都难以接受。支持本地数据过滤、报警判断和断线续传的终端,能显著降低上层平台压力。
环境适应性与安装方式
工业自动化现场的温度、湿度和振动条件差异很大。冶金、铸造车间环境温度可能超过55℃,而冷库场景又要求终端在-25℃以下稳定运行。选型时需确认工作温度范围,宽温型产品通常覆盖-40℃至70℃。
安装方式同样关键。PLC控制柜内导轨空间有限,终端应采用标准DIN导轨安装,厚度控制在合理范围。若需分散部署在产线侧,则要选择IP65以上防护等级的机型,避免粉尘和切削液侵入。
一个典型的改造案例
天津某汽车零部件工厂的冲压车间,原有12台冲压机各自配有PLC控制柜,但数据孤立。改造时选用了支持Modbus TCP和OPC UA的双协议采集终端,每台终端同时采集冲压次数、模具温度、液压系统压力等参数。终端内置边缘计算规则,当压力波动超过阈值时本地触发报警并记录波形,仅将统计结果和报警事件上传MES。改造后数据采集完整率从78%提升至99.6%,网络带宽占用下降约60%。
这个案例说明,数据采集终端不只是“透传”设备,它承担了现场数据的预处理职责。选型时多花时间评估协议库的完整性和边缘计算能力,比单纯比较硬件参数更有意义。
设备联网方案没有通用模板,但围绕协议兼容、电气隔离、环境适应性和边缘计算四个要点展开评估,基本能覆盖大多数工业自动化场景的核心需求。中极智联在天津及周边地区承接过多类PLC控制柜联网改造项目,如需进一步交流选型细节,欢迎联系我们的技术团队。