数据采集终端与PLC控制柜如何协同实现产线运行状态实时监控
在离散制造车间,产线运行状态的透明度直接决定了异常响应速度和OEE水平。很多工厂已经部署了PLC控制柜,却仍依赖人工巡检记录设备状态——PLC里的数据"沉睡"在控制器内部,未能转化为可追溯、可分析的生产信息。要让产线状态真正实现实时监控,关键在于打通PLC控制柜与数据采集终端之间的协同链路,让设备联网从单点试点走向产线级覆盖。
协同原理:从控制器寄存器到监控平台的数据通路
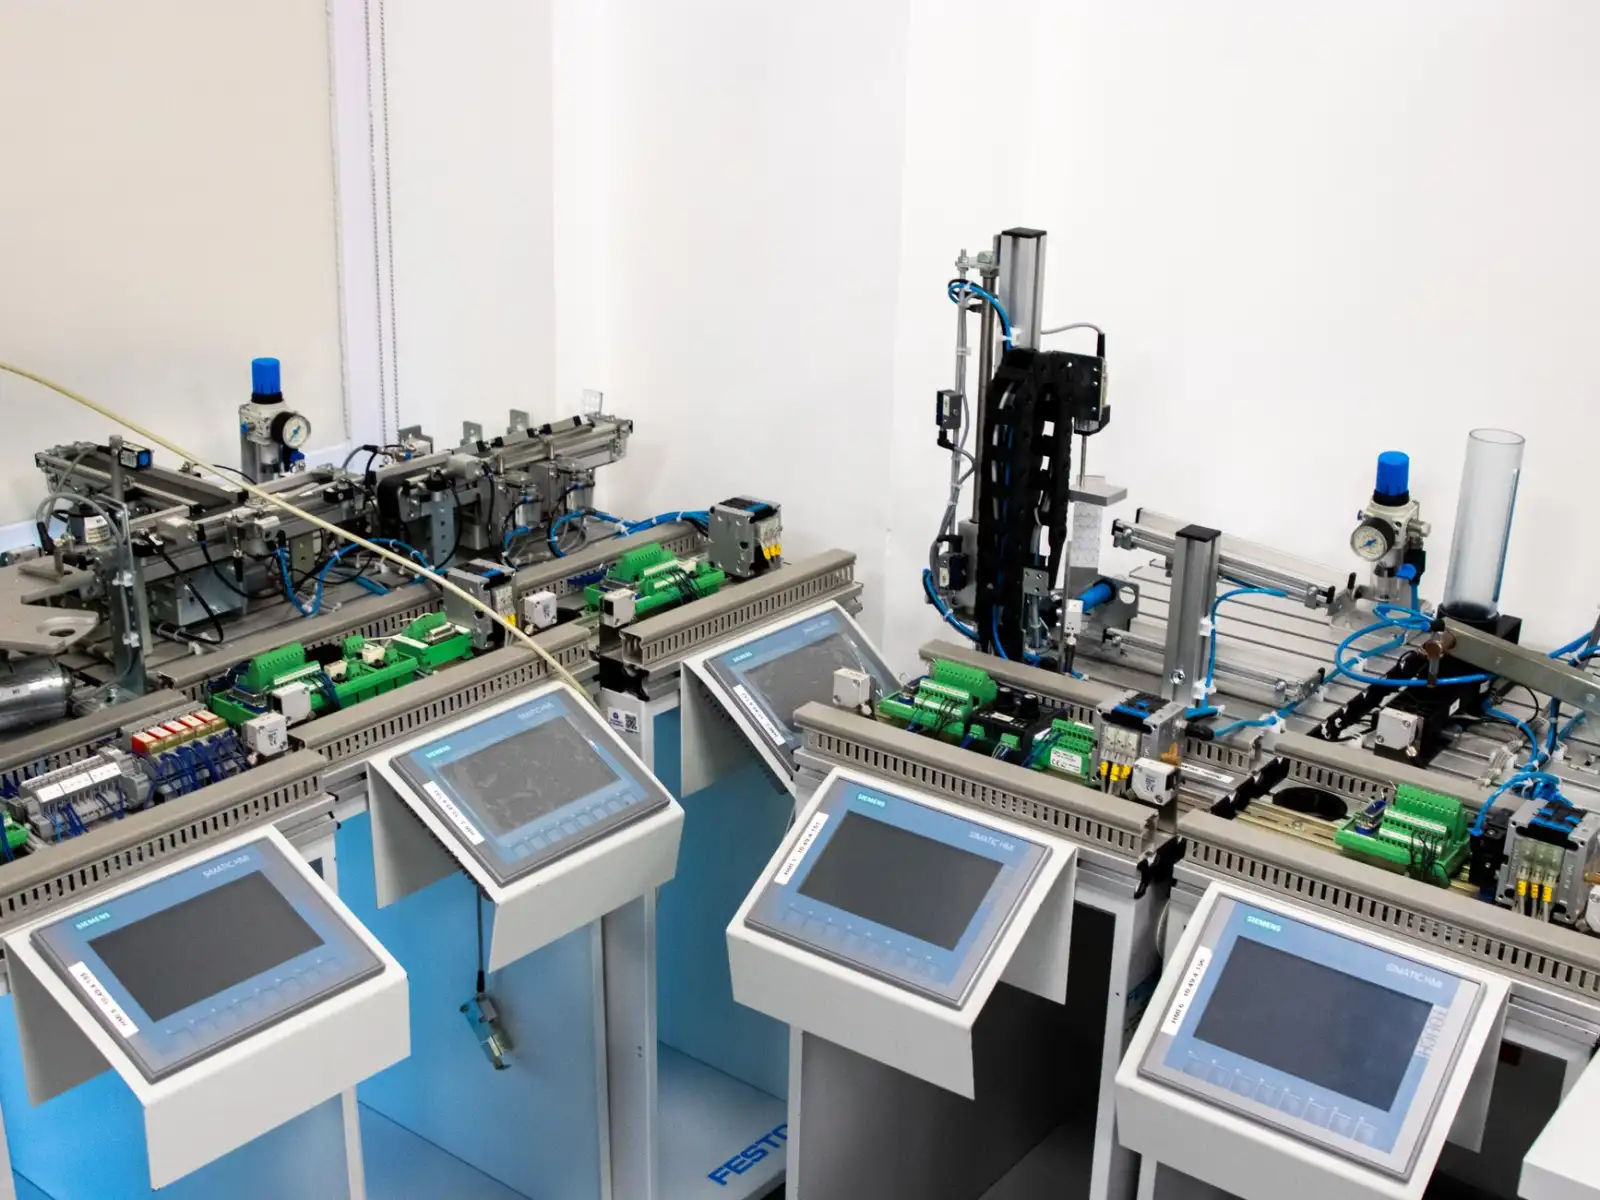
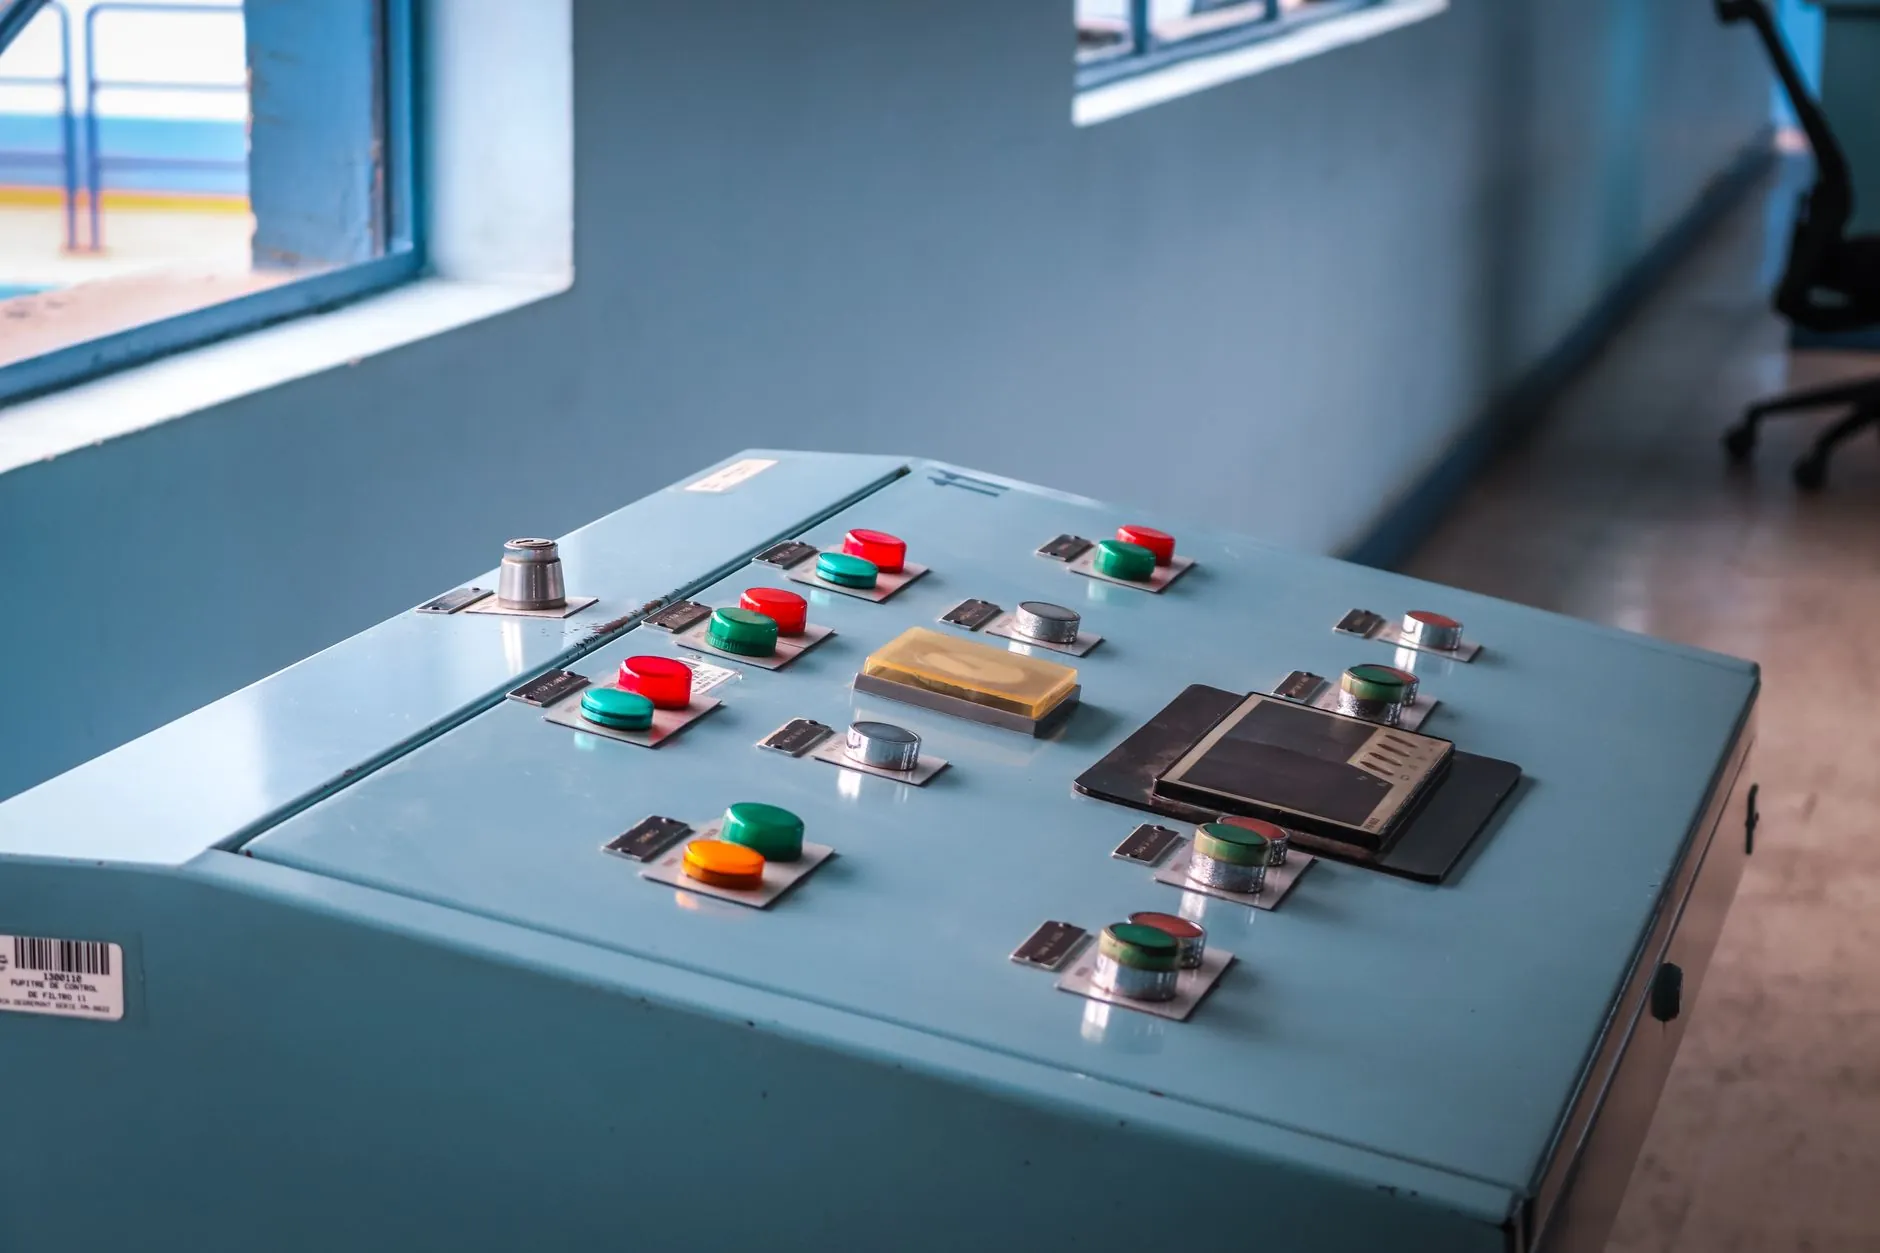
PLC控制柜承担着产线逻辑控制与安全联锁的核心职能,其CPU内部维护着大量反映设备运行状态的软元件——输入输出映像区、数据寄存器、定时器/计数器当前值等。数据采集终端的作用,是通过工业以太网或串行通信接口,按约定协议周期性读取这些寄存器的值,再经由边缘计算处理后上传至监控平台。
这条通路的稳定性取决于三个技术细节:通信协议的匹配(如西门子S7协议、Modbus TCP、OPC UA)、采集周期的设定(通常状态量200ms~1s,工艺参数按需调整)、以及断线续传机制是否健全。忽略任何一环,都可能导致状态数据丢包或时间戳错位,让实时监控名不副实。
实操方法:采集点位规划与边缘侧配置
落地阶段,建议按"设备状态—工艺参数—报警事件"三层规划采集点位。设备状态层采集运行/待机/故障/换型等信号;工艺参数层采集关键工位的温度、压力、节拍等模拟量;报警事件层则捕获PLC报警字的变化沿。点位总量控制在单台终端300~500点以内,避免轮询周期过长影响实时性。
边缘侧的配置要点包括:
- 为每台PLC控制柜分配固定IP并建立设备台账,确保设备联网拓扑清晰可查;
- 在采集终端上配置数据预处理规则,对模拟量做死区过滤,减少无效上传;
- 启用本地缓存队列,网络中断时数据暂存于终端,恢复后按时间戳补传;
- 与PLC扫描周期错开采集时序,避免通信负载影响控制逻辑响应。
数据对比:协同前后的监控能力差异
以一条含12台PLC控制柜的装配线为例,人工巡检模式下状态数据滞后约15~30分钟,故障发现依赖操作工呼叫,平均响应时间超过20分钟;完成数据采集终端与PLC协同部署后,状态刷新周期缩短至1秒级,报警推送延迟低于3秒,异常响应时间压缩到5分钟以内。更关键的是,历史状态数据可回溯至秒级粒度,为工业自动化产线的节拍分析和瓶颈识别提供了可靠的数据底座。
值得注意的是,协同方案的价值不止于"看得见"。当采集终端与MES、Andon系统对接后,产线状态可自动触发工单流转与物料呼叫,形成从感知到执行的闭环。工业自动化的深度,往往就体现在这些数据通路的衔接质量上。
对于正在推进产线数字化的制造企业,建议先从关键设备单机联网验证通信稳定性,再逐步扩展至整线覆盖。中极智联在PLC控制柜数据采集与设备联网实施中积累的工程经验表明,前期点位规划越扎实,后期监控平台的数据可用性越高——实时监控的上限,往往在采集层就已决定。