PLC控制柜在工业自动化产线中的核心控制逻辑与选型要点解析
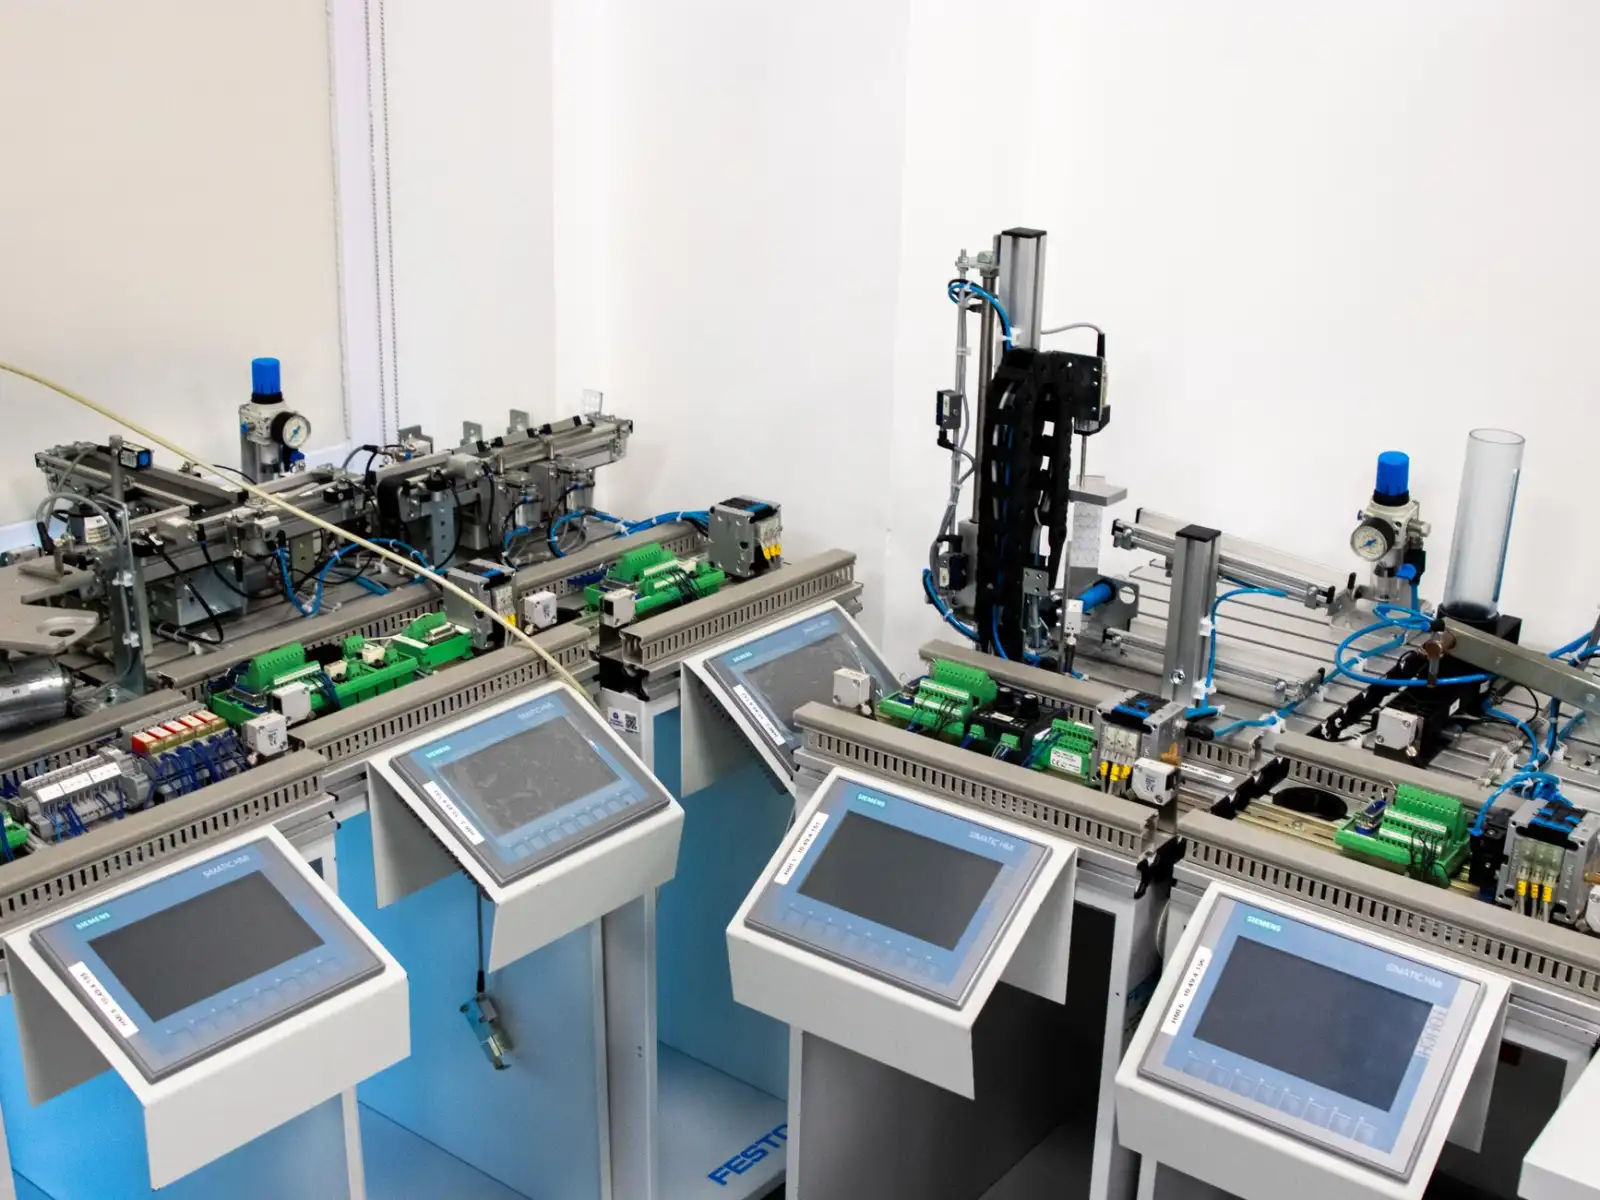
在汽车焊装车间的产线改造现场,经常能看到这样的场景:一条运行了七八年的老产线,机械手和夹具本身状态尚可,但一提到整线升级,工程师首先头疼的却是电气控制部分——继电器逻辑混乱、故障排查全靠经验、上位机拿不到实时数据。这背后反映出一个被低估的事实:PLC控制柜作为产线的"神经中枢",其控制逻辑设计与选型合理性,直接决定了整条产线的可维护性与扩展上限。
控制逻辑不只是"跑通程序"
很多项目在调试阶段只关注设备能否按节拍动作,却忽略了控制逻辑的分层设计。成熟的PLC控制柜通常采用"设备层—单元层—产线层"三级架构:设备层处理单机启停与安全互锁,单元层负责工位间的握手信号与节拍协调,产线层则承担排产指令下发与状态汇总。分层不清的后果是,任何一个工位的逻辑改动都可能引发连锁反应,后期维护成本成倍增加。
以一条典型的装配线为例,单站安全门开关信号若直接串入产线级逻辑,一次误触发就可能导致全线停机;而将其在单元层做滤波与延时处理后,非计划停机时间通常能压缩30%以上。这种细节,恰恰是控制逻辑设计功底的体现。
选型要点:从I/O点数到通信能力
选型阶段最常见的误区是"按当前需求配、留一点余量"。实际上,工业自动化产线的I/O扩展往往比预期更快。建议点数余量不低于20%,模拟量通道单独核算,并优先选择支持热插拔的模块化机型。
- CPU性能:关注扫描周期与程序容量,涉及运动控制的场合需确认是否支持凸轮同步等指令集;
- 通信接口:至少预留一路以太网用于设备联网,Profinet、EtherCAT等现场总线按驱动器品牌匹配;
- 数据采集能力:确认CPU是否原生支持OPC UA或MQTT,否则需外加网关,增加成本与故障点;
- 柜体工艺:散热风扇与空调的选型按柜内总功耗计算,避免夏季高温导致的偶发死机。
值得强调的是,数据采集需求应在选型初期就明确。若等到产线投产后才考虑加装传感器与采集模块,往往面临柜内空间不足、接线混乱的窘境。
设备联网与数据采集的落地衔接
当前不少工厂在推进设备联网时,习惯在PLC控制柜之外单独部署边缘网关。这种做法可行,但会增加一层协议转换。更简洁的路径是选择自带以太网口与标准协议栈的PLC,将产线状态、报警代码、工艺参数直接上传至MES或SCADA系统。对于老旧设备改造,则可通过柜内加装串口转以太网模块,以较低成本实现数据采集的"补课"。
需要提醒的是,联网不等于开放全部寄存器。建议在控制柜设计阶段就规划好数据分区,将实时控制区与只读监测区隔离,既满足采集需求,又不影响控制安全。
给工程人员的三条实操建议
- 图纸先行:柜内布局、端子编号、线号规则在施工前定稿,后期排查效率差别巨大;
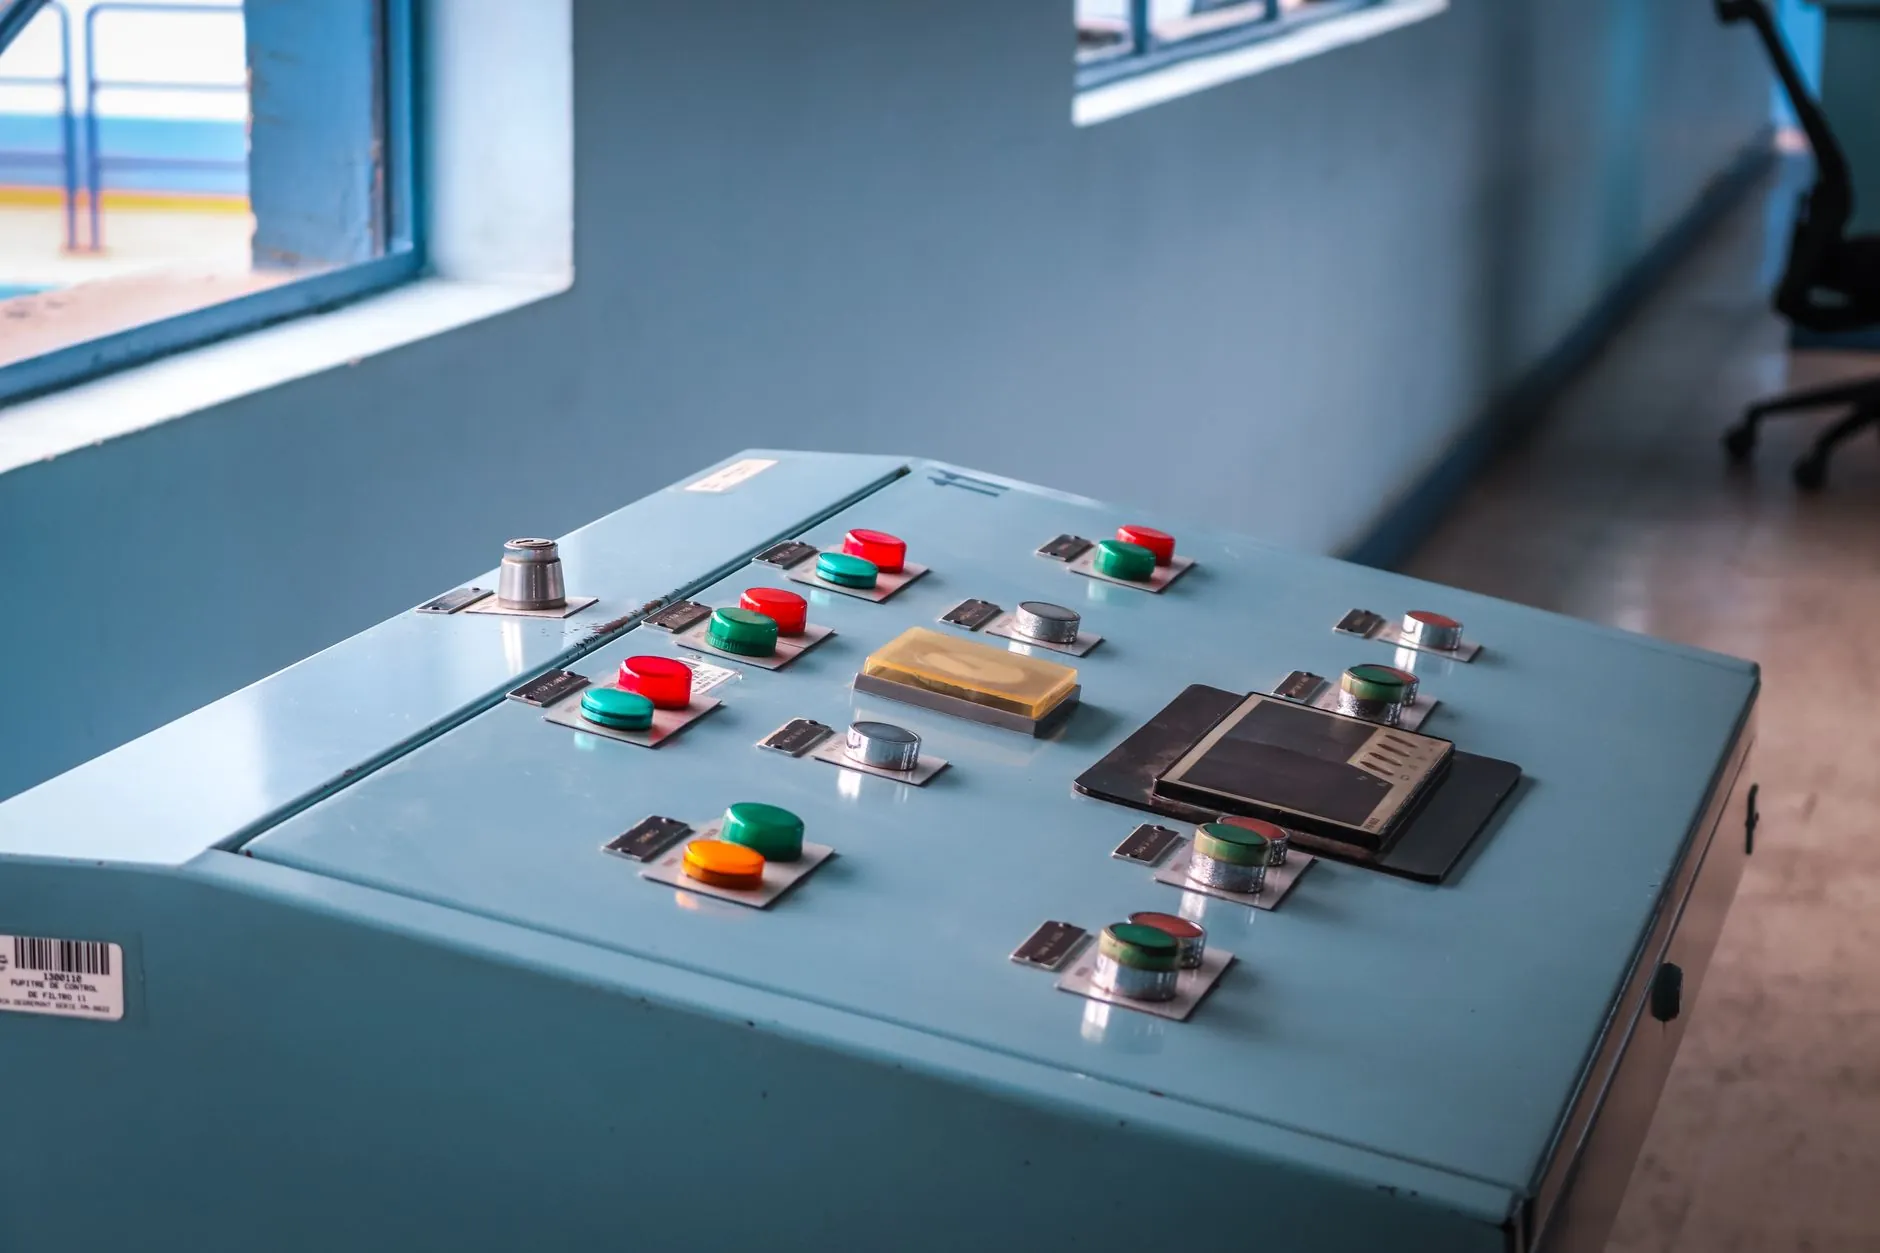
- 预留测试端口:在柜门面板设置编程口与网口,避免调试时频繁开柜;
- 建立逻辑注释规范:梯形图或SCL代码的注释,比任何文档都更贴近现场。
中极智联(天津)网络科技有限公司在工业自动化项目实践中,持续关注PLC控制柜从设计到联网的全链路细节,为产线稳定运行提供可落地的技术支撑。