工业设备联网方案设计:从数据采集到产线透明化管理的实施路径
在离散制造现场,设备品牌杂、协议多、孤岛严重是普遍痛点。一套可落地的工业设备联网方案,核心在于打通从PLC控制柜到管理层的纵向数据链路。本文结合中极智联在天津及周边制造企业的实施经验,拆解从数据采集到产线透明化管理的完整路径。
一、数据采集层的设计要点
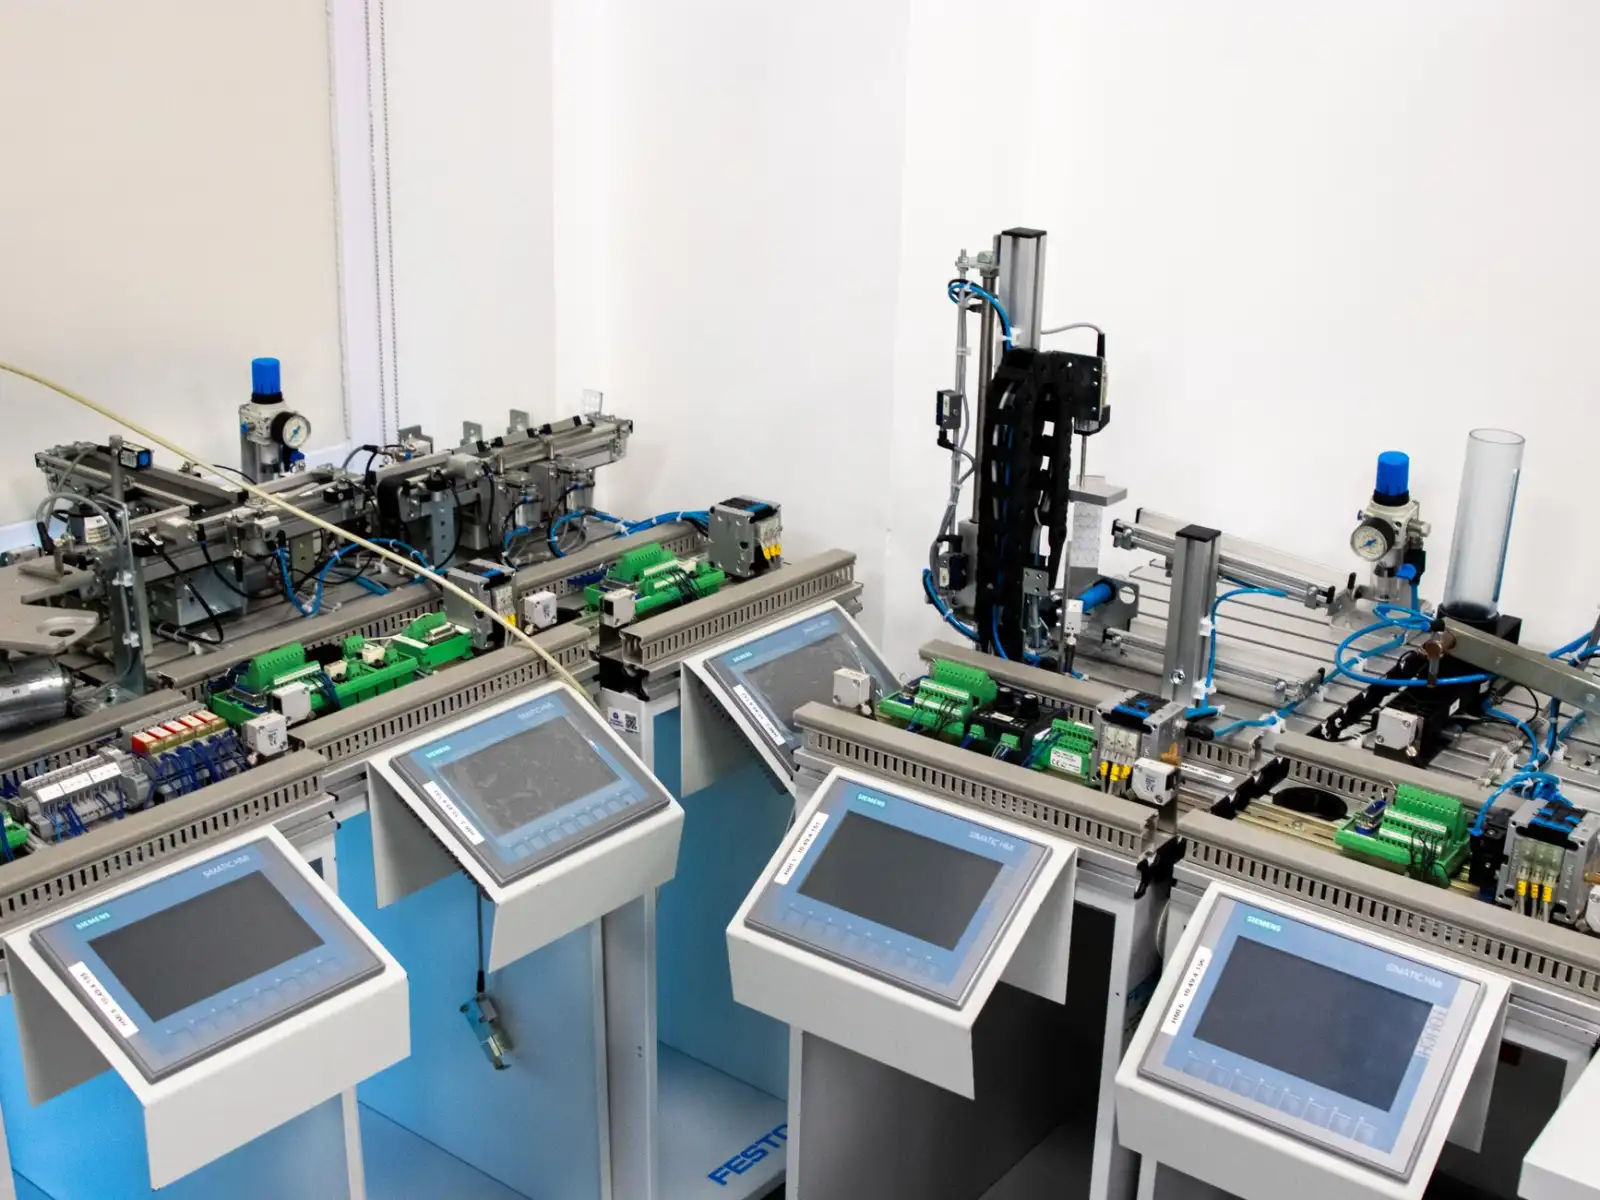
采集是整个方案的底座。现场常见的西门子S7-1200/1500、三菱FX/Q系列、欧姆龙NJ/NX等控制器,需根据端口开放情况选择采集方式:支持以太网的原生走S7、MC、EtherNet/IP协议直连;老旧设备则通过加装边缘网关或从PLC控制柜的RS-485通讯口以Modbus RTU轮询获取寄存器数据。采集周期建议按信号类型分级——状态量500ms~1s,工艺参数1~5s,电表类可放宽至10s,避免高频轮询拖垮PLC扫描周期。
二、设备联网与边缘侧处理
采集到的数据不建议直接上云。边缘网关承担三件事:协议归一化(统一转为MQTT/OPC UA)、断网缓存(本地至少保留7天数据)、以及轻量计算(如OEE预聚合、报警阈值判断)。网络层优先采用工业交换机组建环网,冗余协议选RSTP或MRP,单点断链切换时间可控制在毫秒级,这对连续生产线的设备联网稳定性至关重要。
- 现场层:PLC、仪表、机器人通过Profinet/Modbus接入边缘网关
- 汇聚层:工业交换机环网,VLAN隔离控制流与数据流
- 平台层:MQTT Broker + 时序数据库,支撑产线看板与历史追溯
三、产线透明化管理的落地
数据上来之后,价值体现在三个看板:设备状态看板(运行/待机/故障/停机四态)、产量与节拍看板、质量追溯看板。关键在于把工业自动化信号与工单绑定——通过MES下发的工单号关联PLC的启动信号,才能算出真实的单件节拍和良率。这一步做不好,看板就只是"好看的数字",无法指导排产。
注意事项与常见问题
实施中高频踩坑集中在三处:一是PLC地址表未核对,导致采集点位错位;二是网关与PLC的IP网段冲突,数据采集时通时断;三是未做时间同步,多设备数据时间戳偏差超过秒级,追溯分析失真。建议上线前用NTP统一授时,并对每个采集点做72小时稳定性压测。
另一个常见疑问是改造是否需要停机。多数场景下,通过PLC控制柜预留通讯口或加装串口服务器可实现不停机接入,仅在需要增加交换机或重新布线时安排短时窗口。
从采集到透明化,本质是把设备层的原始信号转化为可决策的数据资产。方案设计时把协议兼容性、边缘可靠性和工单绑定这三件事做扎实,产线透明化就是水到渠成的结果。