工厂设备联网改造中PLC控制柜与数据采集方案的选型要点
走访过不少天津本地的离散制造车间,发现一个共性现象:设备明明装了PLC,产线数据却依然靠人工抄表。问其原因,多数回答是"柜子太老、协议不通、改了怕停线"。这背后其实暴露了设备联网改造中最典型的选型误区——把PLC控制柜与数据采集方案割裂看待,结果要么重复投资,要么采上来的数据没法用。
一、先搞清楚:采集不到数据,问题往往不在软件
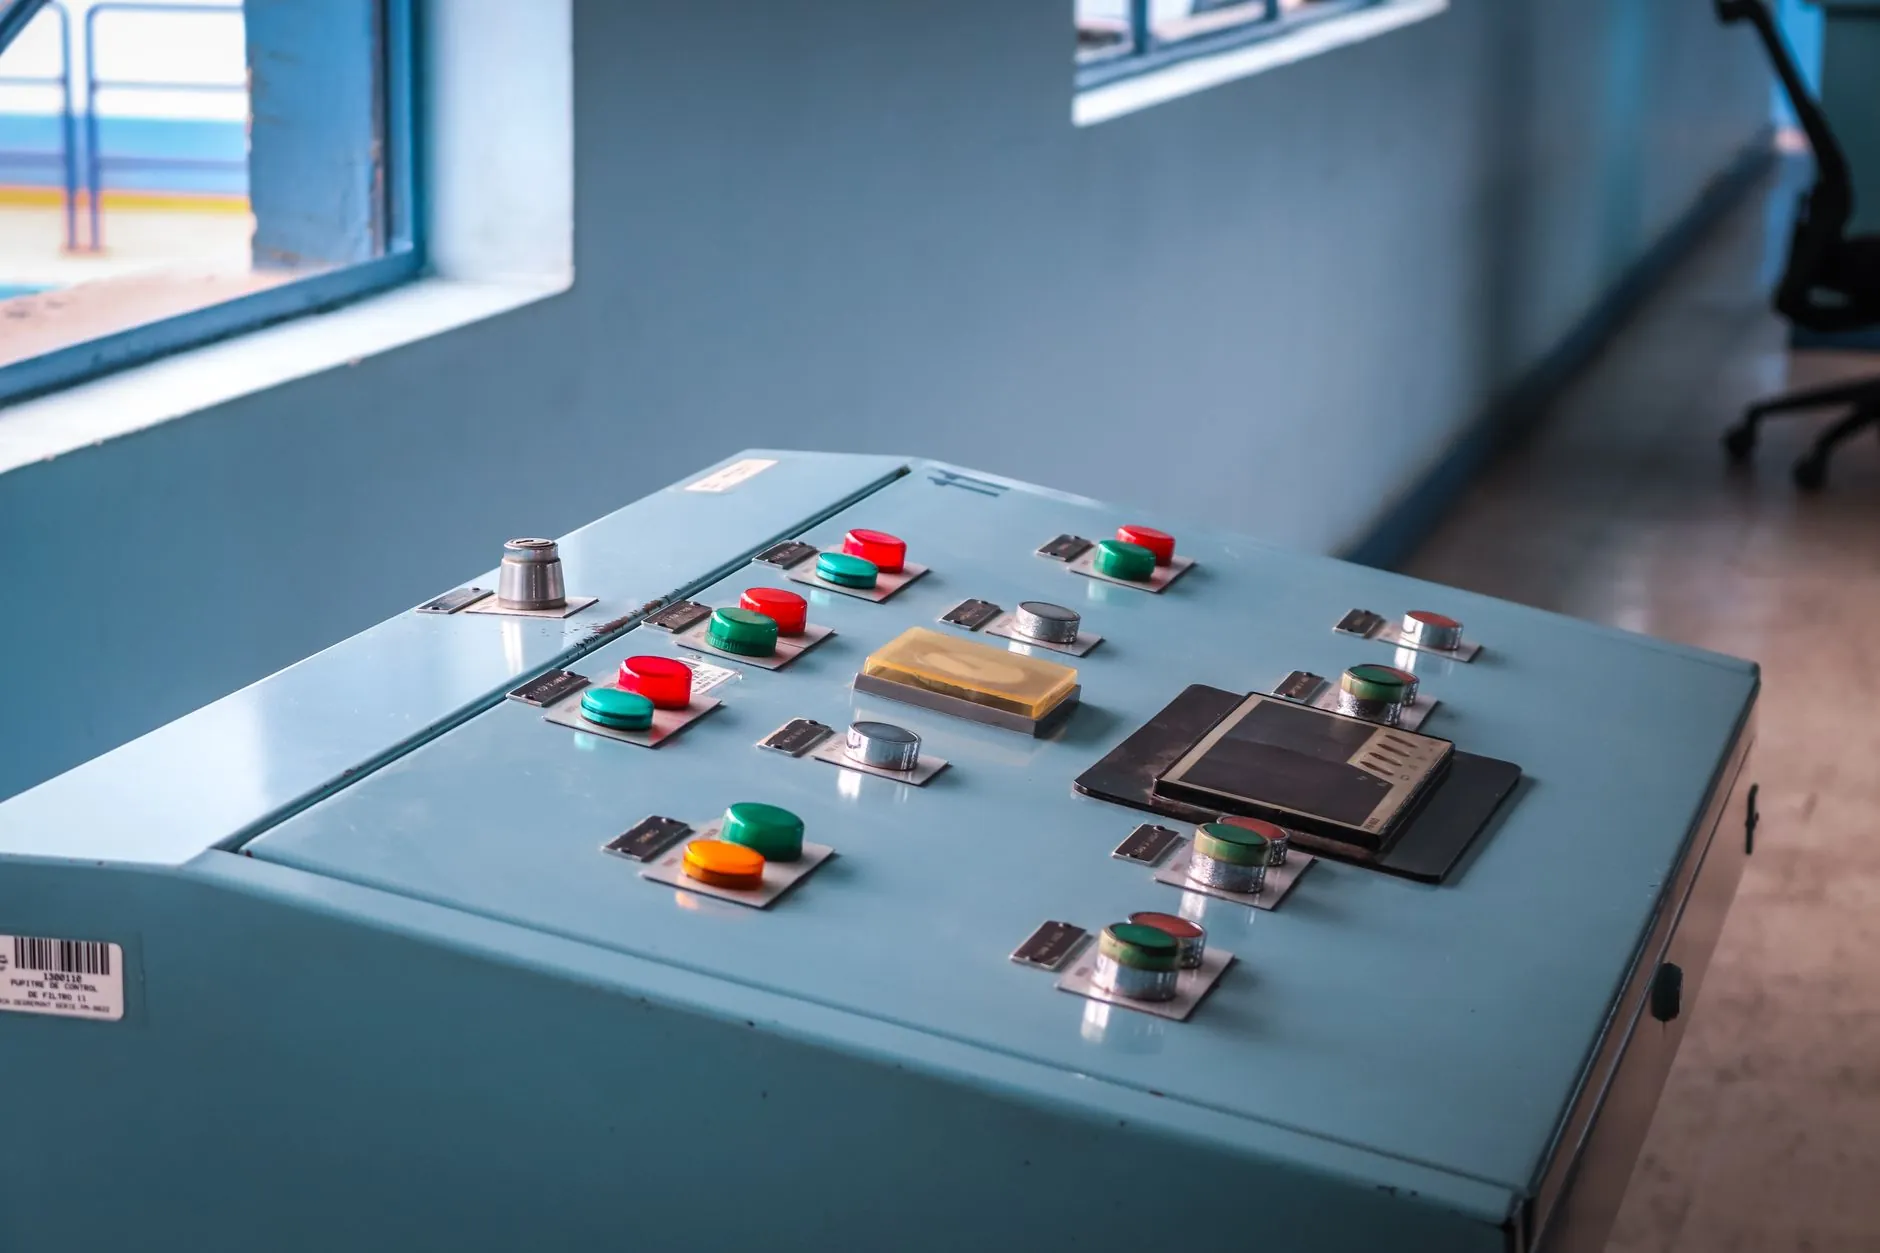
很多工厂上MES时才发现底层数据断流,追根溯源,70%的故障点集中在控制柜侧:老式继电器逻辑柜没有通讯接口、PLC通讯口被触摸屏占用、柜内未预留网关安装空间与24V电源余量。这些物理层的缺失,后期加装采集模块时只能外挂改造,既破坏原有布线规范,又增加电磁干扰风险。
从技术原理看,数据采集的完整性取决于三个环节:现场层信号可得性(PLC是否开放协议)、传输层链路稳定性(RS485/以太网/4G冗余)、平台层解析能力(协议库覆盖度)。控制柜作为现场层载体,其选型直接决定前两个环节的天花板。
二、PLC控制柜选型的三个硬指标
针对改造类项目,柜体选型不能照搬新建产线标准,建议重点核查以下维度:
- 通讯资源预留:主控PLC至少保留1个独立以太网口或支持扩展通讯模块,避免与HMI争抢串口;柜内预留导轨空间安装边缘网关。
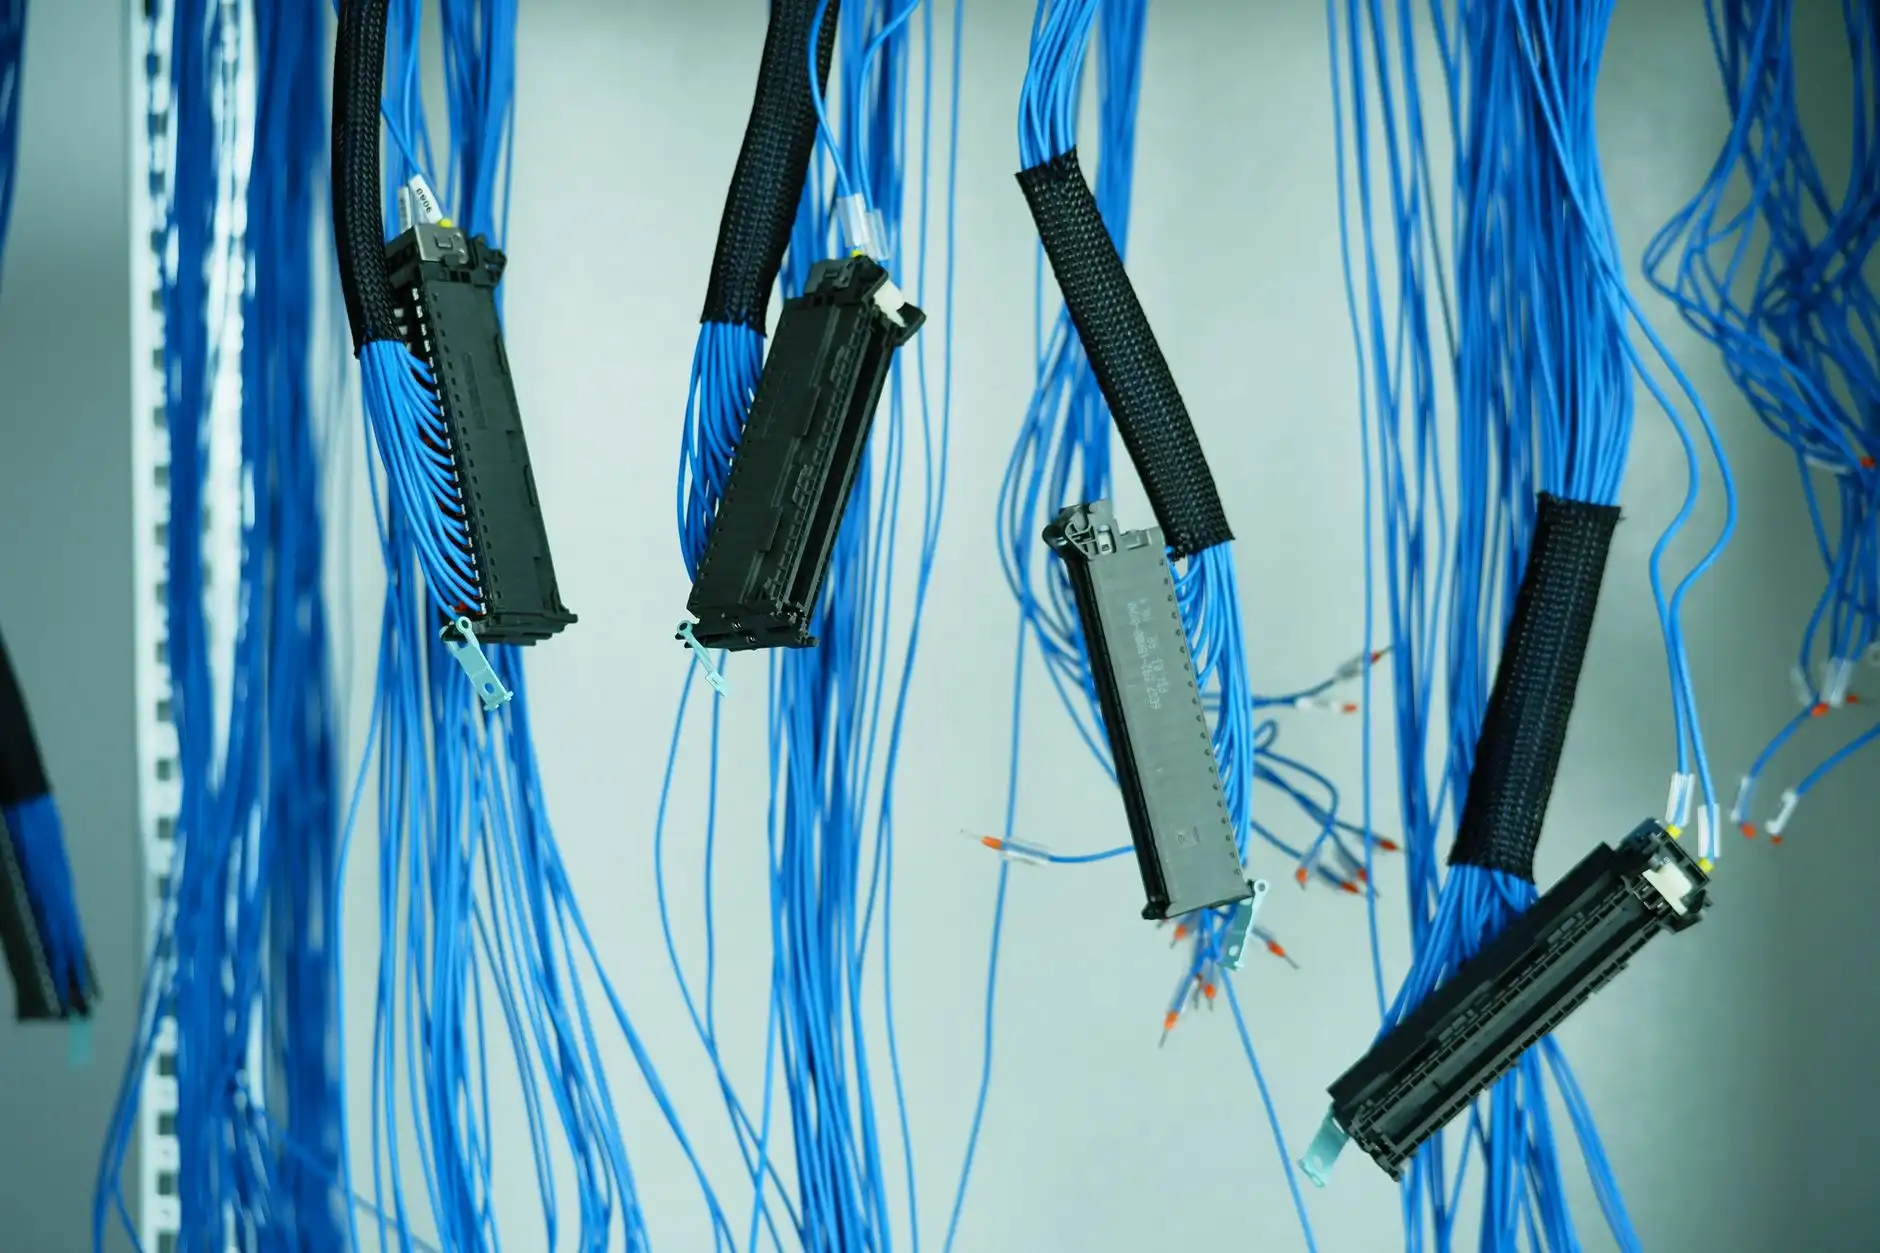
- 电源与隔离设计:采集回路与动力回路分槽走线,模拟量输入加装信号隔离器,这是抑制现场变频器干扰、保证采集精度的关键工艺细节。
- 协议开放性:优先选择支持Modbus TCP、Profinet、OPC UA等主流协议的控制器,老设备可通过协议转换网关接入,降低整体改造成本。
实际项目中,我们常建议客户在PLC控制柜改造时同步做柜内布局优化——把网关、交换机、隔离模块集中布置,既方便后期运维,也让采集链路的故障排查有据可依。
三、数据采集方案怎么选:三种路径的对比
目前主流的设备联网采集路径大致分三类,适用场景差异明显:
- PLC直连采集:通过控制器自带协议读取寄存器数据,实时性好、成本低,适合PLC品牌统一、协议开放的新设备。
- 边缘网关采集:网关向下兼容多种现场总线,向上以MQTT/HTTP上传,适合多品牌混杂的老车间,是当前工业自动化改造中性价比最高的方案。
- 外挂传感器采集:针对无通讯接口的老旧设备,通过电流互感器、震动传感器间接推断运行状态,精度有限但改造零侵入。
选型时不要一味追求"全采全传"。某注塑车间曾把每台设备200多个点位全量上传,结果网络带宽吃紧、平台卡顿。合理做法是按OEE核算需求筛选关键点位——启停、报警、模次、工艺参数,通常30~50个点位即可支撑大部分分析场景。
回到开头那个问题:改造怕停线,本质是方案设计时没做分步实施规划。建议按"单机试点—产线贯通—车间覆盖"的节奏推进,每步验证采集链路的稳定性后再扩大范围。中极智联在天津及周边地区的多个工厂改造项目中,正是按这一思路帮助客户在不停产前提下完成设备联网落地,控制柜侧预留与网关选型同步设计,往往能让后续扩展省去二次改造成本。