基于PLC控制柜的工厂设备联网方案设计与实施要点
在工厂数字化改造项目中,设备联网往往是投入产出比最高、也最容易踩坑的一环。很多企业采购了带网口的PLC控制柜,却发现数据上不来、协议对不上、网络时通时断。问题的根源通常不在PLC本身,而在于联网方案的设计阶段就缺少对现场总线、数据采集链路和网络拓扑的整体规划。本文结合实际工程经验,梳理基于PLC控制柜实现设备联网的关键设计思路与实施要点。
一、联网方案的核心架构
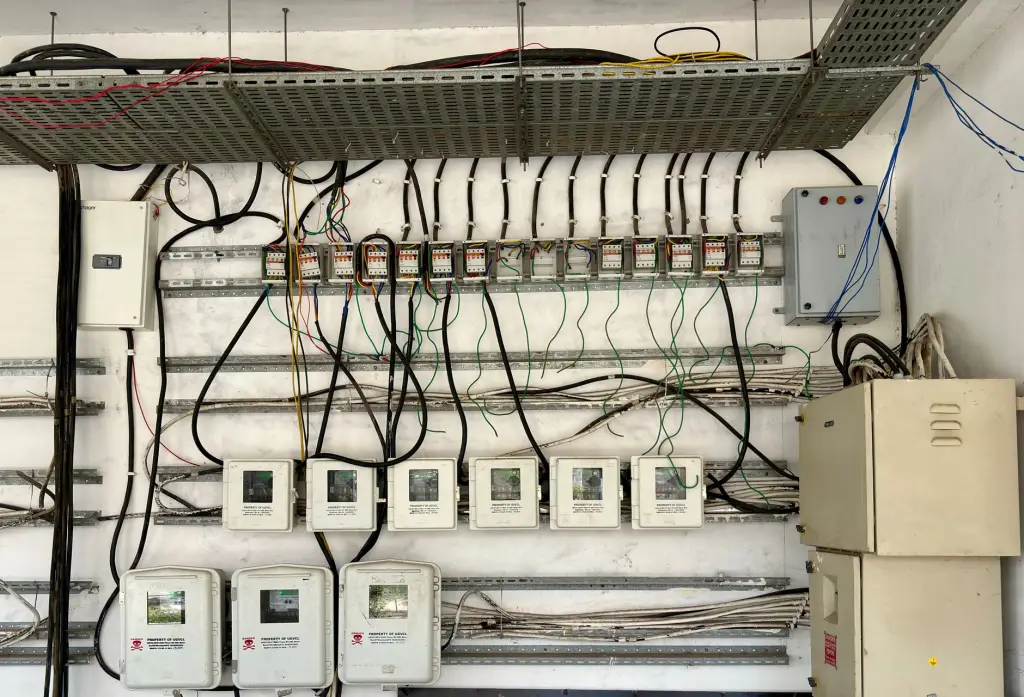
基于PLC控制柜的设备联网,本质上是把控制层的实时数据可靠地送到信息层。典型架构分为三层:现场设备层(PLC、变频器、仪表、传感器)、数据采集层(边缘网关或工控机)、平台应用层(MES、SCADA或云端)。PLC控制柜在这一架构中既是控制执行的核心,也是数据采集的物理节点——柜内PLC通过以太网或串口输出运行状态、工艺参数、报警信息,由边缘网关完成协议转换与数据打包后上传。
值得强调的是,采集层不应直接穿透到平台层。中间加一层边缘节点做协议适配和断线缓存,能显著降低上层系统的耦合度,也便于后期扩展不同品牌的PLC。
二、数据采集链路的设计要点
数据采集的可靠性取决于三个细节:协议匹配、采集周期、点位规划。主流PLC(西门子S7系列、三菱FX/Q系列、汇川AM系列等)各自支持S7协议、MC协议、Modbus TCP等不同通信方式,选型网关时必须确认协议栈覆盖范围。采集周期方面,工艺参数建议500ms~1s,报警类信号建议100~200ms,避免全量高频采集拖垮PLC的通信负载。
点位规划容易被忽视。建议在PLC控制柜出厂前就完成数据点表编制,明确每个点位的地址、数据类型、工程单位与量程换算关系。现场再补做点表,往往要停机配合,成本高得多。
- 模拟量点位:确认4-20mA或0-10V对应的寄存器地址与量程系数
- 状态点位:区分只读位与可写位,避免误写控制寄存器
- 报警点位:建议按字打包传输,减少通信报文数量
三、实施中的常见问题与规避方法
现场调试阶段最常见的问题是网络隔离不到位。办公网与生产网混用,一次广播风暴就可能导致PLC通信中断。建议在PLC控制柜侧配置工业交换机并划分VLAN,采集网关走独立网段,必要时加装单向隔离设备。
另一个高频问题是电磁干扰导致的数据跳变。变频器、伺服驱动器附近的通信线缆若未采用屏蔽双绞线且屏蔽层单端接地,采集到的模拟量会出现周期性毛刺。工程上应确保通信线与动力线分槽敷设,间距不小于200mm。
还有一个隐性风险:PLC的通信连接数有限。部分小型PLC同时支持的以太网连接数不超过8个,若SCADA、网关、编程电脑同时在线,容易出现连接拒绝。设计阶段应统计并发连接需求,必要时通过网关做连接汇聚。
设备联网不是一次性工程,而是持续迭代的基础设施。把PLC控制柜的通信资源规划清楚、把数据采集链路做扎实,后续接入MES或工业互联网平台时才能少走弯路。对于正在推进工业自动化改造的工厂而言,建议从单条产线或单个车间做试点,验证协议兼容性与网络稳定性后再规模化推广,这比一次性全厂铺开的成功率要高得多。