工业自动化数据采集方案:从现场设备到云端监控的完整链路
在天津一家汽车零部件工厂的冲压车间里,值班工程师老张不再需要每小时巡检一次配电室。他的手机屏幕上,12台PLC控制柜的运行电流、母线温度、断路器状态正以秒级刷新。这套变化背后,是一套从现场设备到云端监控的完整数据采集链路在支撑。对于正在推进数字化转型的制造企业而言,理解这条链路的每个环节,比单纯采购一套软件更有实际意义。
现场层:数据源头决定采集上限
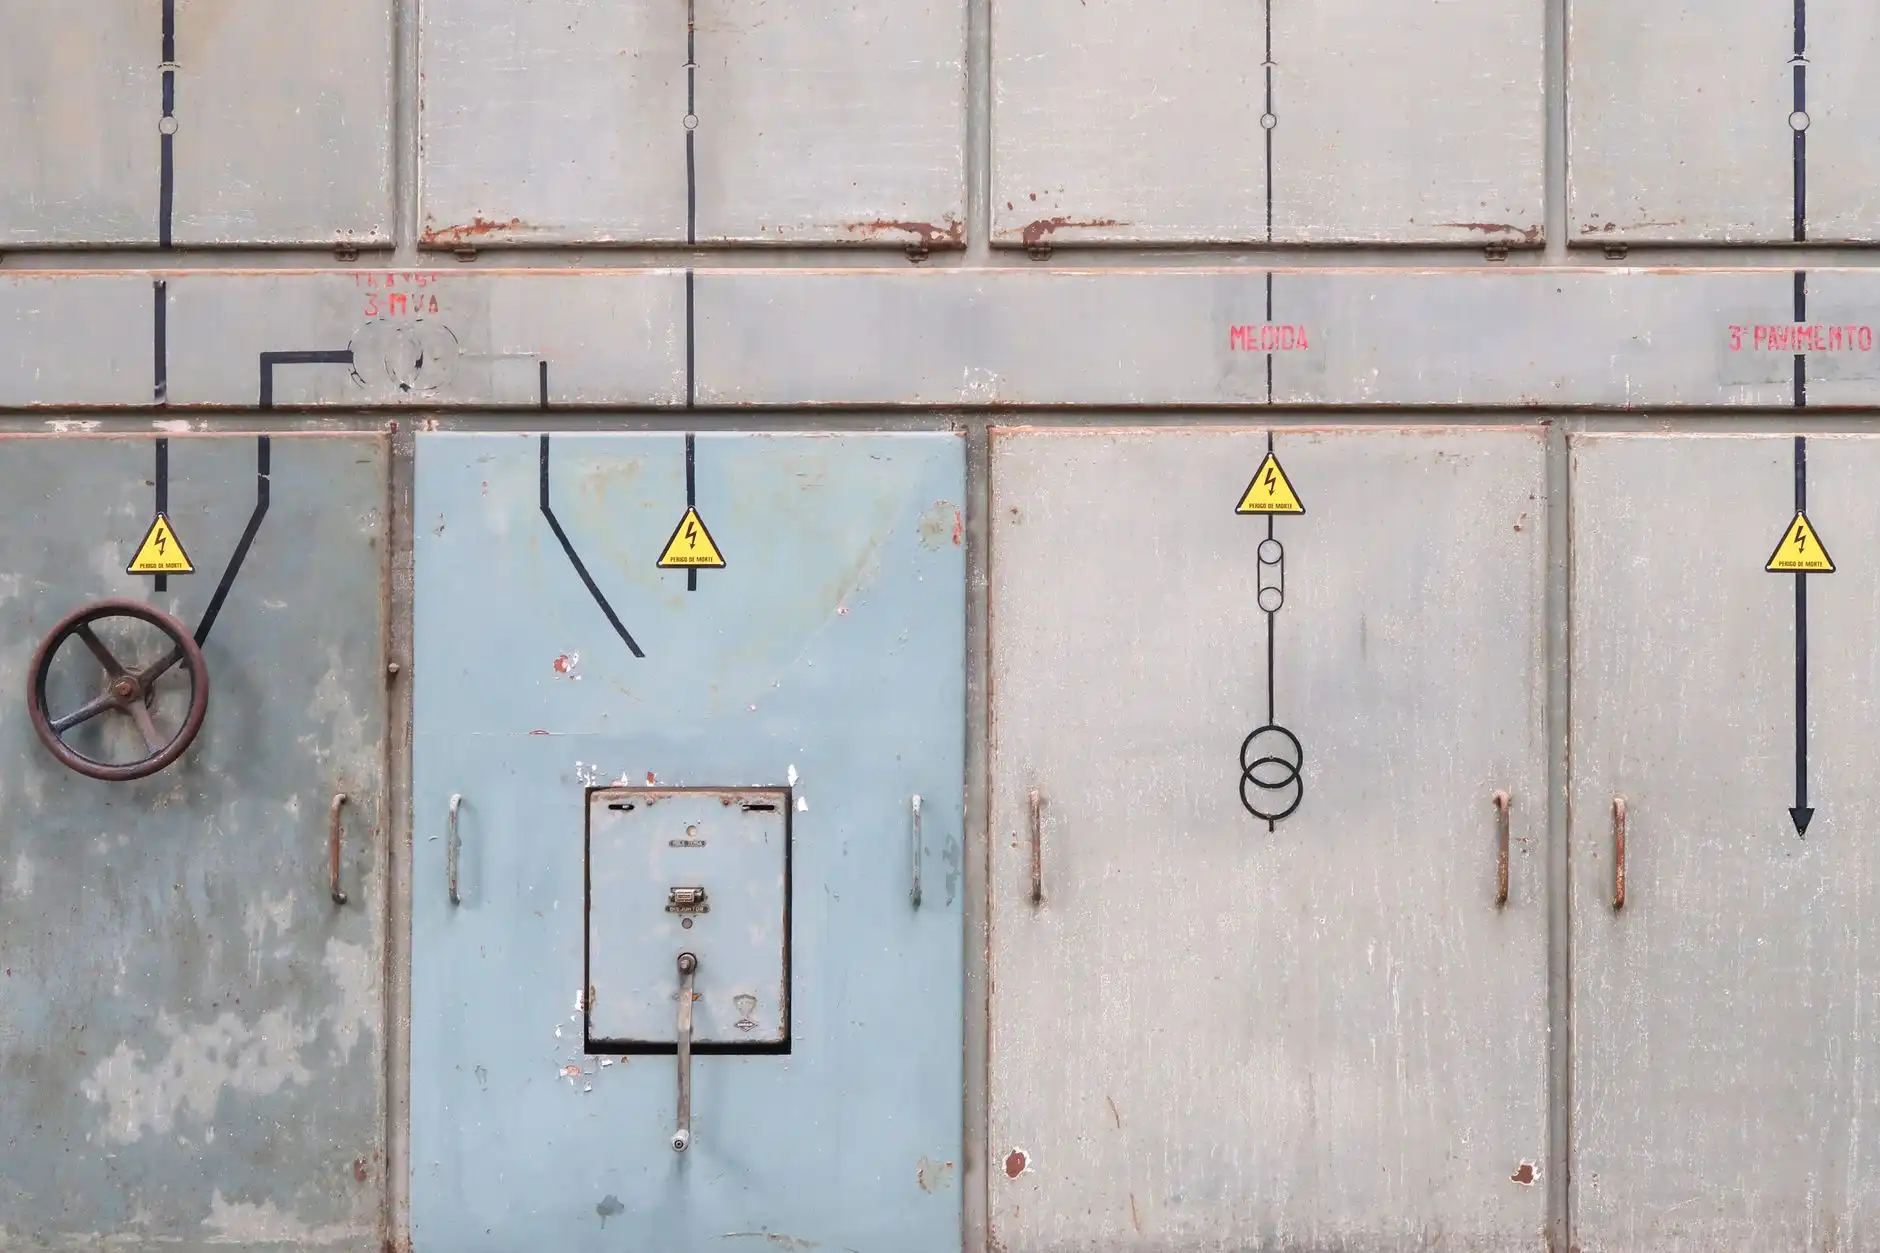
数据采集的起点藏在PLC控制柜内部。不同年代、不同品牌的PLC——西门子S7-1200、三菱FX系列、欧姆龙NJ系列——各自使用PPI、MPI、EtherNet/IP、Modbus TCP等不同协议。如果采集方案只支持单一协议,现场改造就会陷入“换柜子还是换方案”的两难。有经验的集成商会优先梳理设备清单,按协议类型分组,再决定是加装协议网关还是通过PLC扩展通信模块。这一步做不扎实,后面的云端监控就是空中楼阁。
另一个常被低估的细节是采集频率与设备扫描周期的匹配。冲压机需要50ms级的实时监测,而空压站的电表数据每分钟采集一次就足够。一刀切地设定高频采集,只会让网络带宽和存储成本无谓膨胀。
传输层:边缘计算与设备联网的平衡
把数据从车间送到云端,中间隔着车间级网络、工厂级防火墙和公网。直接在PLC上开OPC UA端口暴露到公网,是安全审计中最常见的扣分项。更稳妥的做法是在车间部署边缘网关:网关通过Modbus或Profinet从PLC控制柜读取数据,在本地完成协议转换、数据清洗和断线缓存,再通过MQTT over TLS以单向连接推送至云平台。
这种架构带来三个实际好处:
- 网络中断不丢数据——边缘侧可缓存数天原始数据,恢复后自动续传;
- 降低云侧计算压力——异常判断、阈值告警在边缘完成,云端只接收有效事件;
- 设备联网更安全——PLC不直接暴露,攻击面大幅收窄。
选择边缘网关时,别只看CPU核数。协议库的丰富程度、是否支持容器化部署、能否远程批量配置,才是决定后期运维成本的关键。
平台层:从数据到可执行洞察
数据到了云端,真正的挑战才开始。时序数据库选型、标签命名规范、告警收敛策略,每一项都影响系统可用性。见过太多项目把数据存成“点表垃圾场”——同一台设备的电流值在三个月内出现五种不同命名。建议在接入前就建立设备模型:按“工厂-车间-产线-设备-部件”层级定义测点,并强制统一单位与量纲。
可视化层面,与其追求酷炫的大屏,不如先做好三件事:实时趋势对比、历史数据回放、异常事件追溯。这三项功能覆盖了80%的日常运维场景。当运维人员能快速回答“这台PLC控制柜昨天下午为什么跳闸”时,工业自动化数据采集的价值才算真正落地。
回到老张的冲压车间,改造后的第三个月,非计划停机时间下降了22%。这个数字不是来自某个神奇的算法,而是因为数据链路稳定、告警准确、响应及时。工业自动化没有捷径,数据采集方案的价值恰恰体现在那些不起眼的细节里:一根屏蔽双绞线的接地、一个网关的缓存策略、一套测点命名规范。把这些做扎实,云端监控才不是面子工程。