数据采集终端与PLC控制柜协同方案:实现产线运行状态实时监控
日期:2026-09-25
标签:PLC控制柜,数据采集,设备联网,工业自动化
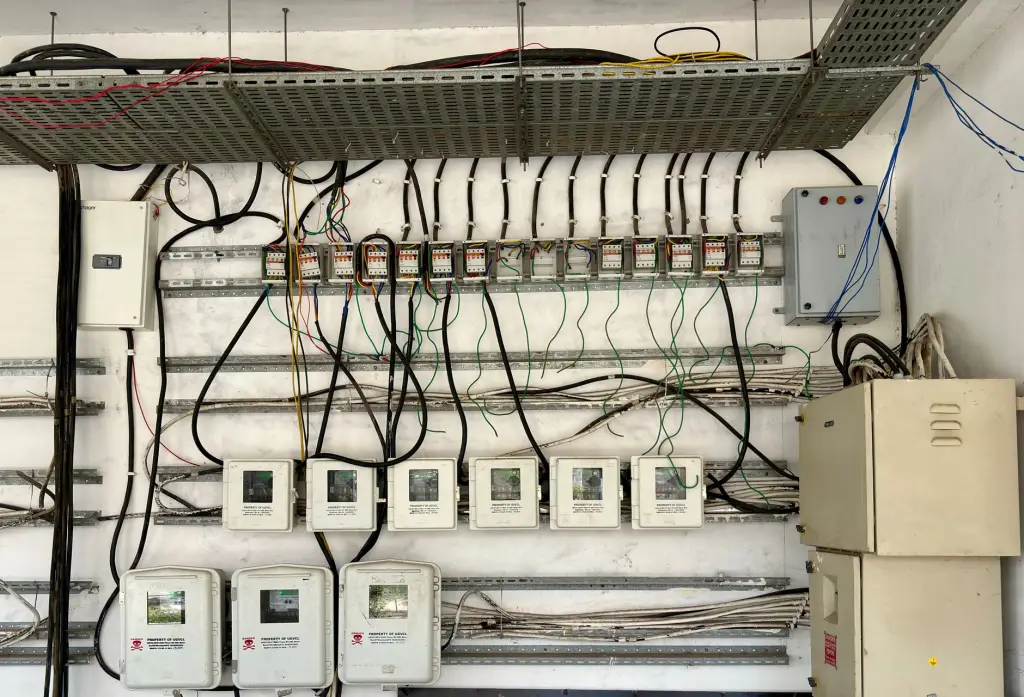
产线设备种类多、协议杂,PLC控制柜往往自成一套封闭系统,运行状态依赖现场人员巡检或指示灯判断。设备联网程度不足,导致故障响应滞后、OEE统计靠人工填报——这是不少制造企业在数字化改造初期遇到的真实困境。
协议壁垒:数据采集的第一道坎
PLC控制柜作为产线控制的执行核心,常见品牌包括西门子、三菱、欧姆龙、汇川等,各自支持Profibus、CC-Link、Modbus RTU/TCP、EtherCAT等不同协议。数据采集终端要做的第一件事,不是采集本身,而是协议解析与归一化。中极智联在多个项目实践中发现,采用支持多协议边缘解析的采集终端,可将不同品牌PLC控制柜的寄存器地址、数据类型统一映射为标准数据模型,避免上层平台为每种设备单独开发驱动。
协同架构:采集终端如何与PLC控制柜配合
典型的协同方案分为三层:现场层由PLC控制柜完成逻辑控制与安全联锁;边缘层通过数据采集终端以OPC UA或Modbus TCP方式读取PLC寄存器,进行边缘计算与缓存;平台层接收标准化数据,实现可视化监控与报警推送。关键在于采集终端不干预PLC原有控制逻辑,仅做只读或有限写入,确保产线安全。
实践中的几个要点:
- 采集周期根据信号类型区分——温度、压力等模拟量1~5秒,开关量状态变化采用事件触发;
- 数据采集终端需具备断网续传能力,本地至少缓存72小时数据;
- PLC控制柜内加装隔离模块,避免采集回路引入干扰。
落地方法与应用前景
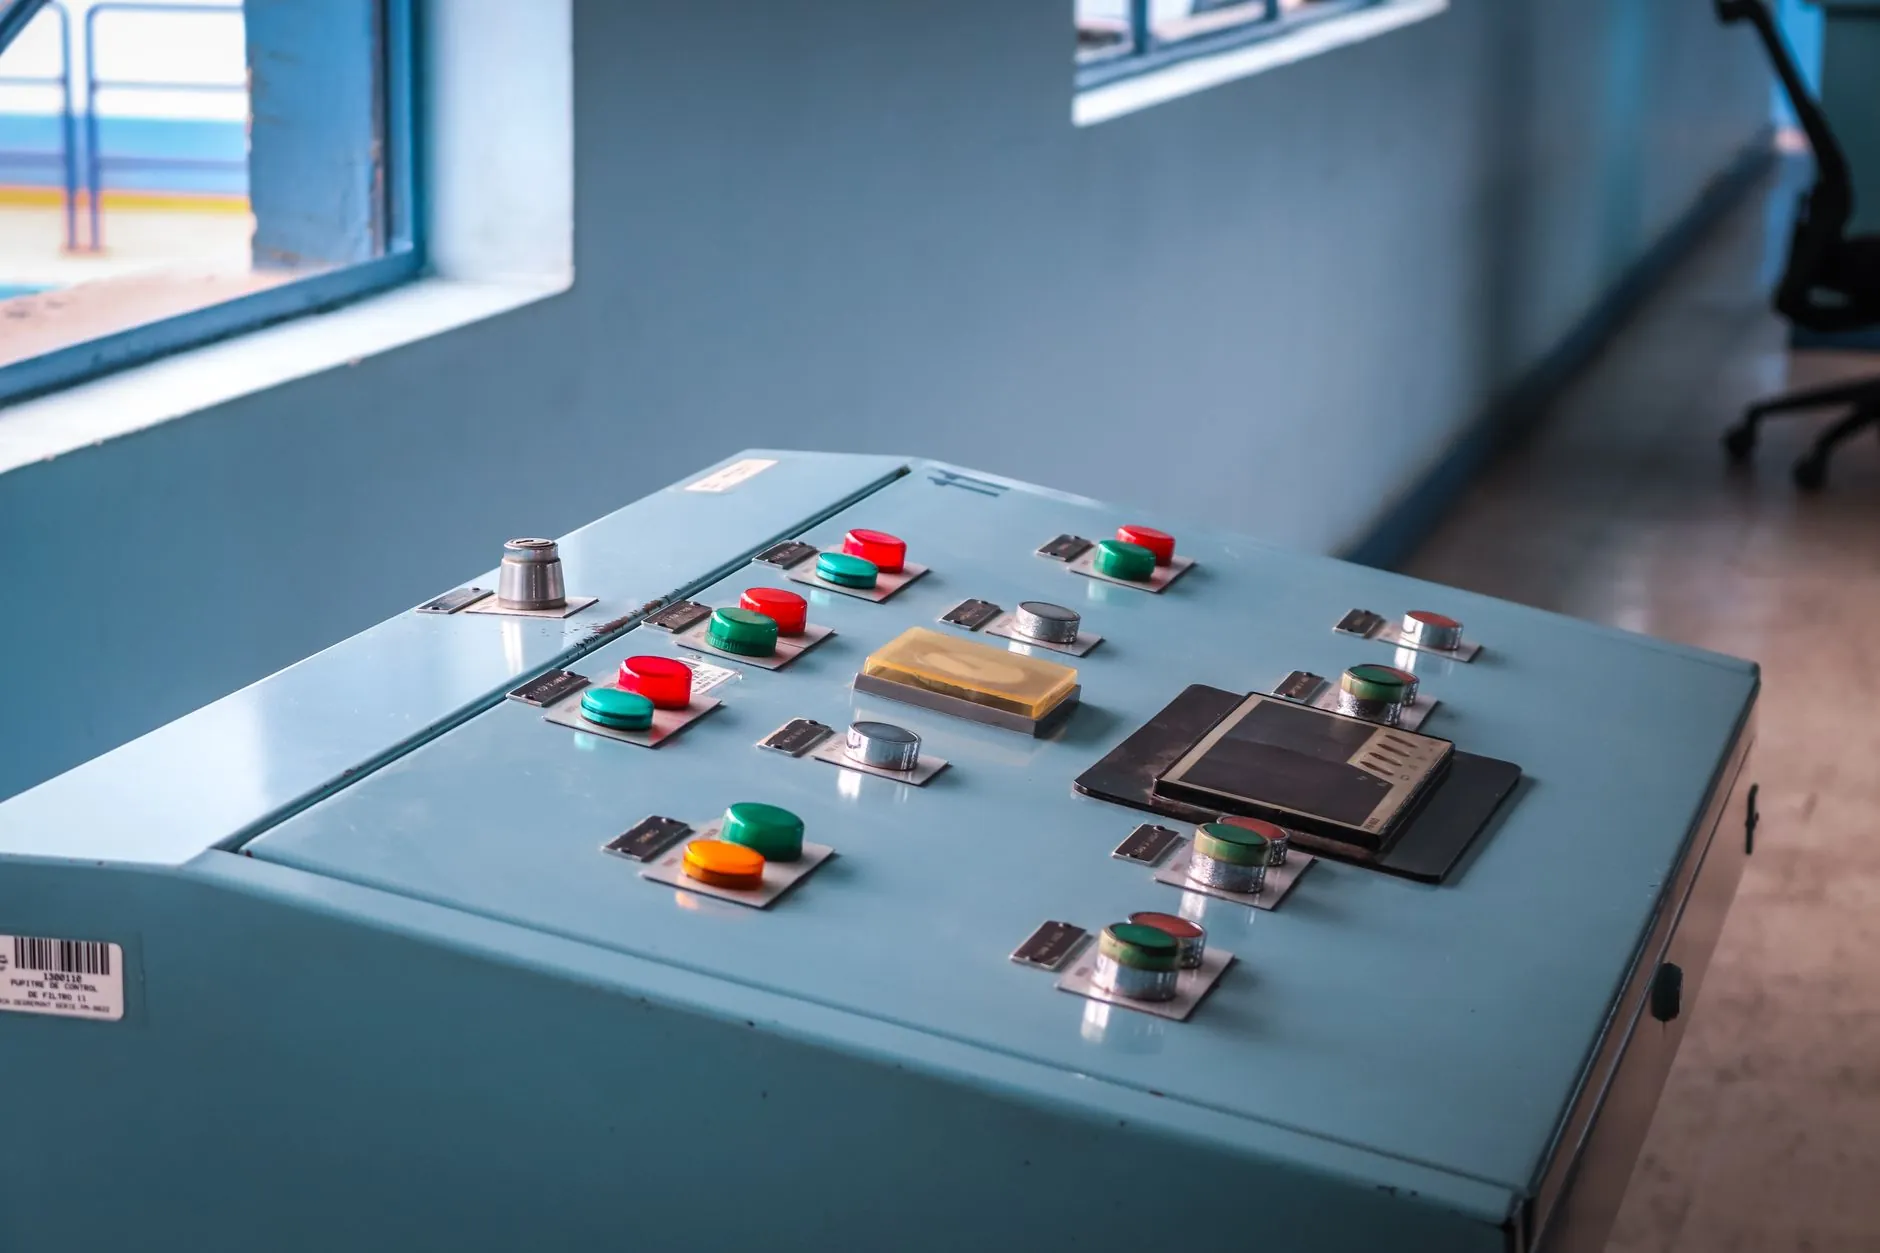
某汽车零部件产线改造案例中,12台PLC控制柜通过4台数据采集终端接入统一平台,实现设备联网后,故障平均响应时间从45分钟缩短至8分钟,OEE数据自动生成,不再依赖班组长手工记录。这一方案的可复制性较强,尤其适合离散制造中多品牌设备混线的场景。
随着工业自动化向边缘智能演进,数据采集终端正从单纯的数据透传向边缘计算+AI推理方向升级。未来PLC控制柜与采集终端的协同将更加紧密,通过设备联网打通IT与OT层,让产线运行状态实时监控成为智能制造的基础能力,而非额外负担。