工业自动化解决方案:PLC控制柜与数据采集终端设备协同应用指南
在一条汽车零部件焊装线上,32台伺服焊钳、14套视觉定位系统和6条输送链需要在200ms内完成同步动作。一旦某个节点的数据延迟超过阈值,整线节拍就会被打乱。这类场景暴露出的核心问题很直接:PLC控制柜负责逻辑执行,但如果没有高效的数据采集与设备联网能力,上层MES和SCADA系统拿到的永远是滞后的、碎片化的信息。如何让控制层与数据层真正协同起来,是当前工业自动化领域绕不开的课题。
PLC控制柜:不只是"装PLC的铁箱子"
很多现场把PLC控制柜简单理解为电气元件的物理容器,这种认知会直接导致后期扩展困难。从工程实践看,一个具备协同能力的控制柜需要关注三个层面:
- 电源与抗干扰设计:开关电源容量需预留30%以上裕量,模拟量信号与变频器输出线缆必须分槽敷设,否则采集到的温度、压力信号可能偏差2%以上
- I/O规划与端子标识:建议按工位而非按信号类型分组,这样后期增加数据采集点位时不必拆解整柜接线
- 通信接口预留:除了编程口,柜内应预留独立的以太网交换机位置,为设备联网提供物理通道
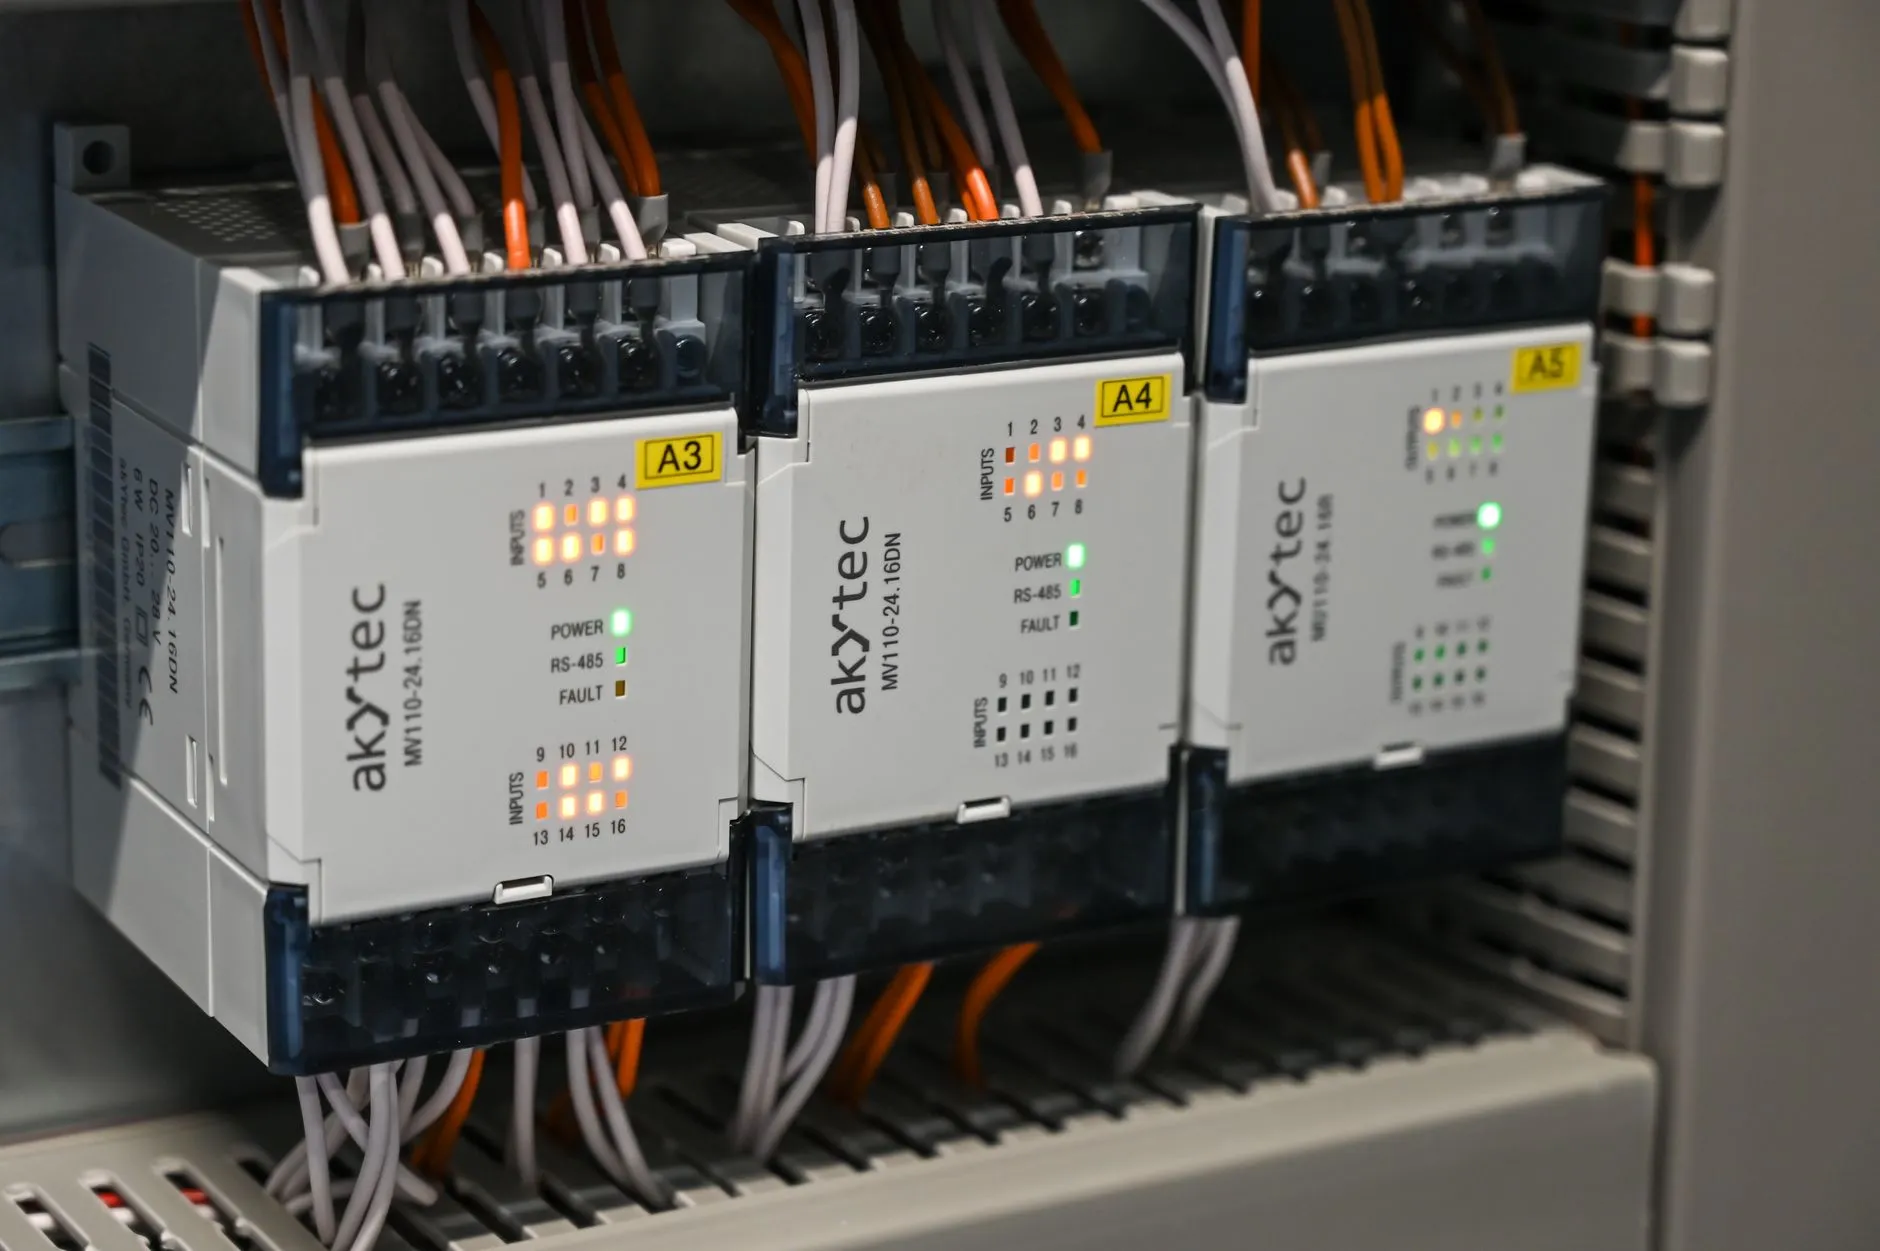
中极智联在多个离散制造项目中观察到,控制柜内增加一台边缘网关后,数据采集的实时性可从秒级提升至50ms以内,且不占用PLC的CPU扫描周期。
数据采集终端与PLC的协同逻辑
数据采集终端(DTU/边缘网关)与PLC的配合方式,决定了整个系统是"能用"还是"好用"。目前主流方案有三种:
- PLC主动上报:通过Modbus TCP或OPC UA将指定寄存器数据推送到采集终端,适合数据量小、实时性要求高的场景
- 采集终端轮询:终端按设定周期读取PLC数据块,灵活性高,但需注意轮询频率与PLC扫描周期的匹配,避免通信负载过高
- 混合模式:关键报警信号由PLC主动触发,过程数据由终端周期性采集,兼顾实时性与带宽利用率
实际项目中,建议将采集周期与工艺节拍对齐。例如注塑机节拍为45秒,采集周期设为5秒即可完整还原温度曲线,没必要追求100ms级的高频采集——那只会制造大量无用数据。
设备联网中的典型问题与应对
车间里不同年代的设备往往使用不同的通信协议:老设备是RS-485串口,新设备是以太网,部分进口设备还带Profibus或EtherCAT。实现设备联网时,协议转换和数据映射是最容易出问题的环节。
一个可执行的参考方法是:先梳理所有设备的通信接口和协议类型,制作一张"设备-协议-数据点"对照表,再选择支持多协议接入的采集终端。中极智联的工业自动化方案中,边缘网关可同时处理Modbus RTU、Modbus TCP、OPC UA和MQTT,减少中间转换环节带来的故障点。
另一个容易被忽视的问题是数据采集的时间戳同步。多台设备的数据如果时间基准不一致,后期做关联分析时会出现"因果倒置"的假象。建议在采集终端侧统一使用NTP对时,精度控制在10ms以内。
从单点采集到产线级协同的应用前景
当PLC控制柜、数据采集终端和上层系统形成稳定的数据链路后,可做的事情远不止"看板展示"。基于实时数据,产线可以实现:
- 设备OEE的分钟级更新,而非班次结束后的人工统计
- 工艺参数的闭环优化——例如根据采集到的焊接电流曲线自动调整PLC中的焊接程序
- 预测性维护:通过监测伺服电机的电流谐波变化,提前7-15天预警轴承磨损
工业自动化的下一阶段,不是追求单台设备的极致性能,而是让控制层与数据层形成真正的协同。PLC控制柜负责"做对",数据采集与设备联网负责"看见",两者之间的配合精度,决定了智能工厂的实际落地效果。