设备联网与数据采集在降低工厂非计划停机风险中的实践分析
在离散制造与流程工业中,非计划停机每小时造成的损失可达数万至数十万元。根据行业调研数据,约60%的突发故障在发生前48小时已有可观测的异常征兆——问题在于,这些信号是否被有效捕捉。设备联网与数据采集的价值,恰恰在于将「事后抢修」转变为「事前干预」。
从PLC控制柜到云端:数据链路如何搭建
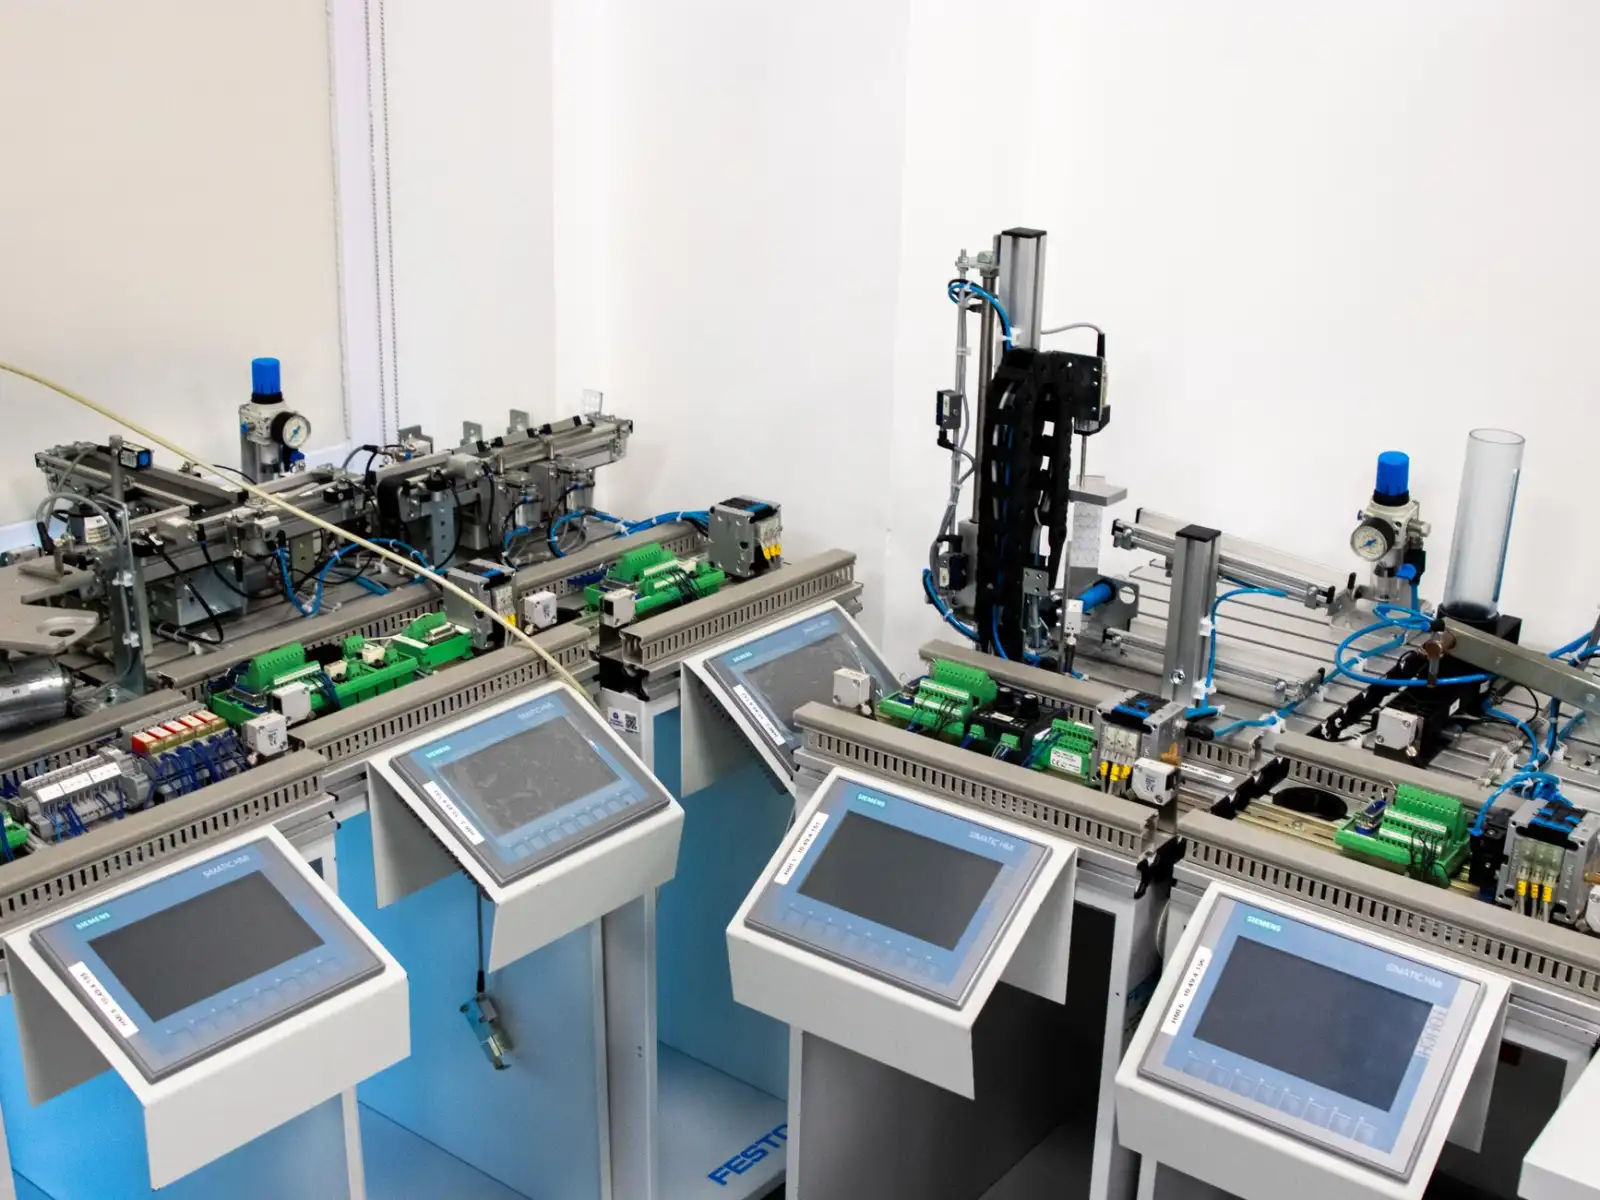
工厂现场的核心控制单元通常是PLC控制柜,它掌握着产线最底层的运行参数:电机电流、阀门开度、气缸动作节拍、报警代码等。传统模式下,这些数据仅服务于本地逻辑控制,故障后才由工程师到现场调取历史曲线。
实现设备联网的第一步,是通过工业网关或边缘计算终端,以Modbus TCP、Profinet、EtherNet/IP等协议从PLC寄存器中读取关键点位。采集频率需根据设备特性设定——旋转机械的振动监测可能需要100ms级采样,而温度、压力等缓变量10s间隔已足够。
采集到的数据采集层数据经边缘侧预处理(去除抖动、归一化、阈值判断)后,通过MQTT或OPC UA上传至服务器或云平台。这一步的关键在于工业自动化系统与IT系统的融合:既要保证实时性,又不能影响PLC原有控制逻辑的安全运行。
预警模型与停机风险降低的实践路径
数据上了云,不等于风险自动降低。真正产生价值的是基于数据的预警逻辑。常见做法包括三类:
- 阈值报警升级:将PLC内部的单点报警扩展为组合条件判断。例如「主轴电流持续高于额定值15%且持续3分钟」触发预警,而非等到过载跳闸。
- 趋势劣化分析:对轴承温度、液压油压等缓变量做线性回归,当斜率超过历史正常区间时提前通知维护。
- 动作频次统计:继电器、接触器等执行元件的动作次数达到设计寿命80%时自动生成更换工单。
某汽车零部件工厂在部署设备联网系统后,将注塑机非计划停机次数从每月7.2次降至2.1次,核心原因并非预测了突发故障,而是提前发现了液压油温异常上升和锁模力缓慢下降的趋势。
落地时容易忽略的三个问题
网络隔离与数据安全。办公网与工控网必须逻辑隔离,采集终端应部署在DMZ区,避免因数据通道引入网络安全风险。
点位规划比数量更重要。不是采集越多越好。一个PLC控制柜可能有上千个寄存器地址,但真正与停机风险相关的往往不超过50个。前期应结合FMEA(失效模式分析)筛选关键点位。
报警疲劳。如果预警规则设置过松,维护人员每天收到几十条无效通知,系统很快会被忽视。建议初期只推送高置信度预警,逐步迭代模型。
常见问题
Q:老设备没有以太网接口,能否联网?
可以。通过串口转以太网模块或加装传感器(如电流互感器、振动传感器)间接采集,成本可控。
Q:数据采集会不会影响PLC运行?
只要采用只读方式访问寄存器,且网关不向PLC写入任何指令,就不会干扰原有控制逻辑。
设备联网与数据采集不是一次性项目,而是持续优化的过程。从关键设备试点,用3个月积累基线数据,再逐步扩展点位和预警规则——这条路径已被多个工厂验证为投入产出比最高的实践方式。