工业自动化解决方案中PLC控制柜与数据采集系统的集成设计
在智能制造推进过程中,很多工厂面临一个现实问题:产线上PLC控制柜品牌各异,数据孤岛严重,设备联网改造成本高。如何在不更换现有控制系统的前提下,完成数据采集与上层信息系统的对接?这恰恰是工业自动化解决方案落地时最考验工程能力的环节。
PLC控制柜在数据链路中的角色变化
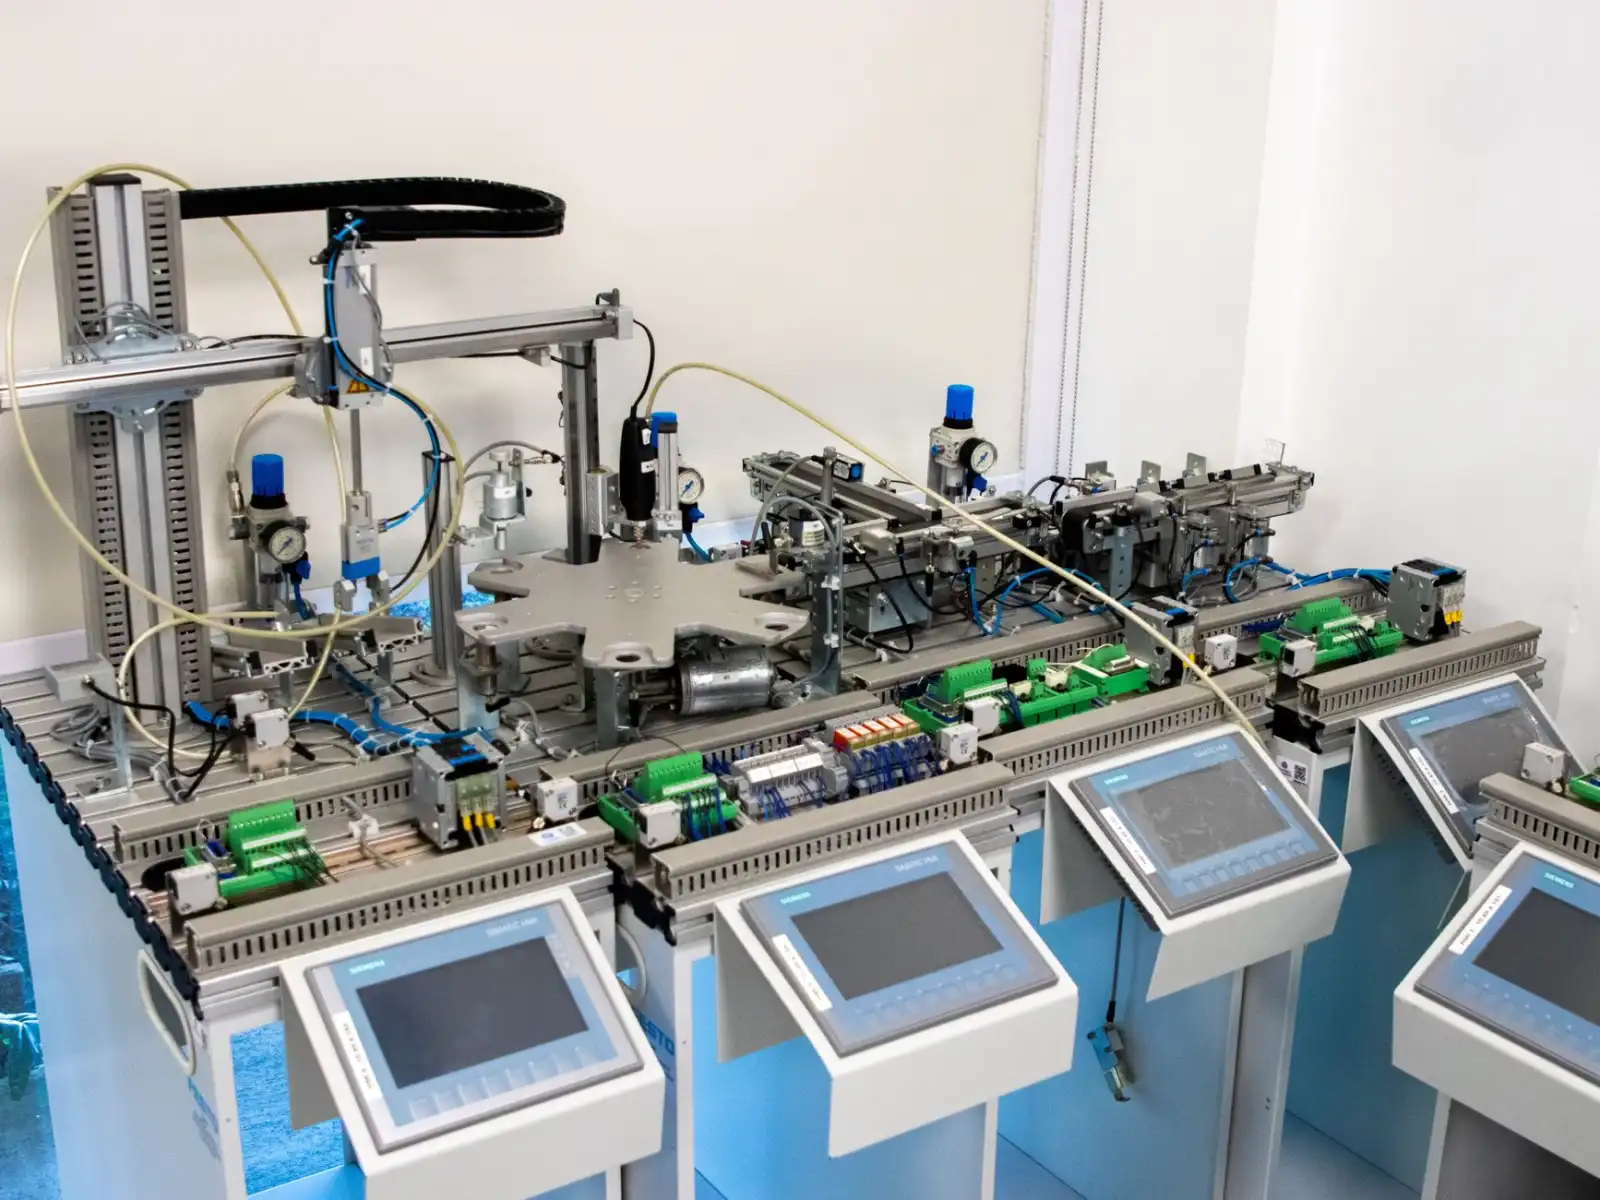
传统PLC控制柜的核心职责是逻辑控制和电气保护,柜内以断路器、接触器、继电器和PLC本体为主。但在数据驱动的生产场景下,控制柜正在变成一个边缘数据节点。这意味着柜内需要额外考虑:PLC通讯口是否空闲、是否支持Modbus TCP或OPC UA、柜内是否预留工业交换机和网关的安装空间。
一个容易被忽视的细节是:很多老旧PLC只有RS-232或RS-485串口,且通讯协议为厂商私有协议。此时需要在柜内加装协议转换网关,将串口数据转为以太网报文,再通过MQTT或Modbus TCP上传。柜内布线应遵循强弱电分离原则,通讯线缆与动力线间距保持在200mm以上,避免变频器高频干扰导致数据丢包。
数据采集系统的分层集成方法
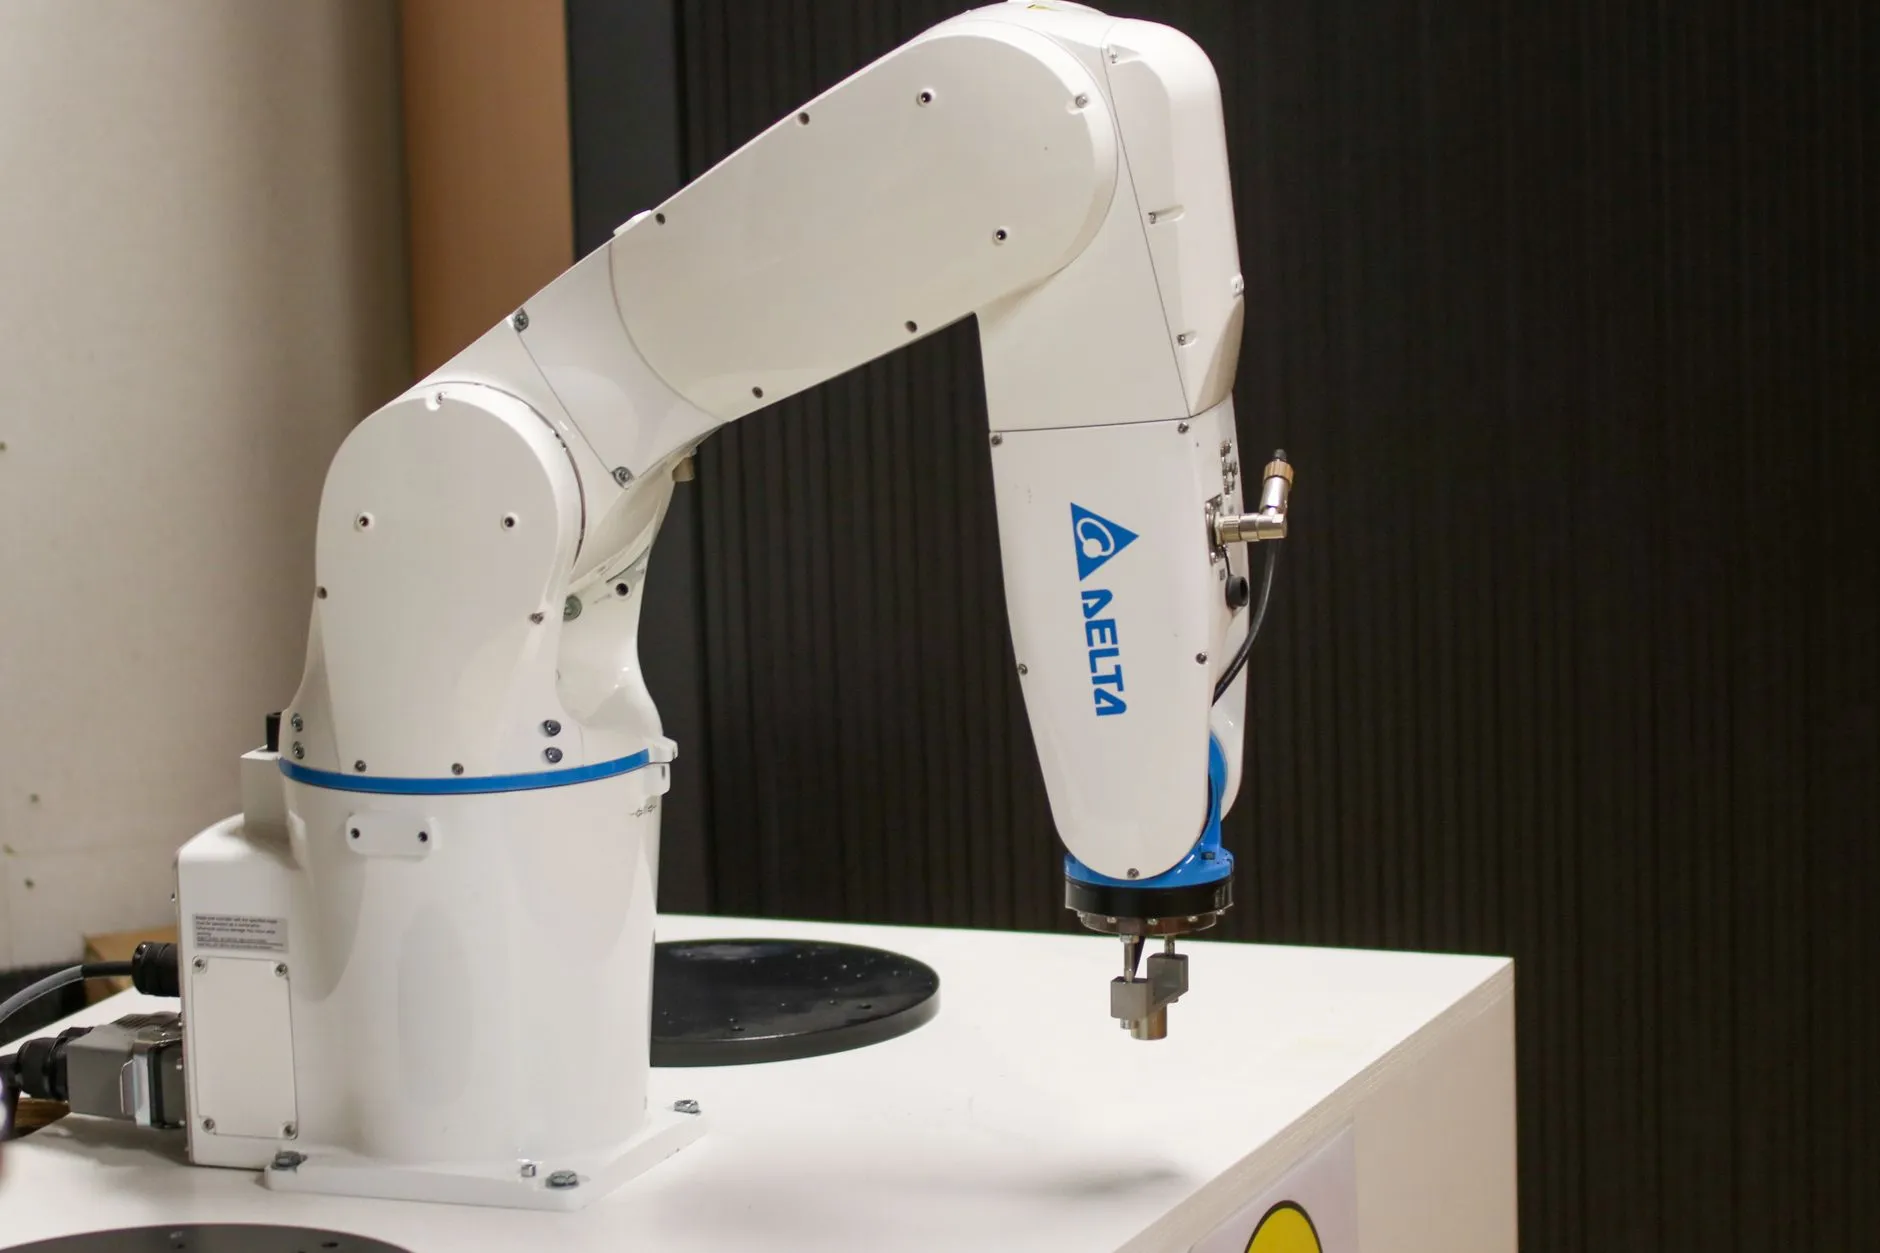
从工程实施角度,数据采集系统的集成可以按以下层次推进:
- 现场层:PLC、传感器、仪表通过I/O或通讯方式接入。
- 边缘层:工业网关或边缘计算盒子完成协议解析、数据清洗和本地缓存。
- 平台层:SCADA、MES或IoT平台接收标准化数据,实现可视化与报警。
关键在于边缘层的配置。以一条典型包装产线为例,采集周期设为200ms时,单台网关可稳定处理约500个数据点;若缩短至50ms,则建议将数据点控制在150个以内,否则CPU负载会超过70%,出现时间戳漂移。
通讯协议选型与实操建议
OPC UA在语义互操作性上优于Modbus,但存量设备支持率不足。务实做法是:设备联网初期以Modbus TCP为主,在边缘层做统一建模,再向北向接口输出MQTT/OPC UA。这样既兼容旧设备,又为后续MES对接留出标准接口。
不同采集方案的数据对比
我们在一家汽车零部件工厂做过对比测试,三种常见方案的表现如下:
- 串口轮询+网关转换:延迟约300-500ms,成本低,适合慢速工艺参数。
- PLC以太网直连:延迟50-100ms,需PLC支持且开放协议。
- 边缘计算+本地缓存:延迟30-80ms,断网可续传,适合质量追溯场景。
从投入产出看,第二种方案改造周期最短,但对PLC型号有硬性要求;第三种方案初期投入高约20%-30%,却在网络波动时表现出更强的数据完整性。
PLC控制柜与数据采集系统的集成,本质上是在电气工程与信息技术之间搭一座可靠的桥。桥的宽度取决于协议兼容性,桥的承重取决于边缘层的处理能力。中极智联(天津)网络科技有限公司在多个工业自动化项目中验证过,前期做好柜内空间预留和协议摸底,后期设备联网的调试时间通常能压缩40%以上。