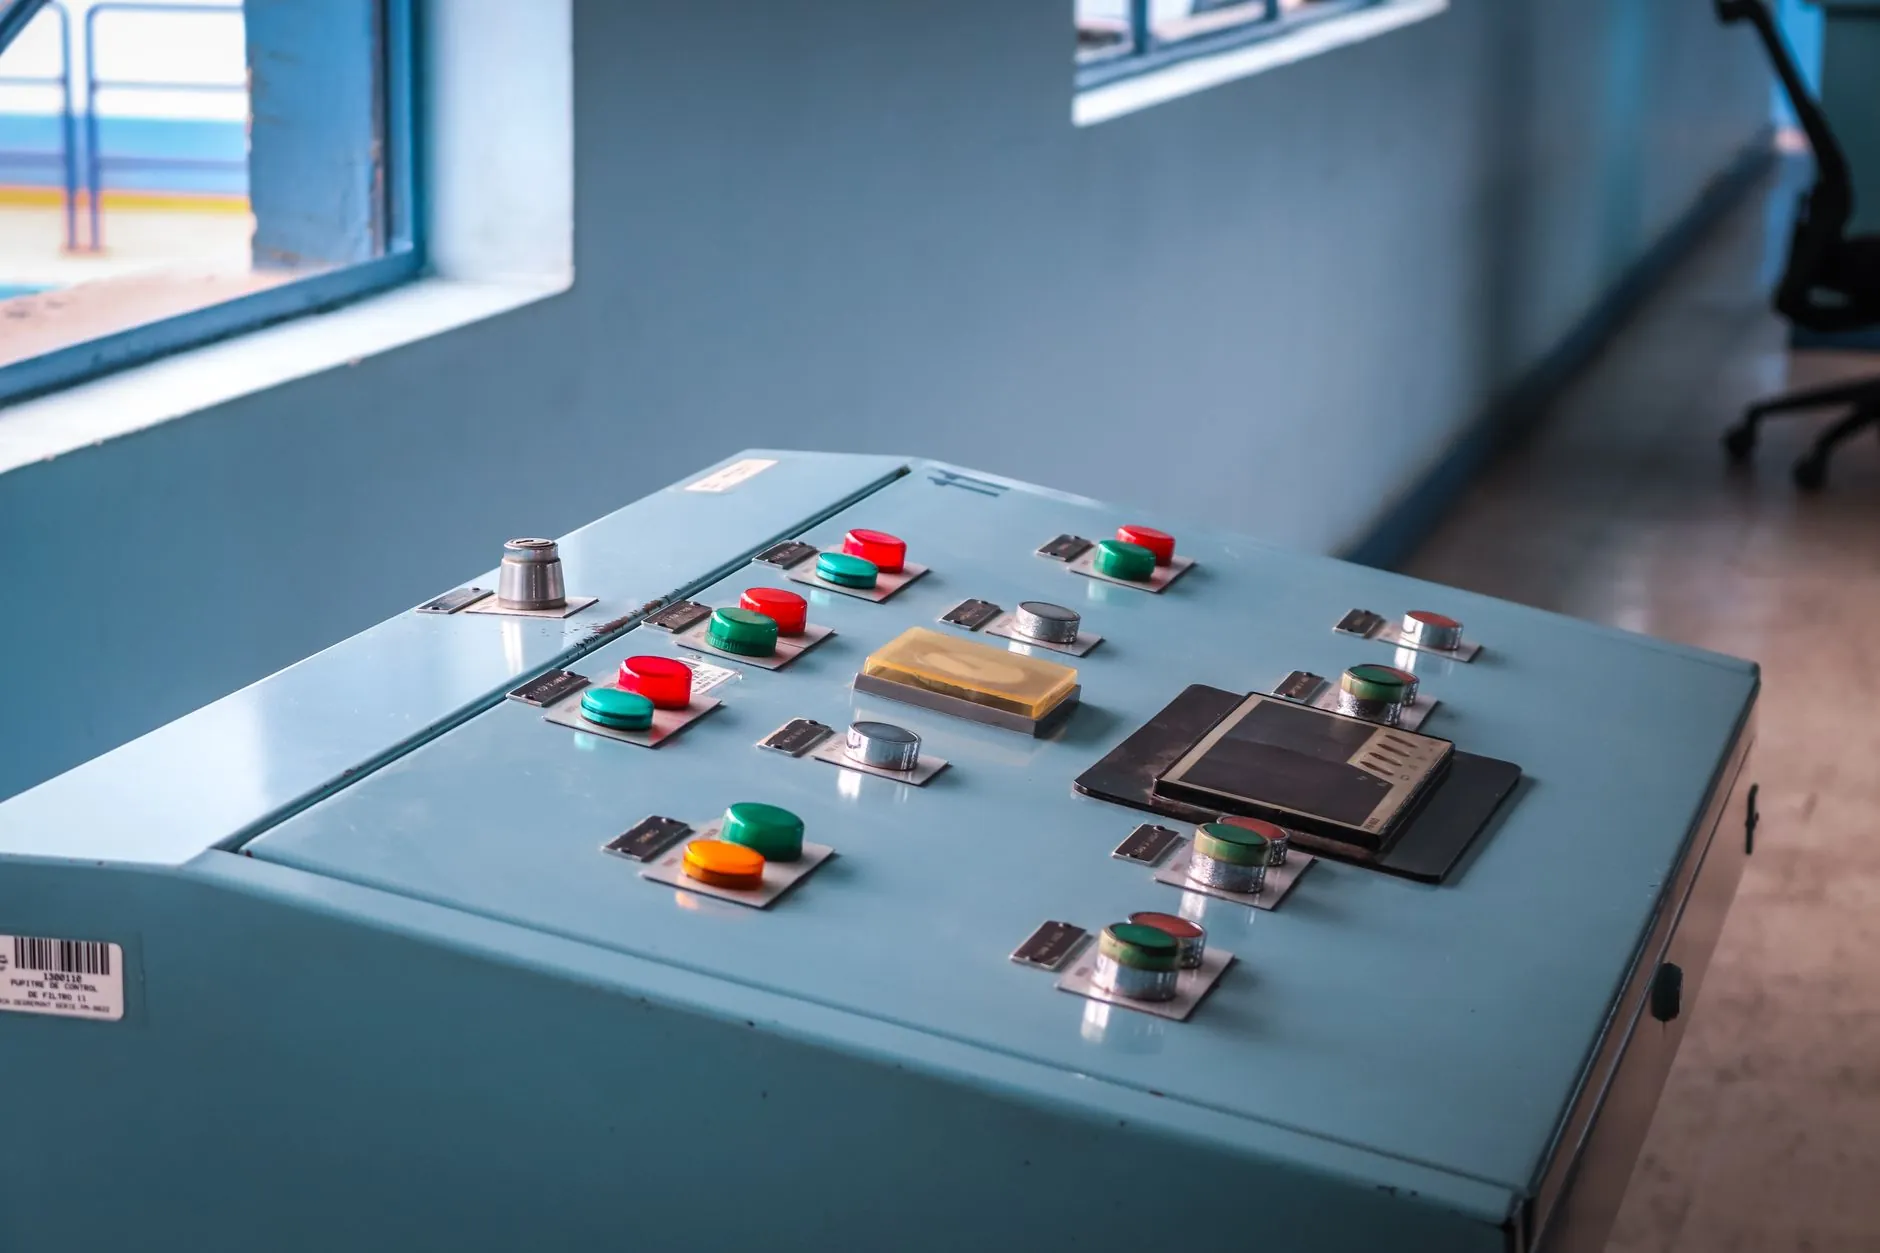
PLC控制柜选型指南:如何匹配工厂设备联网的数据采集需求
日期:2026-10-13
标签:PLC控制柜,数据采集,设备联网,工业自动化
不少工厂在推进设备联网时都遇到过类似的尴尬:产线上的PLC型号五花八门,有的支持以太网,有的只有RS485串口,还有几台老设备连通讯协议都查不到。数据采集卡在第一步,PLC控制柜成了信息孤岛的中转站,而不是数据枢纽。问题往往不出在PLC本身,而在于选型阶段没有把通讯能力当作核心指标来考量。
PLC控制柜的通讯短板从哪来
传统PLC控制柜的设计逻辑是"控制优先",选型时关注的是I/O点数、扫描周期、抗干扰能力,通讯接口往往只保留一个编程口。当工厂开始做设备联网,需要实时采集电流、温度、转速、报警状态等数据时,才发现编程口被占用于下载程序,Modbus RTU轮询速度跟不上产线节拍,数据采集的时效性和完整性都打了折扣。
更深层的原因在于,很多集成商在报价阶段按最低成本配置,选用不支持以太网通讯的CPU模块,后期要加装通讯模块或网关,反而推高了整体改造成本。
匹配数据采集需求的关键选型维度
从工业自动化数据采集的实际场景出发,PLC控制柜选型需要重点评估以下几个维度:
- 通讯协议兼容性:确认CPU本体是否原生支持Modbus TCP、Profinet、EtherNet/IP等主流协议。若产线设备品牌混杂,建议选择支持多协议转换的通讯模块,或在柜内预留协议网关安装位。
- 数据吞吐能力:采集频率要求高的场景(如振动监测、能耗分析),需关注PLC的通讯负载率和背板总线带宽,避免因轮询周期过长导致数据失真。
- 边缘计算扩展:具备边缘计算能力的PLC控制柜可在本地完成数据清洗、阈值判断和协议转换,只将有效数据上传至SCADA或MES,降低上位机压力和网络带宽占用。
- 远程运维接口:支持VPN或4G/5G路由的柜体方案,便于后期设备联网后的远程诊断和程序更新。
不同规模工厂的配置思路对比
小型产线(I/O点数200以内)可选用一体式PLC控制柜,CPU集成以太网口,通过Modbus TCP直接与上位机通讯,成本可控且部署快。中大型工厂建议采用分布式架构:现场层用远程I/O模块采集数据,控制层PLC负责逻辑运算,汇聚层通过工业交换机接入环网,保证数据采集的实时性和冗余性。
对于已有老旧设备的改造项目,不必强行更换全部PLC。在控制柜内加装协议转换网关,将RS232/RS485信号转为以太网数据,同样能实现设备联网,投资更精准。
选型前的三个务实建议
- 先梳理清楚需要采集的数据点位、频率和用途,再倒推PLC的通讯配置,不要先选PLC再想办法传数据。
- 要求供应商提供通讯负载测试报告,确认在实际轮询周期下数据丢包率是否满足要求。
- 在控制柜内预留20%的通讯端口和导轨空间,为后续设备联网扩展留出余地。
中极智联(天津)网络科技有限公司在工业自动化项目中接触过大量设备联网改造案例,PLC控制柜的选型逻辑正在从"能用"向"能连、能算、能扩"转变。把数据采集需求前置到选型阶段,比后期加网关、改程序要省事得多。